Хороший кандидат
Фаска является частью проверенной конструкции, кромку можно обрезать за одну контролируемую программу, а сборка выигрывает за счет улучшенной подгонки или меньшего количества мешающих зажимов.


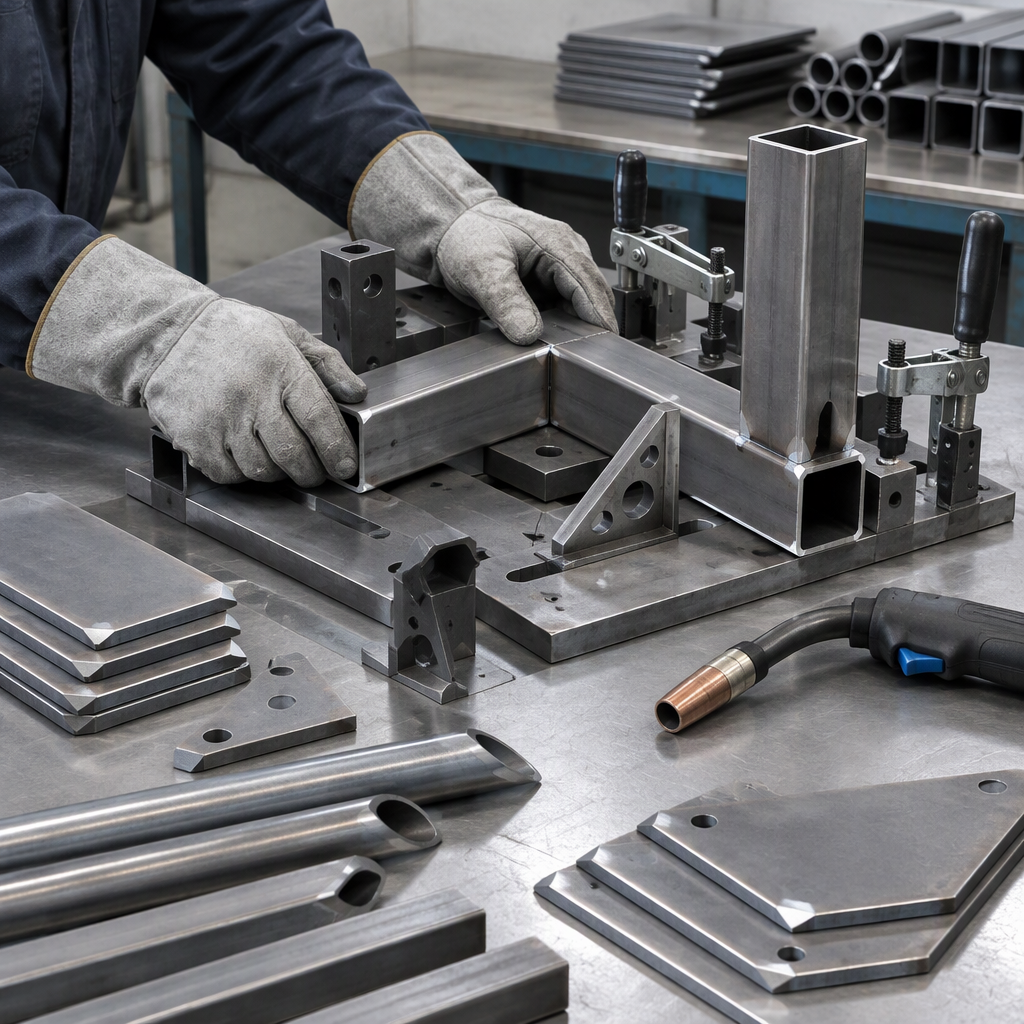
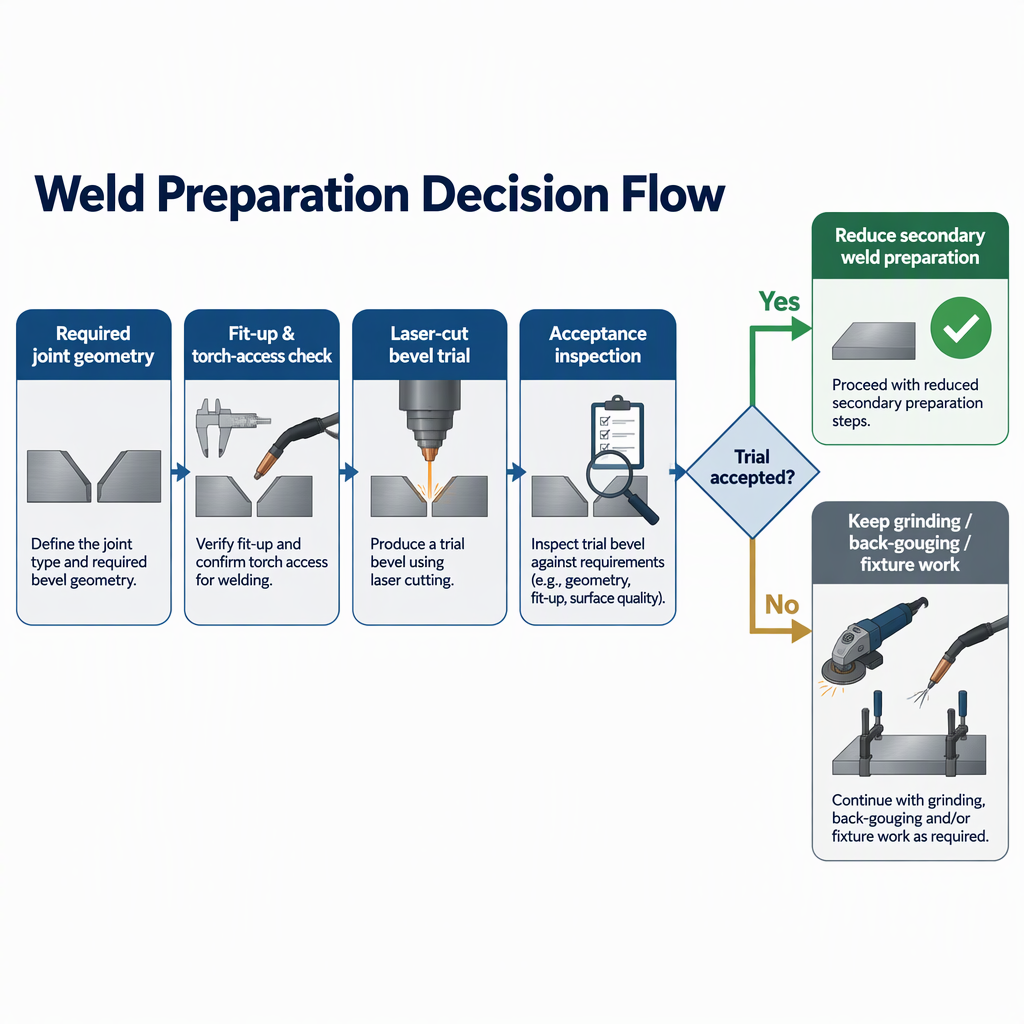
Исходный вопрос заключается не в том, может ли машина наклонять режущую головку; вопрос в том, обеспечивает ли сварщик доступ к сварному шву, угол наклона электрода или горелки, контроль длины дуги и контроль корневого прохода. Руководство TWI по проектированию сварных соединений и подготовке кромок объясняет, почему выбор фаски и зазора корня влияет на сварку и контроль в корне.
| Условия покупателя | Лазерная резка со скосом более привлекательна, когда... | Сохраните его в качестве пробного образца, когда... |
|---|---|---|
| Конструкция сварного шва | Требуемый скос, торец корня и зазор между корнями можно сохранить без последующего изменения формы. | Канавка по-прежнему требует подкладки, обратной строжки или дополнительных работ по доступу. |
| Сборка | Функции вырезания поддерживают прямую установку, позиционирование или сборку с выступами и пазами. | Зажимы, выступы или прорези по-прежнему мешают доступу и требуют перепроектирования. |
| Экономика процессов | Проверенная конструкция детали может исключить несколько отдельных этапов подготовки. | Фаска – это лишь декоративная кромка или небольшое исключение. |
Операции, которые, скорее всего, будут исключены, — это отдельная обработка фасок, ручное шлифование для подготовки к сварке, некоторая коррекция подгонки и некоторые работы с натягом приспособлений, но только там, где отрезанная кромка уже соответствует требованиям к сварке и сборке.
| Вторичная операция | Почему это может уменьшиться | Что еще требует подтверждения |
|---|---|---|
| Отдельное скашивание кромок | Фаску можно создать на этапе резки. | Пригодность угла, фаски и корневого зазора для процедуры сварки. |
| Ручная шлифовка перед сваркой | Правильная геометрия канавки может уменьшить необходимость изменения формы кромки перед сваркой. | Требуется ли сварной шов местной правки, подкладки или обратной строжки. |
| Коррекция посадки | Фаски, вырезанные лазером, и рассмотренные функции могут улучшить посадку и позиционирование. | Могут ли прорези, выступы и зажимы по-прежнему создавать конфликты сборки. |
| Изменения креплений | Некоторые конструкции прорезей и выступов могут уменьшить количество мешающих зажимов. | Оставляет ли фактическая последовательность сборки доступ к инструменту и резаку. |
Прежде чем запросить цену на лазерную резку фаски, достаточно четко определите геометрию сварного соединения и метод приемки, чтобы поставщик не угадал угол фаски, торец корня, отверстие корня или требования к доступу.
Косая резка не отменяет последующих работ, если доступ к сварному шву, состояние канавок, проверка или допуск сборки все еще требуют последующей операции.
Фаска является частью проверенной конструкции, кромку можно обрезать за одну контролируемую программу, а сборка выигрывает за счет улучшенной подгонки или меньшего количества мешающих зажимов.
Соединение по-прежнему зависит от подкладки, обратной строжки, местной правки или проверки канавок перед началом сварки.
Лазерная резка со скосом может способствовать лучшей подгонке, если фаски, выступы и пазы сконструированы вместе, поэтому деталь располагается четко и оставляет доступ для сварки.
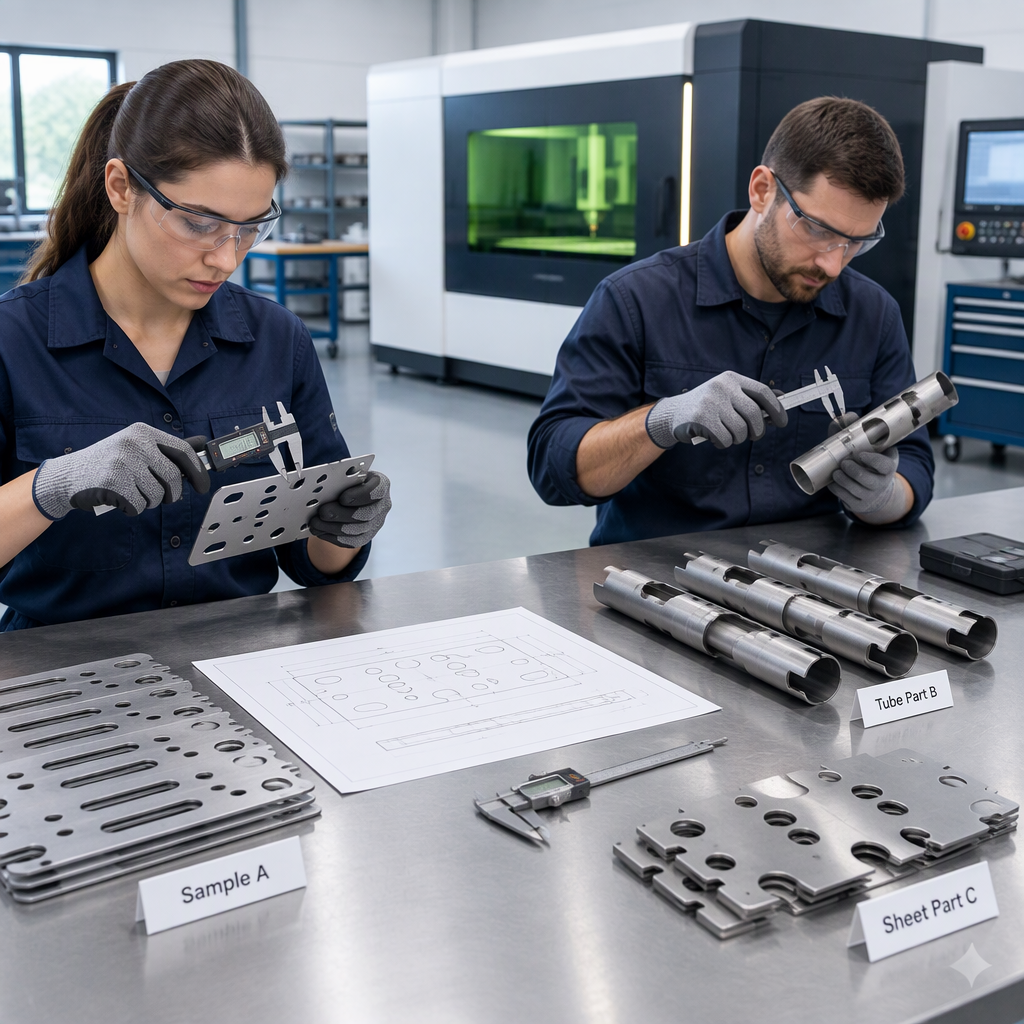
Полезный запрос предложения должен предоставить поставщику достаточно данных о деталях, материалах, соединениях и приемочных данных, чтобы доказать, сокращает ли лазерная резка со скосом объем работы в вашем конкретном рабочем процессе.
Перед использованием в производстве проверьте фаску на реальном материале и включите в план испытаний риски лазерной резки, вентиляцию, обучение операторов и приемочный контроль.
Выбирайте лазерную резку со скосом, когда скос является проверенной частью подготовки к сварке и сборке, а не когда это всего лишь предполагаемый сокращенный вариант.
Эти вопросы покупателей помогают отделить реалистичные применения косой лазерной резки от предположений, которые еще нуждаются в испытаниях.
Это может уменьшить необходимость шлифовки, когда скошенная кромка уже соответствует требованиям к подготовке к сварке, но шлифовка может остаться там, где канавка требует местной правки, исправления доступа или подготовки к проверке.
Нет. Та же логика применения может применяться к сборкам листов, пластин или труб, когда фаски, выступы, пазы и доступ к сварным швам проектируются вместе.
Наиболее важными данными являются материал, толщина, геометрия фаски, торец корня, зазор корня, процесс сварки, пределы доступа и метод контроля или приемки.
Это может помочь, когда выступы, пазы и фаски улучшают позиционирование или уменьшают помехи при зажиме, но последовательность сборки необходимо проверять на типичных деталях.
Нет. Экономия зависит от конструкции детали и заменяемых операций, поэтому используйте пробные купоны и сравнения текущих операций вместо универсального процента.
Проверьте вентиляцию, меры противопожарной защиты и контроля ожогов, защиту глаз и кожи, защиту машины, электробезопасность, уровень шума, обучение операторов и контроль за соблюдением лазерной безопасности на фактической зоне резки.