


Как оценить жесткость станины лазерного станка с производственными деталями


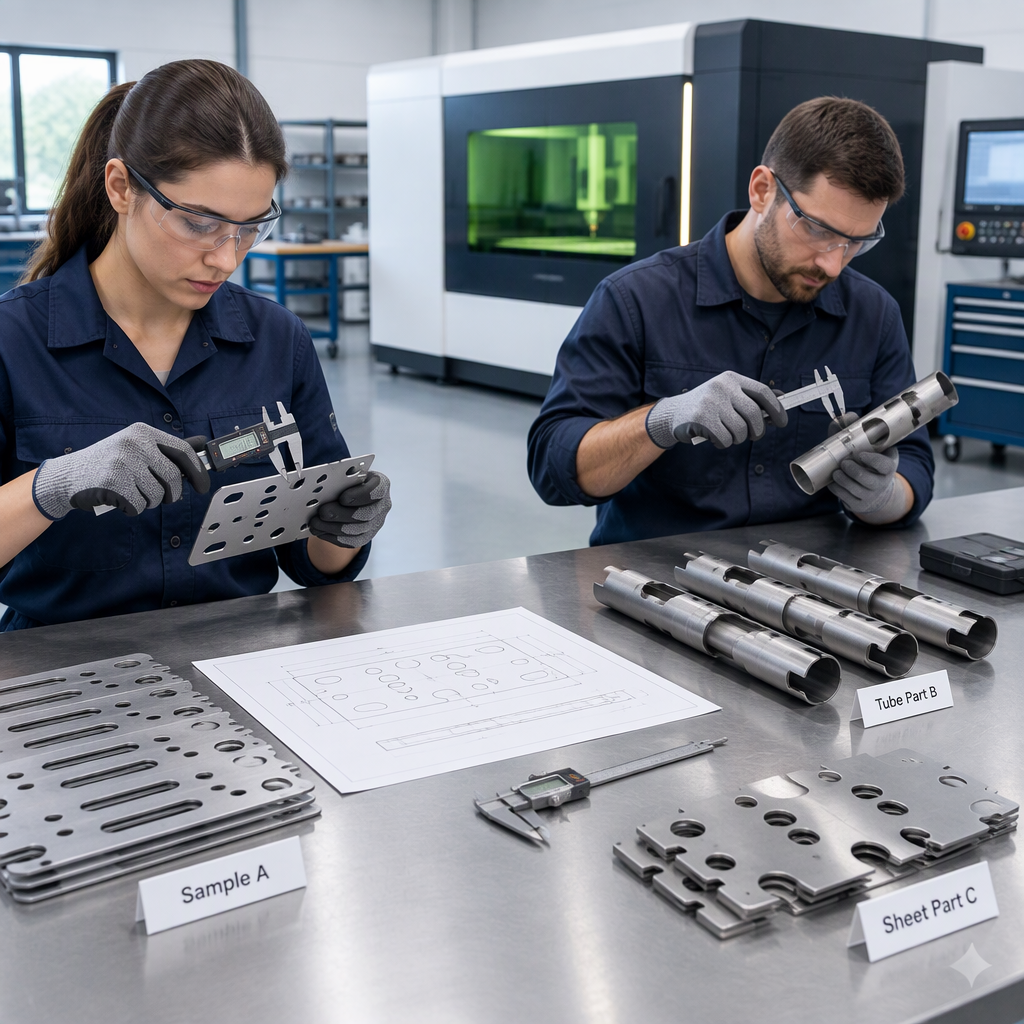
Определить жесткость станины на основании данных, полученных при изготовлении деталей
Для покупателя жесткость станины лазерного станка лучше всего оценивать как стабильную геометрию при реальных нагрузках резания, движении и фиксации детали, при этом следует помнить, что результат детали также включает в себя погрешности оси, параметры резания, метод измерения и варианты компенсации.
Практическая оценка начинается с категорий ошибок станков. NIST в своей обобщает ошибки станков как внутриосевые, межосевые и объемные ошибки и объясняет, что варианты измерения, моделирования и компенсации выбираются с учетом точности, сложности и стоимости. публикации по калибровке станков .
Не сводите решение к одному отрезанному краю. Деталь, которая выглядит приемлемо, все же может скрывать ошибки, связанные с направлением или положением объема, в то время как плохая грань может быть связана с фокусировкой, вспомогательным газом, нагревом или крепежом, а не со станиной.
Для заводов по обработке листового металла и труб это позволяет привести обсуждение в соответствие с реальными исходными данными выбора: материал, толщина, размер заготовки, применение, объем производства и требования к автоматизации.
Знайте, какие производственные детали могут и не могут доказать
Испытание производственных деталей может показать, сохраняет ли станок пригодную для использования геометрию ваших деталей, но само по себе оно не может доказать, какая конструкция или компонент станка вызвали такой результат.
Что он может показать
- Повторяемость отверстий, пазов, диагоналей и длинных кромок по всей рабочей зоне станка.
- Проявляются ли геометрические отклонения в одном и том же направлении оси или в одном диапазоне позиций.
- Изменяется ли качество после прогрева машины или после повторной обработки.
Что он не может изолировать
- Он не может разделить внутриосевые, межосевые и объемные погрешности без плана контролируемых измерений.
- Он не может устранить тепловое влияние, если температура окружающей среды, двигатели и технологическое тепло меняются во время испытания.
- Он не может подтвердить конструкцию станины, процесс обработки или значение жесткости поставщика, если эти данные не предоставлены отдельно.
Используйте изготовленные детали, чтобы решить, соответствует ли полученный результат вашим требованиям по допускам и пропускной способности, а затем попросите поставщика объяснить метод измерения и настройки машины, лежащие в основе этого результата.
Выбирайте производственные детали и элементы, которые вызывают проблемы с жесткостью.
Выбирайте детали, которые соответствуют вашему реальному материалу, толщине, размеру заготовки и допускам, а не самой простой демонстрационной геометрии поставщика.
| Производственная функция | Почему это помогает при оценке | Проверка покупателя |
|---|---|---|
| Длинные прямые края | Они демонстрируют поведение направленной геометрии на большем расстоянии перемещения. | Измеряйте отклонение в нескольких положениях, а не только в конечных точках. |
| Диагональные размеры | Они помогают выявить комбинированную ось и объемное поведение. | Сравните диагонали повторяющихся деталей и положений станины. |
| Вложенные отверстия и прорези | Они показывают, остаются ли локальные особенности неизменными во время ускорения, изменения направления и контурирования. | Измерьте расстояние между отверстиями и положение паза, а не только обработку кромки. |
| Повторные массивы или теплоемкие гнезда | Они делают термическое воздействие более заметным, чем одиночный холодный образец. | Запишите последовательность, прошедшее время и температурные условия машины, если таковые имеются. |
| Вырезы на трубах или семейства листов и труб | Они связывают испытание с категорией оборудования и типом приобретаемой детали. | Используйте тот же материал, толщину и подход к креплению, которые используются в производстве. |
Отделение жесткости от переменных процесса резания
Прежде чем обвинять жесткость станины, убедитесь, что процесс резки, приспособление, метод измерения и окружающая среда как можно более стабильны, поскольку термическая деформация, тепло обработки и работа станка могут повлиять на объемную погрешность и качество детали, как описано в публикации NIST по термической деформации..
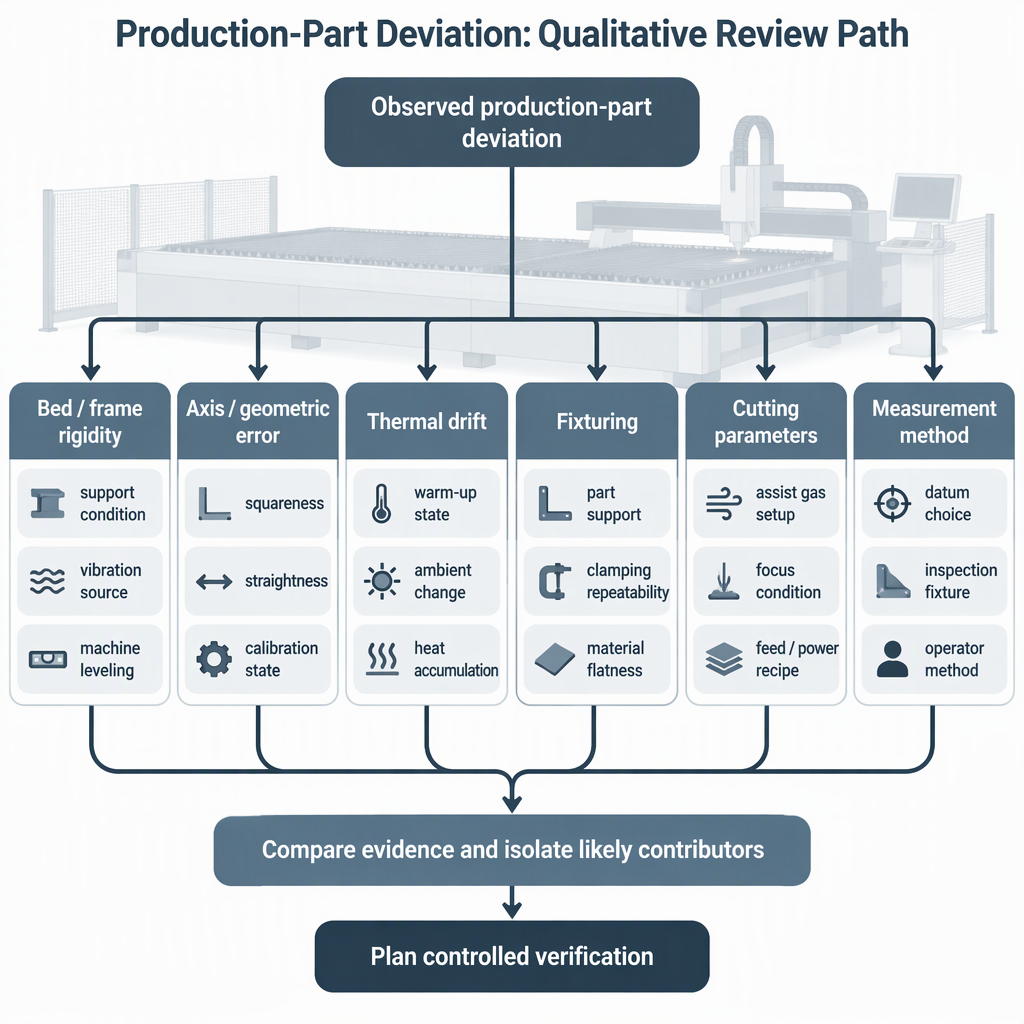
- Зафиксируйте объем оценки: материал, толщина, размер заготовки, применение, ожидаемый объем производства и потребности в автоматизации.
- Используйте одну утвержденную версию чертежа и определите, какие размеры являются критическими для приемки.
- Во время каждого сравнения сохраняйте единообразие программы, раскладки, состояния форсунок, подхода к фокусировке и настроек вспомогательного газа.
- Следите за тем, чтобы метод крепления и загрузки был одинаковым, особенно для труб, длинных листов и тонких деталей.
- Запишите условия окружающей среды, состояние прогрева и время последовательности, чтобы тепловой дрейф не был ошибочно принят за проблему статического слоя.
- Измеряйте с использованием одного и того же калибра, приспособления и метода оператора для каждого набора деталей.
- Не сравнивайте первый холодный товар с повторным тиражом, не указывая состояние.
- Не смешивайте материалы разной температуры, толщины или защитных пленок в одном выводе жесткости.
- Не обходите охрану и не проходите процедуры лазерной безопасности во время пробной резки; соблюдайте действующую документацию по безопасности поставщика и местные требования.
Включите повторные разрезы и термические проверки.
Одного хорошего образца недостаточно, поскольку деформация станков из-за двигателей, обработка деталей и температура окружающей среды могут доминировать над объемной погрешностью и влиять на качество детали.
- Отрежьте первоначальный комплект деталей после обычной процедуры подготовки поставщика.
- Вырезайте повторяющиеся детали после того, как машина проработает достаточно долго, чтобы представить вашу производственную схему.
- Размещайте одну и ту же деталь или элемент в разных местах станины, если это позволяет формат станка.
- Сравните размеры в одном и том же формате отчета об измерениях, включая правила «прошел/не прошел», согласованные перед испытанием.
- Ищите смещение по последовательности: первая часть, средние части и заключительные части могут рассказывать другую историю, чем один образец.
Если отклонение увеличивается по мере нагревания машины, рассматривайте это как термическое и геометрическое исследование, а не как непосредственное доказательство того, что станина сама по себе слаба.
Создайте запрос предложения и контрольный список данных о приемке
В вашем запросе предложения должны быть запрошены данные, необходимые для связи результатов изготовления детали с геометрией, стабильностью процесса, термическим поведением и предлагаемой поставщиком конфигурацией машины.
- Перечислите марки материалов, диапазоны толщин, размеры деталей, области применения, объемы производства и требования к автоматизации.
- Прикрепите чертежи с размерами, наиболее важными для приемки.
- Запросите метод измерения, тип датчика и формат отчета для образцов деталей.
- Спросите, как будут фиксироваться прогревы, условия окружающей среды и повторная резка.
- Спросите, какой подход к калибровке, моделированию или компенсации использует поставщик при ошибках станков.
- Перед проведением испытаний или приемочных испытаний запросите у поставщика действующие документы по безопасности и следуйте применимым правилам на вашем целевом рынке.
| Если ваш приоритет — | спросить, | почему это важно |
|---|---|---|
| Однородность размеров плоского листа | Повторные отчеты по частям листа в репрезентативных положениях кровати | Результаты, зависящие от положения, помогают выявить геометрическое поведение. |
| Качество посадки труб | Отчеты об образцах трубок с использованием реальных функций надреза, отверстия и торцевого среза | Тип и применение заготовки являются основными входными данными для выбора. |
| Длительные производственные циклы | Холодные, теплые и повторяющиеся записи сравнения | Термическая деформация может повлиять на объемную погрешность и качество детали. |
| Сравнение поставщиков | Один и тот же чертеж, материал, толщина и план измерений для каждого участника торгов. | Сопоставимые условия измерения уменьшают ложные выводы. |
Примените контрольный список к обсуждениям с поставщиками
Используйте тот же контрольный список с DATO Laser или любым другим поставщиком: сначала обсудите ваш материал, толщину, размер заготовки, применение, объем производства и требования к автоматизации, а затем запросите образцы и данные измерений для конкретной модели.
DATO Laser представляет категории оборудования, включая станки для волоконной лазерной резки, станки для лазерной резки труб, станки для лазерной резки листов и труб, лазерную сварку, лазерную очистку, маркировку, роботизированную сварку и листогибочные прессы с ЧПУ. Это поддерживает широкое обсуждение выбора, а не значение жесткости конкретной модели или результат приемки.
Перед обращением к поставщикам подготовьте пакет приемки производственных деталей: чертежи, материалы, толщины, допуски, количество образцов, метод измерения, ожидаемую схему производства и требования к документам по безопасности.
Заключение
Самое сильное решение о покупке принимается на основе контролируемых производственных данных, а не визуального осмотра станины машины или единственного привлекательного образца.
- Используйте реальные детали, но определите, какие размеры отражают производительность машины.
- Повторите испытание в температурных условиях, аналогичных производственным.
- Свяжите каждое обсуждение с поставщиком с материалом, толщиной, размером заготовки, применением, объемом производства и потребностями в автоматизации.
Перед запросом предложения или приемкой предоставьте каждому поставщику один и тот же пакет чертежей и потребуйте одну и ту же логику измерений. Это самый справедливый способ оценить жесткость станины лазерного станка по изготовленным деталям.
Часто задаваемые вопросы
Эти вопросы помогают покупателям превратить обсуждение жесткости станины лазерного станка в контролируемую оценку производственной детали.
Может ли одна производственная деталь доказать, что станина жесткая?
Нет. Одна деталь может показать результат при одном условии, но ошибки станка могут быть внутриосными, межосевыми или объемными, поэтому более полезны повторные проверки с учетом положения.
Качество кромки соответствует жесткости станины?
Нет. На качество кромки могут влиять настройки процесса и условия измерения, а также геометрия станка, поэтому его следует оценивать наряду с размерами.
Почему я должен повторять тот же подход после разминки?
Повторная резка помогает определить, влияет ли термическая деформация, вызванная двигателями, обработкой или температурой окружающей среды, на объемную погрешность и качество детали.
Какие функции мне следует измерить в первую очередь?
Начните с особенностей, которые повышают риск сборки и брака: длинные кромки, диагонали, расстояние между отверстиями, пазы, выемки на трубах и повторяющиеся массивы по всей полезной рабочей площади.
Что мне следует спросить у поставщика перед приемочным испытанием?
Запросите версию чертежа, метод измерения, количество проб, положение станины, состояние машины, подход к компенсации и правила прохождения/неудовлетворения, которые будут использоваться.
Как мне обсудить это с DATO Laser?
Сначала обсудите входные данные приложения: материал, толщину, размер заготовки, объем производства и требования к автоматизации, а затем запросите образцы данных по конкретной модели для предлагаемого станка.
Нужна ли мне отдельная проверка безопасности для пробной резки?
Да. Пробная резка должна соответствовать действующей документации по безопасности поставщика и правилам, действующим в вашем регионе; не рассматривайте размерные испытания как замену проверки безопасности лазера.
Похожие блоги
-
 Узнайте, как оценить жесткость станины лазерного станка с помощью производственных деталей, повторных резов, контроля процесса и данных запроса предложений перед сравнением поставщиков.
-
 Распространенные дефекты роботизированной лазерной сварки: причины и способы устранения неполадок Робот может повторять один и тот же путь сварки тысячи раз. Эта повторяемость ценна, но если деталь смещается, изменяется зазор соединения или настройки процесса не подходят, робот также может повторить тот же дефект.Руководство покупателя
-
 Робот для лазерной сварки или ручной лазерный сварочный аппарат: что подойдет вашему производству? Стоит ли вашему заводу инвестировать в робота для лазерной сварки или в ручной лазерный сварочный аппарат? Оба используют лазер для соединения металла, но решают разные производственные задачи. Портативная система дает оператору прямой контроль над сваркой.Руководство покупателя
-
 Как рассчитать окупаемость робота для лазерной сварки для завода по производству листового металлаРобот для лазерной сварки может улучшить стабильность и увеличить производительность, но эти преимущества не делают его автоматически выгодной инвестицией. Для завода листового металла решение зависит от свариваемых деталей, объема повторной сварки.Руководство покупателя
