


Как провести приемочные испытания ваших деталей на лазерную резку


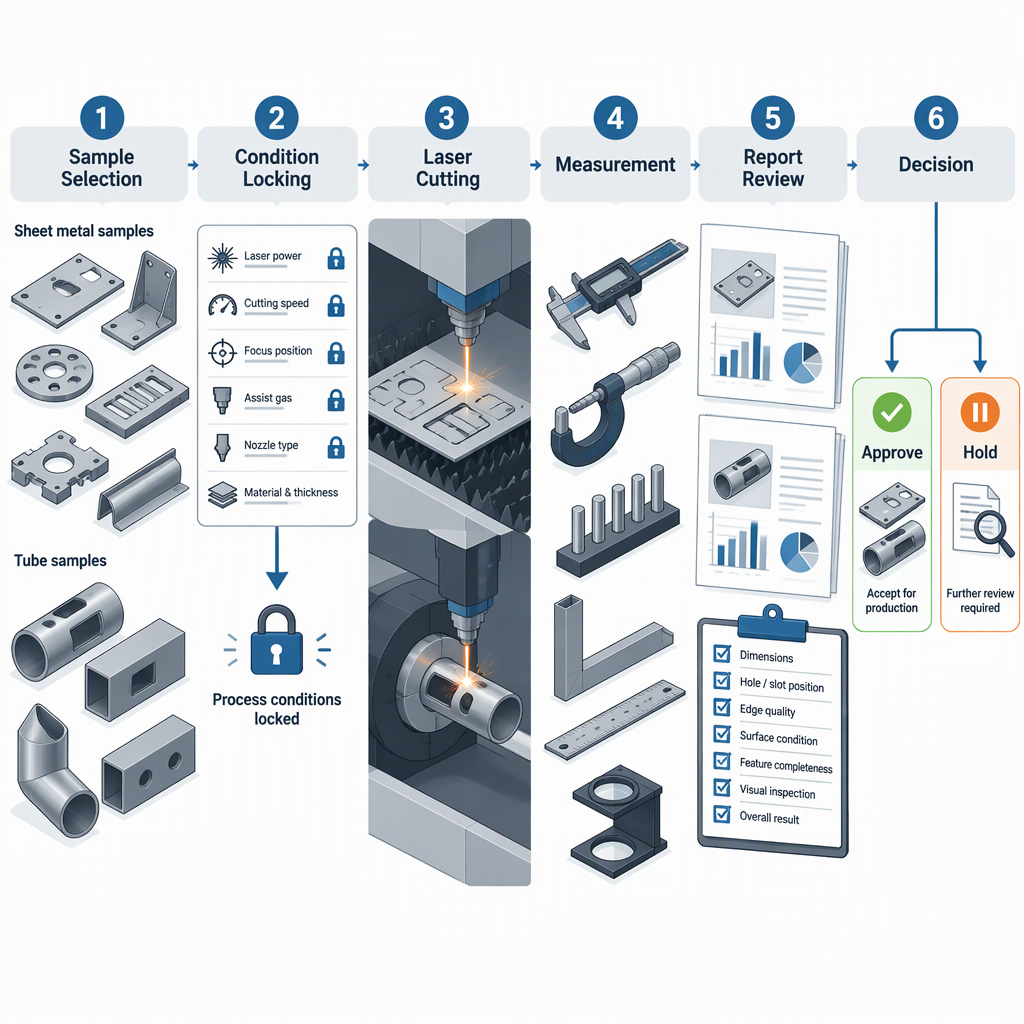
Установите условия испытаний до того, как будет отрезан какой-либо образец
Зафиксируйте материал, толщину, версию чертежа, программу, вспомогательную настройку, крепление, метод измерения и меры безопасности перед первым разрезом, поскольку изменение условий может превратить одно приемочное испытание в несколько разных испытаний.
- Запишите точный чертеж детали или профиль трубы, включая уровень редакции, критические элементы и любые поверхности, которые должны оставаться косметическими.
- Определите марку материала, толщину или размер трубы, состояние поверхности и партию и сохраните те же вещественные доказательства, что и вырезанные образцы.
- Согласуйте пересмотр программы резки, подход к раскрою, тип вспомогательного газа, настройку сопла или оптики, где это необходимо, приспособления и любую вспомогательную систему, используемую во время испытания.
- Определите, кто может изменять параметры во время теста, как изменения регистрируются и какой разрез принадлежит какой настройке.
- Перед любым ручным доступом для проверки, регулировки, очистки от лома или извлечения деталей остановите цикл, выключите и отключите или заблокируйте подаваемое питание и накопленную энергию в соответствии с руководством поставщика и процедурами на месте.
Лазерная резка — это процесс резки металла, который может генерировать дым, требующий надлежащего контроля воздействия там, где работники могут подвергаться воздействию, как описано в Исполнительном руководстве по охране труда и технике безопасности по резке металлов. . Классификация лазеров также имеет значение, поскольку более высокие классы лазеров могут представлять больший потенциальный риск, а мощные лазеры класса 4 могут создавать опасное воздействие на глаза или кожу и опасность пожара, согласно рекомендациям правительства Великобритании по безопасности лазерного излучения..
При приемочных испытаниях рассматривайте извлечение, состояние корпуса, блокировки, правила ношения очков, противопожарные меры и разрешение оператора как условия испытаний, а не как второстепенные мысли. Окончательная процедура обеспечения безопасности должна контролироваться местными правилами, руководством по технике безопасности поставщика и правилами предприятия покупателя.
Постройте примерный план на основе реального производственного риска
Не используйте универсальный подсчет проб; выберите достаточное количество деталей, чтобы представить ваши семейства материалов, толщину, форму труб, критические характеристики и проблемы повторяемости, а затем заморозьте этот план до начала испытания.
- Перечислите производственные детали, которые создают риск при покупке: узкие отверстия, длинные пазы, маленькие выступы, чувствительные к фаске края, места пересечения труб, косметические поверхности или детали, которые должны подходить к последующим приспособлениям.
- Группируйте детали по тому, что отличает процесс лазерной резки, например, по материалу, толщине, диаметру трубы, сложности профиля, соотношению отверстия к толщине или требованиям к качеству кромки.
- Выбирайте репрезентативные детали из каждой группы вместо того, чтобы выбирать только самую простую геометрию.
- Перед раскроем согласуйте количество каждой выбранной детали. Используйте больше образцов, когда основной проблемой является повторяемость или соответствие последующей сборки.
- Маркируйте каждый образец, чтобы измеряемую деталь можно было связать с ее чертежом, материалом, версией программы и настройкой процесса.
- Включите хотя бы одну деталь, отражающую нормальное производство, а не только демонстрационный образец.
- Включите характеристики, которые с наибольшей вероятностью не будут приняты: небольшие отверстия, термочувствительные края, геометрия соединения труб, узкие перемычки или видимые области заусенцев.
- Сохраняйте неиспользованные эталонные бланки или сертификаты вместе с партией образцов, если идентичность материала является частью решения о приемке.
- Укажите, что произойдет, если параметр будет изменен в середине теста: будет ли предыдущая выборка недействительной, сохранена ли она в качестве записи настройки или учтена в результате.
Измеряйте готовые детали с помощью отслеживаемых записей
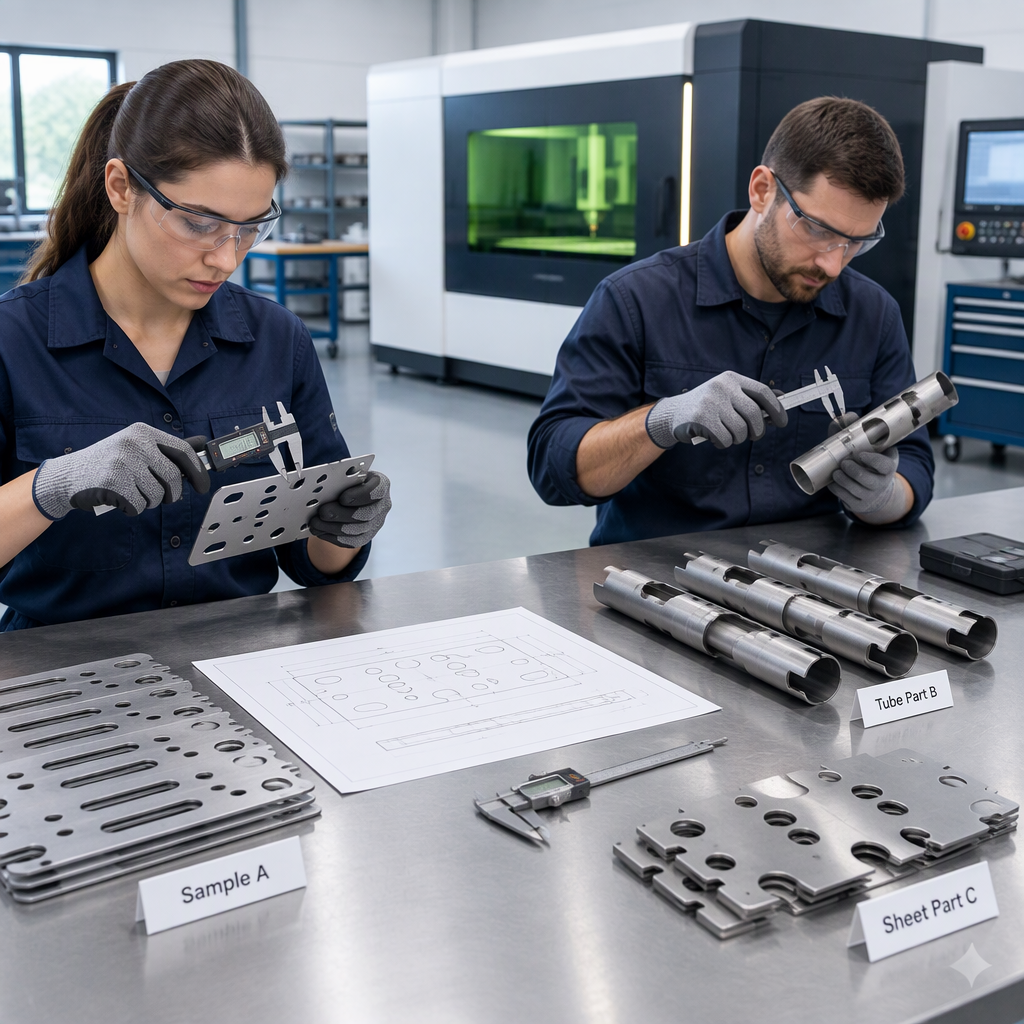
Измеряйте только в соответствии с согласованным чертежом и протоколом приемки и ведите записи, которые связывают результаты с подходящим измерительным оборудованием, статусом калибровки, прослеживаемостью и неопределенностью измерений.
| Объект контроля | Почему это важно при приемке | Необходимо вести запись |
|---|---|---|
| Критические размеры | Показывает, соответствует ли вырезанная часть чертежу покупателя, а не общему образцу. | Измеренное значение, используемый допуск, инструмент и оператор. |
| Отверстия, прорези и выемки | Проверяет элементы, которые часто влияют на крепление, сборку или последующую формовку. | Карта характеристик, метод измерения и статус «прошел/не прошел». |
| Состояние кромок, заусенцы и окалины | Показывает, потребуется ли после резки дополнительное удаление заусенцев, шлифование или очистка. | Фотографии, примечания к местоположению и согласованные условия серьезности. |
| Посадка трубы и геометрия пересечения | Подтверждает, соответствует ли отрезанная труба предполагаемому соединению, приспособлению или подготовке к сварке. | Проверка сборки, результаты замеров или фотографии установки. |
| Прослеживаемость измерений | Метрологическая прослеживаемость зависит от документированной непрерывной цепочки калибровок по указанным эталонным стандартам. | Эталон калибровки, заявление о неопределенности, где это необходимо, и используемый измерительный инструмент. |
Политика NIST в отношении метрологической прослеживаемости объясняет, что пользователи несут ответственность за оценку того, соответствуют ли заявления о прослеживаемости и неопределенности измерений их потребностям в измерениях. Для приемочного испытания при покупке это означает, что в протоколе проверки должны быть указаны измерительные инструменты и основания для доверия к результату.
Принятие решения о прохождении, условном прохождении, повторном тестировании или отклонении
Принимайте решение, исходя из согласованных критериев, а не из наиболее привлекательного образца. В протоколе должно быть указано, какие пункты являются обязательными, какие отклонения можно исправить и какие результаты требуют нового испытания.
| Результат | Когда использовать | Действие покупателя |
|---|---|---|
| Проходить | Все необходимые образцы соответствуют согласованным критериям чертежа, качества и документации. | Прикрепите отчет об испытаниях к файлу покупки и заморозьте принятые предположения о процессе. |
| Условный проход | Незначительная проблема принимается только с определенным исправлением, например, задокументированным изменением параметра или последующей операцией. | Зафиксируйте состояние и запросите подтверждение перед окончательной приемкой. |
| Повторное тестирование | Установка, материал, измерения или условия безопасности изменились настолько, что результат стал неясным. | Повторите затронутый набор образцов в исправленных условиях. |
| Отклонять | Функция обязательного прохождения не выполнена, требуемые доказательства отсутствуют или процесс не соответствует границам приемлемости, установленным покупателем. | Закройте тест как неудавшийся или повторно откройте спецификацию с пересмотренным требованием. |
Если разногласия зависят от измерения, спросите, подходят ли метод измерения, статус калибровки и неопределенность для принимаемого решения. Результат, близкий к пределу допуска, требует большего внимания, чем результат, явно находящийся внутри или за пределами согласованных границ.
Попросите отчет, в котором разделены материалы, оборудование и доказательства готовой детали.
Итоговый отчет должен позволить вам восстановить, что было вырезано, при каких условиях, из какого материала, как это было измерено и почему результат был принят, повторно проверен или отклонен.
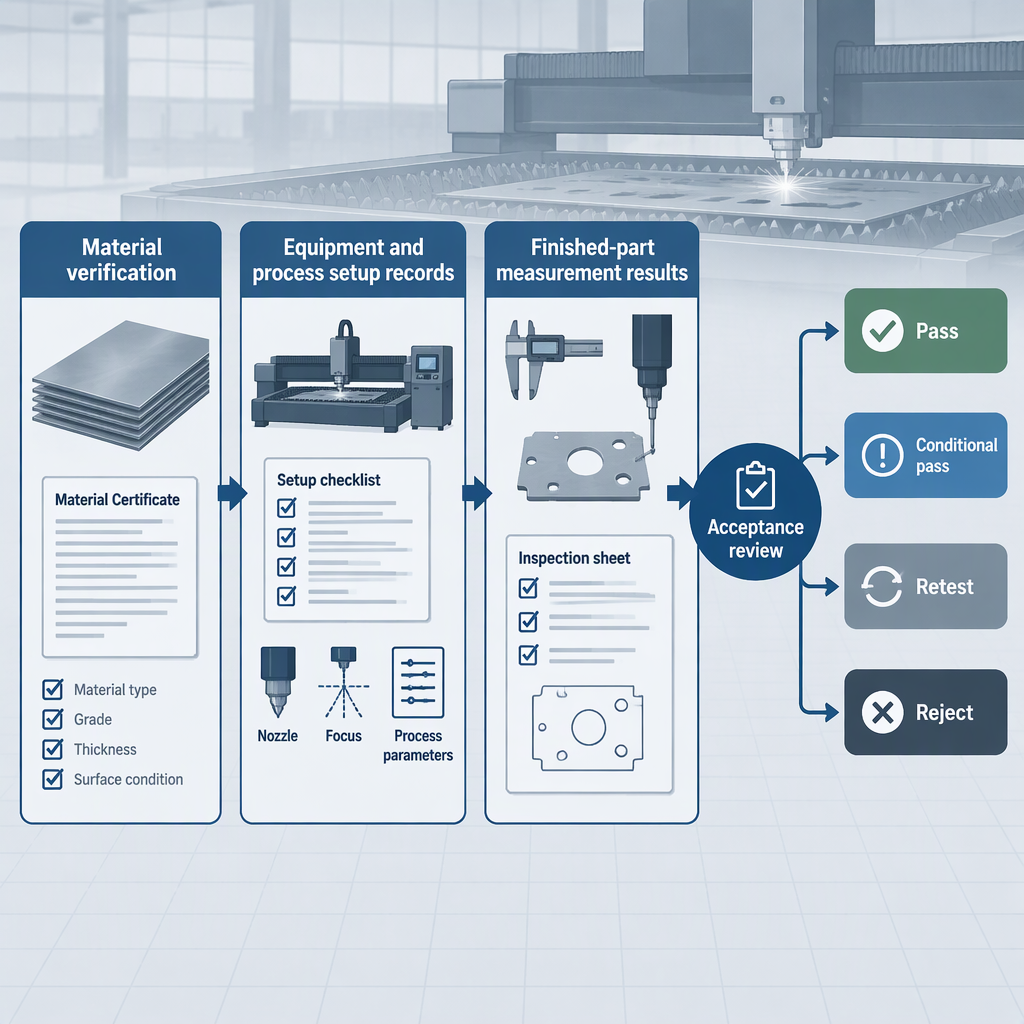
- Вещественные доказательства: сорт, толщина или размер трубы, состояние поверхности, идентификация партии и любые записи о материалах, предоставленные покупателем.
- Данные об оборудовании и процессе: идентификация машины, пересмотр программы, вспомогательная настройка, крепление, настройки вспомогательной системы и примечания оператора, где это необходимо.
- Доказательства безопасности: подтверждение того, что в условиях испытаний на резку металла были приняты меры по контролю за воздействием дыма.
- Доказательства безопасности лазера: подтверждение того, что средства управления соответствуют классу лазера и применимым процедурам безопасности на объекте.
- Данные о готовой детали: измеренные значения, фотографии критических участков, наблюдения за заусенцами и окалиной, записи о сборке трубок и расположение каждого образца.
- Доказательства измерений: идентификация измерительного оборудования, статус калибровки, основа прослеживаемости и информация о неопределенности, когда этого требует решение.
- Свидетельство решения: одобрение, условное одобрение, повторное тестирование или отказ, с открытыми проблемами и корректирующими действиями, назначенными указанным владельцам.
Поскольку заявления о прослеживаемости и неопределенность измерений должны соответствовать потребностям пользователя в измерениях, отчет должен быть написан для принятия решения покупателем, а не как разрозненная коллекция фотографий и настроек.
Вывод: превратите выборку в решение о покупке
Приемочные испытания на лазерную резку наиболее эффективны, когда покупатель сначала определяет риск детали, контролирует условия испытаний, измеряет готовые детали с помощью достоверных записей и применяет заранее согласованные правила принятия решений.
- Используйте собственные типичные детали из листового металла или труб, а не только демонстрационные детали, выбранные поставщиком.
- Разделите материалы, оборудование и готовые детали, чтобы была видна причина успеха или неудачи.
- Храните записи измерений, связанные с соответствующими решениями по прослеживаемости и неопределенности.
- Считайте контроль дыма условием испытаний при лазерной резке металла.
- Не допускайте, чтобы опасности лазерного класса и средства контроля безопасности на объекте находились в границах приемки.
Если в отчете указаны четкие условия, история отбора проб, измерения и расположение, приемочные испытания могут поддержать решение о покупке. Если эти ссылки отсутствуют, попросите исправленную запись испытаний, прежде чем рассматривать вырезку образца как доказательство.
Часто задаваемые вопросы о приемочных испытаниях лазерной резки
Наиболее полезные вопросы касаются того, что доказывают испытания, как образцы отражают производство и достаточно ли убедительны данные для подтверждения приемки оборудования.
Почему мне следует тестировать свои собственные детали?
Ваши собственные детали позволяют определить геометрию, материал, посадку, состояние кромок и проблемы контроля, которые имеют значение для вашего производства. Демонстрационные детали могут быть полезны для обучения, но они не заменяют приемочные образцы, привязанные к вашему чертежу и списку рисков.
Сколько частей нужно вырезать?
Согласуйте количество перед тестированием. Выбирайте количество по семейству деталей, критическим функциям и риску повторяемости, а не копируйте общий номер. Если повторяемость важна, одного идеального образца обычно недостаточно для принятия решения.
Зачем разделять материалы, оборудование и доказательства готовой продукции?
Разделение предотвращает путаницу. Неудачный размер может быть вызван изменением материала, настройкой процесса, приспособлением, программированием, методом измерения или возможностями машины. Разделение доказательств делает корректирующие действия более понятными.
Какие элементы безопасности входят в план приемки?
Включите контроль воздействия дыма при работах по резке металла. Также включите средства контроля лазерного класса, предотвращение воздействия на глаза и кожу, меры противопожарной безопасности и правила допуска к работе на объекте. Соблюдайте применимые местные правила, руководство поставщика и процедуры обеспечения безопасности на предприятии.
Нужны ли измерительным инструментам записи о калибровке?
Для размеров, которые определяют приемку, покупатель должен иметь возможность связать измерения с подходящей информацией о калибровке, прослеживаемости и неопределенности. Уровень детализации должен соответствовать риску решения об измерении.
Что если поставщик изменит параметры во время испытания?
Зафиксируйте изменение, пометьте затронутые образцы и решите, будут ли эти образцы по-прежнему учитываться. Если изменение влияет на согласованные условия испытаний, повторно протестируйте соответствующий набор образцов с окончательно принятыми настройками.
Могу ли я использовать формальный стандарт качества огранки в качестве правила приемки?
Вы можете использовать применимый стандарт, если требования покупателя, поставщика и места назначения согласовывают точное издание, область применения и классы приемки. Внесите это соглашение в протокол, прежде чем его вырезать, и запросите официальный документ, а не полагайтесь на память или маркетинговые обзоры.
Похожие блоги
-
 Перед покупкой оборудования сравните лазерную очистку и абразивную очистку по прилеганию поверхности, целям работы, мерам безопасности, факторам стоимости и выборочным испытаниям.
-
 Знайте, когда следует проверять, очищать, регулировать или заменять расходные материалы для лазерной сварки, используя проверки состояния, соответствие технологическому процессу, средства контроля безопасности и приемочные проверки.
-
 Узнайте, как оценить жесткость станины лазерного станка с помощью производственных деталей, повторных резов, контроля процесса и данных запроса предложений перед сравнением поставщиков.
-
 Распространенные дефекты роботизированной лазерной сварки: причины и способы устранения неполадок Робот может повторять один и тот же путь сварки тысячи раз. Эта повторяемость ценна, но если деталь смещается, изменяется зазор соединения или настройки процесса не подходят, робот также может повторить тот же дефект.Руководство покупателя
