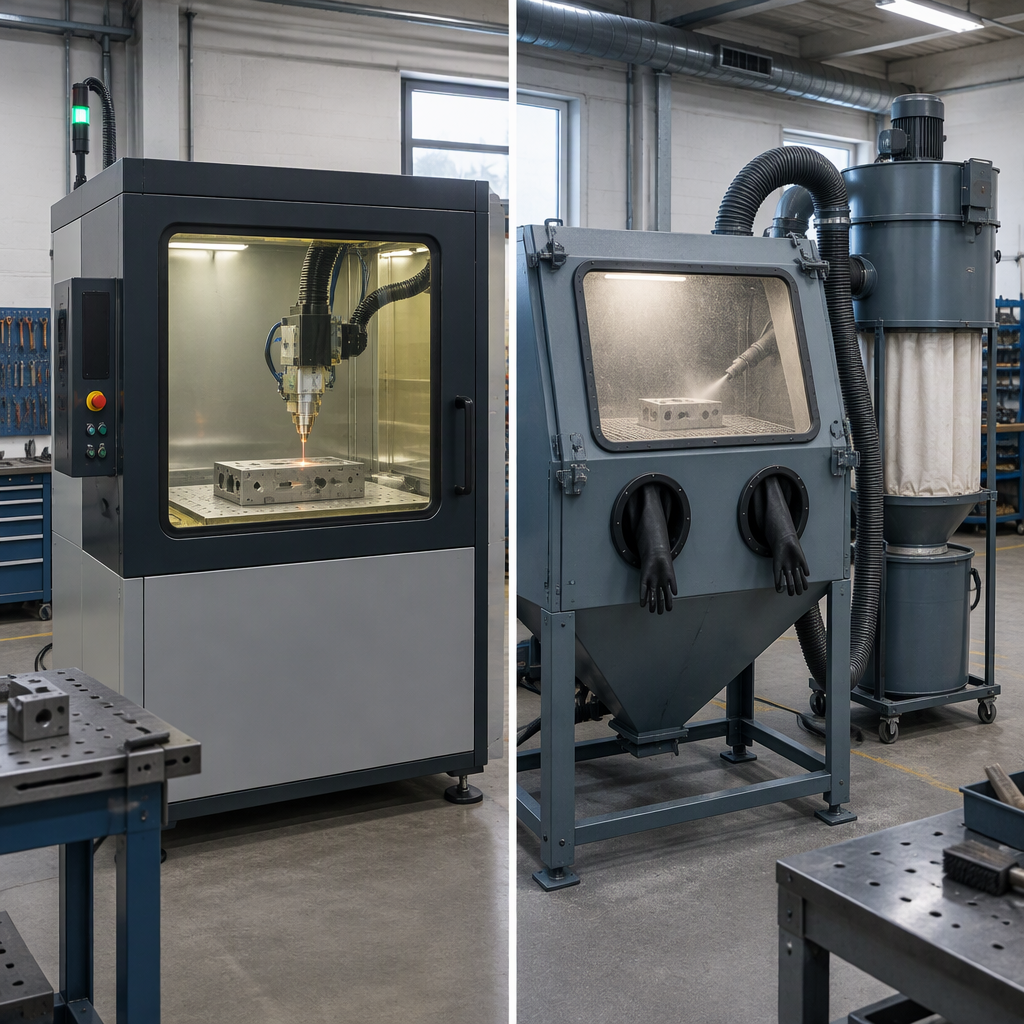
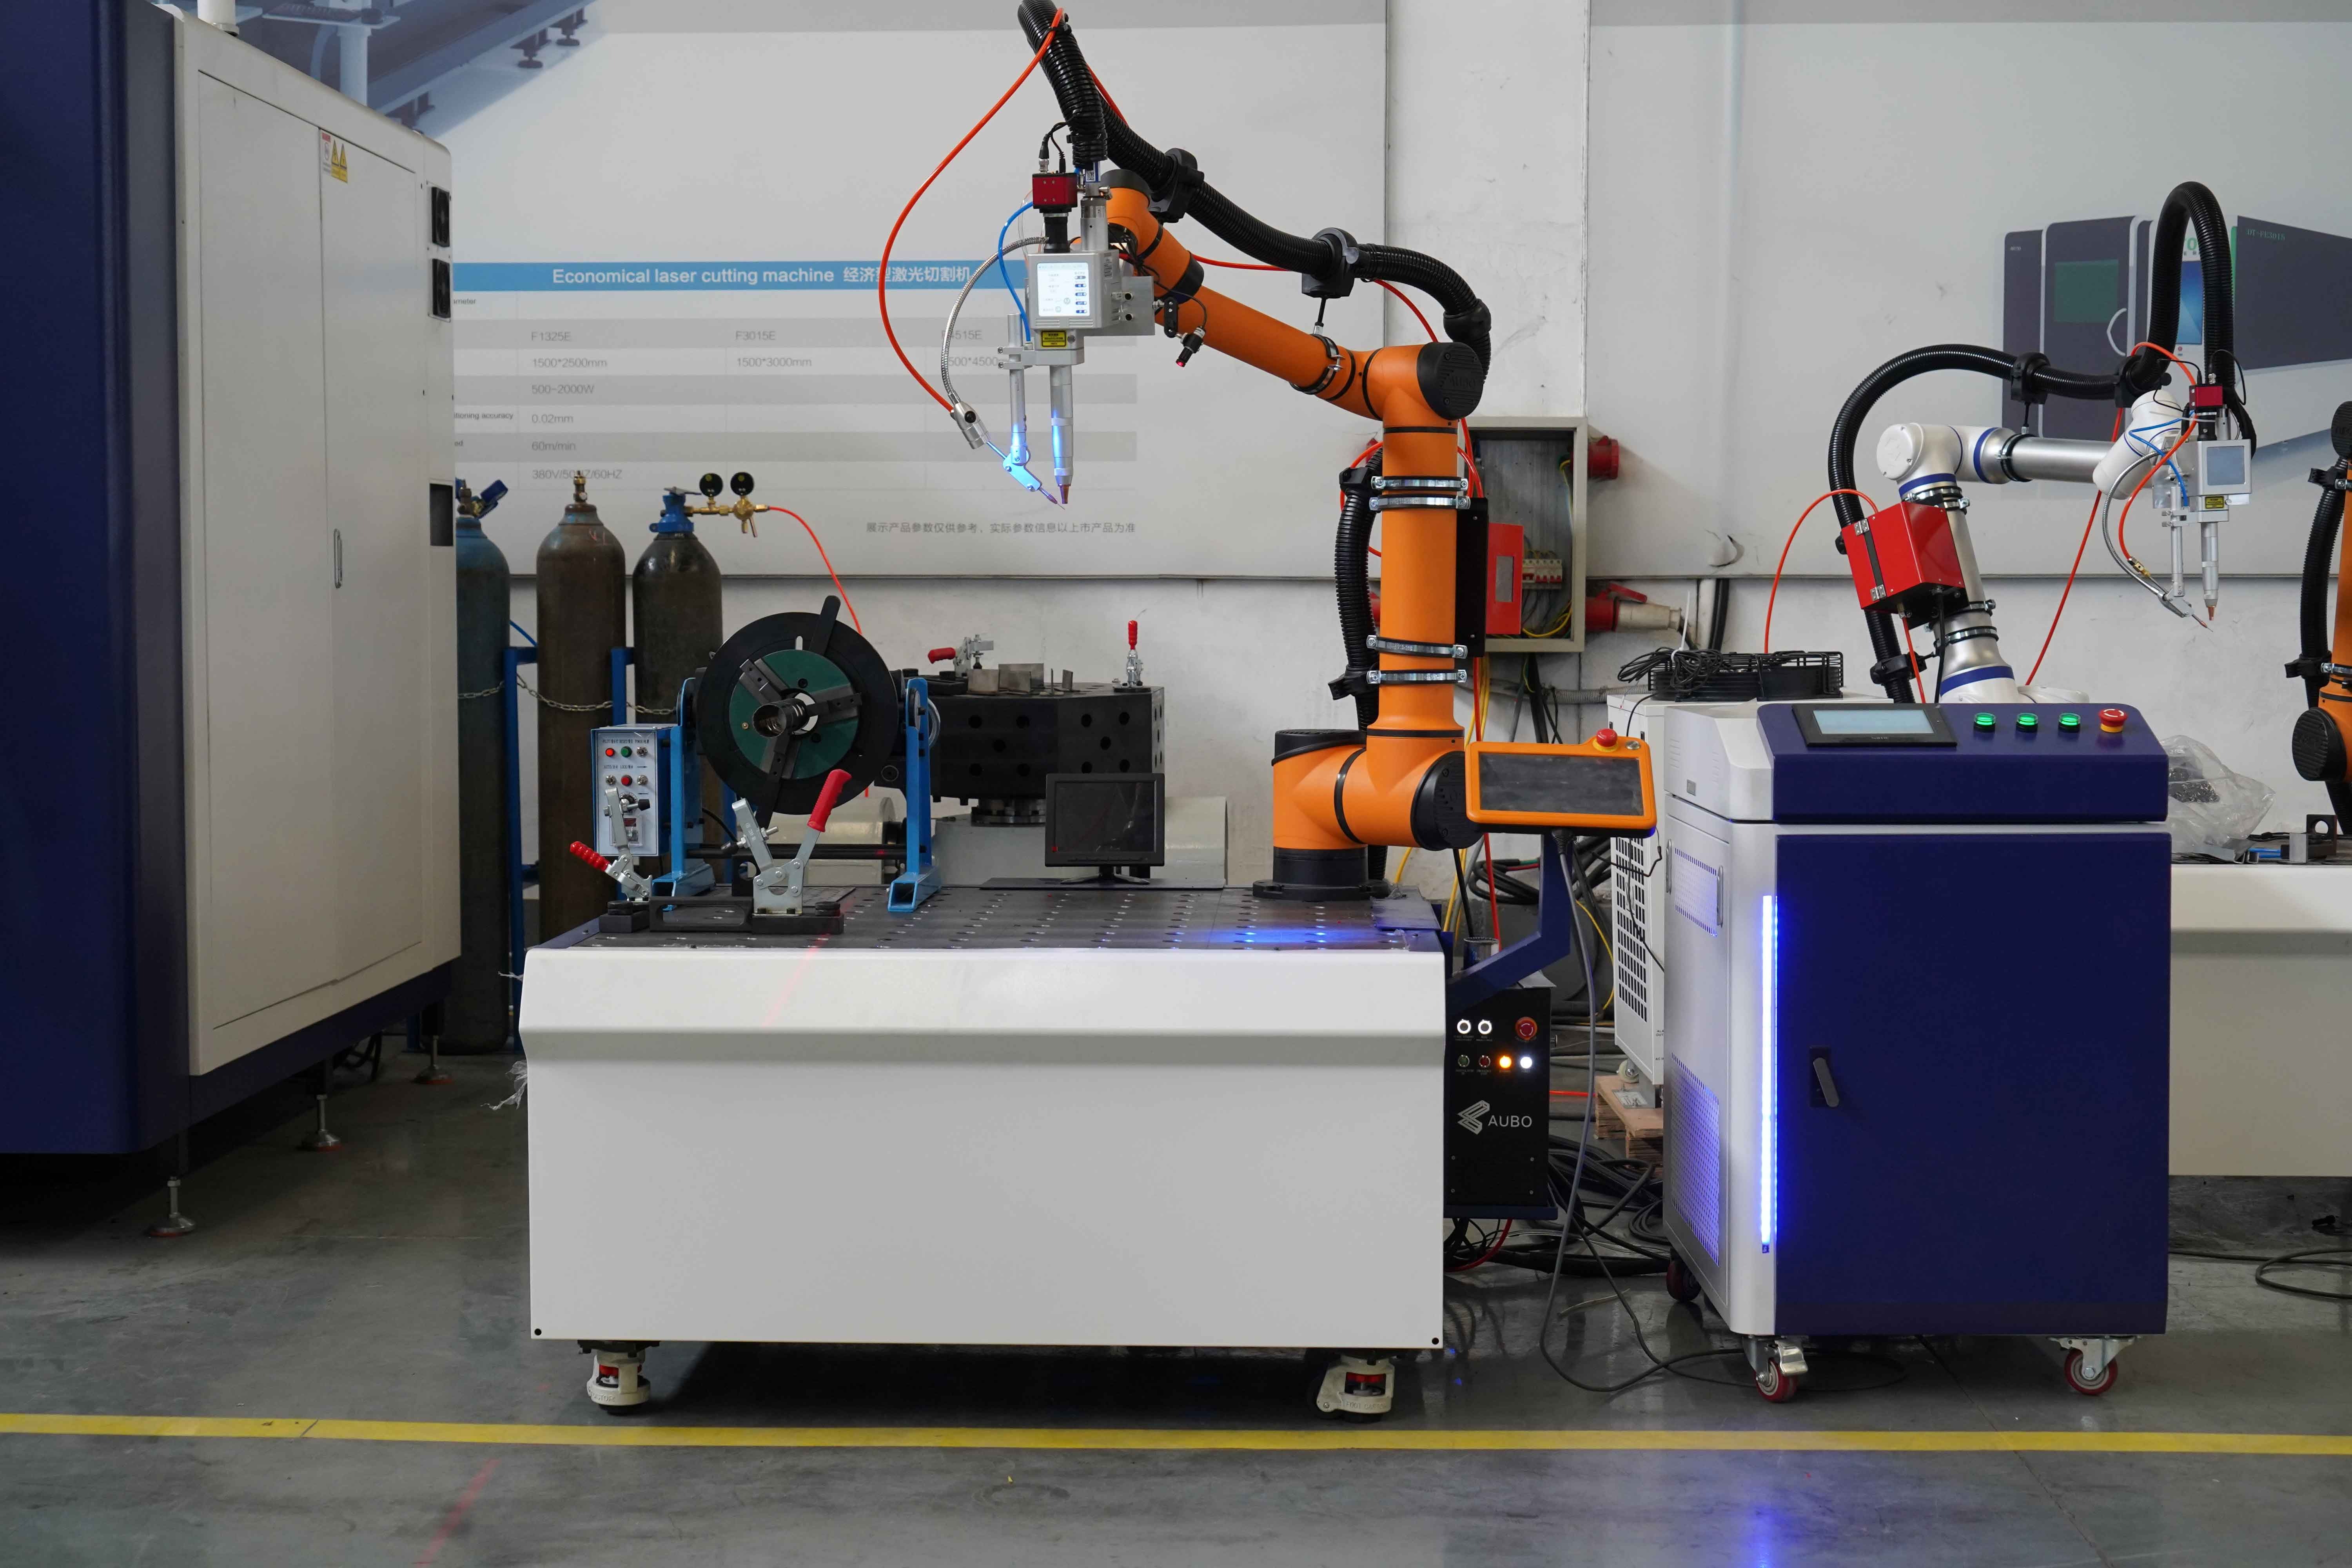
Лазерная очистка или абразивная очистка не являются универсальным решением. Выбирайте по состоянию поверхности, цели работы, пределам сдерживания и приемочным испытаниям: абразивная очистка — это процесс механического воздействия, который может очищать или текстурировать поверхности, но может создавать задачи по контролю пыли и среды, тогда как лазерная очистка чувствительна к параметрам и должна быть проверена на репрезентативных образцах перед покупкой.
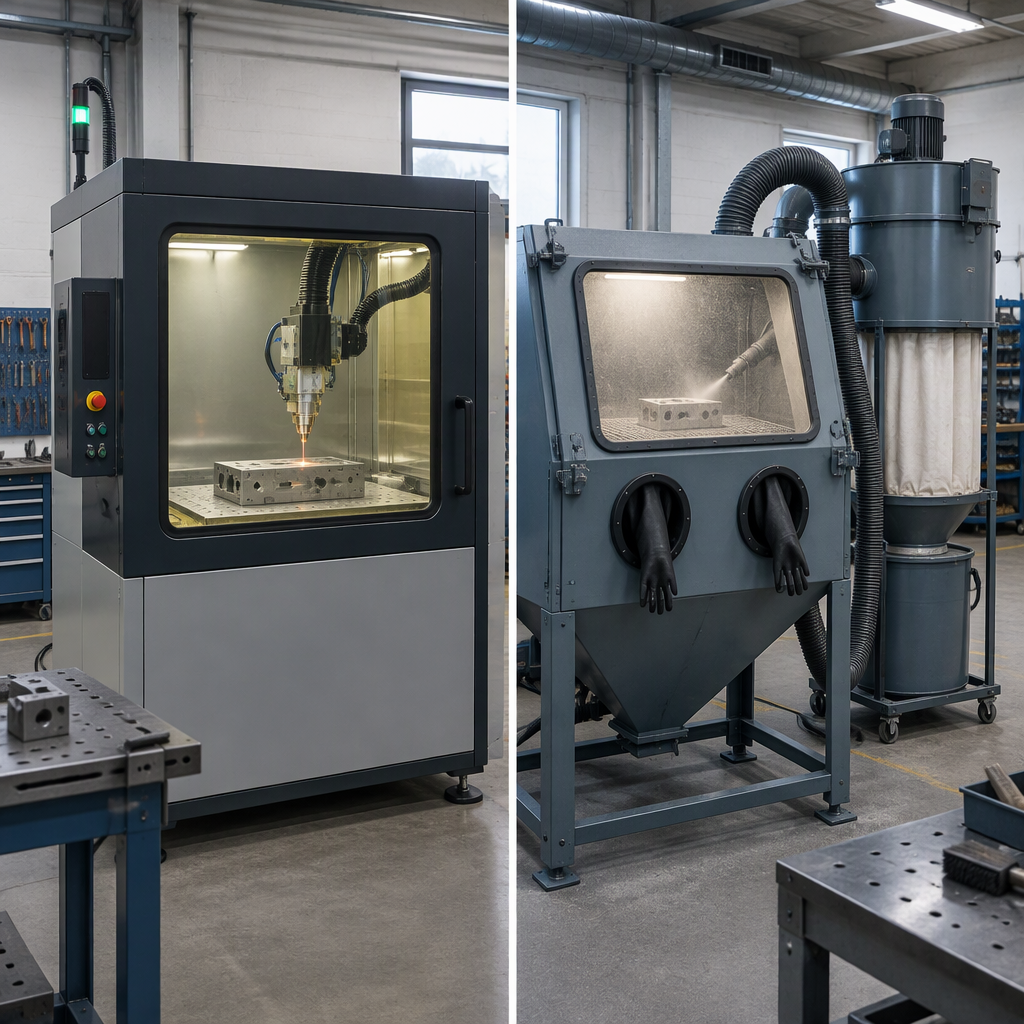
Путь лазерной очистки
Процесс импульсной лазерной очистки следует оценивать как окно контролируемых параметров; Исследование 2025 года по очистке ржавчины наносекундным импульсным лазером показало, что результаты зависят от мощности, скорости сканирования, частоты повторения импульсов и расстояния вывода.
Путь абразивной очистки
NIOSH описывает абразивоструйную очистку как ускорение частиц размером с зернистость с помощью сжатого воздуха для очистки или текстурирования поверхностей и отмечает, что пыль может исходить от абразива, покрытия или подложки.
Чем отличаются два метода очистки
Лазерная очистка воздействует на поверхность контролируемой лазерной энергией, а абразивная очистка применяет силу абразивных частиц; практическая разница заключается в том, нужен ли для работы термический процесс с контролируемыми параметрами или процесс механической очистки и текстурирования.
Лазерная чистка
Исследования показали, что при очистке стали от ржавчины видимый результат может меняться в зависимости от мощности лазера, скорости сканирования, частоты повторения и расстояния штриховки, поэтому покупатель должен рассматривать этот метод как выбор при разработке процесса, а не как замену для каждой абразивной работы.
Абразивная очистка
29 CFR § 1910.94 определяет абразивоструйную очистку как принудительное нанесение абразива на поверхность с помощью пневматического давления, гидравлического давления или центробежной силы.
Это механическое воздействие может очистить или текстурировать поверхность, но тот же процесс может привести к образованию пыли на носителе, покрытии и подложке.
При закупке сравните два метода с одним и тем же материалом заготовки, загрязнением, целевой чистотой, производственным ритмом и требуемым последующим этапом. Не сравнивайте лабораторный образец лазера с неконтролируемой струйной очисткой или камеру с полной струйной очисткой с ручным лазерным испытанием.
Какие поверхности лучше всего подходят для лазерной очистки?
Лазерная очистка является лучшим вариантом, когда покупатель может определить узкую поверхность, защитить подложку и доказать требуемую отделку с помощью пробных испытаний.
Ключевой границей является чувствительность процесса: в упомянутом исследовании по очистке от ржавчины приемлемая блестящая поверхность появлялась только в пределах допустимой области параметров, а не во всех проверенных настройках.
Это делает лазерную очистку привлекательной для контролируемого удаления ржавчины, оксидов, покрытий или локальных загрязнений, когда заводу требуется повторяемость и меньшее количество рыхлых абразивных материалов в рабочей зоне. Это также означает, что отдел закупок должен избегать необоснованных предположений о скорости, тепловом эффекте, шероховатости поверхности или адгезии покрытия. Попросите образцы купонов, которые отражают фактический основной материал, толщину, слой загрязнения и последующие операции.
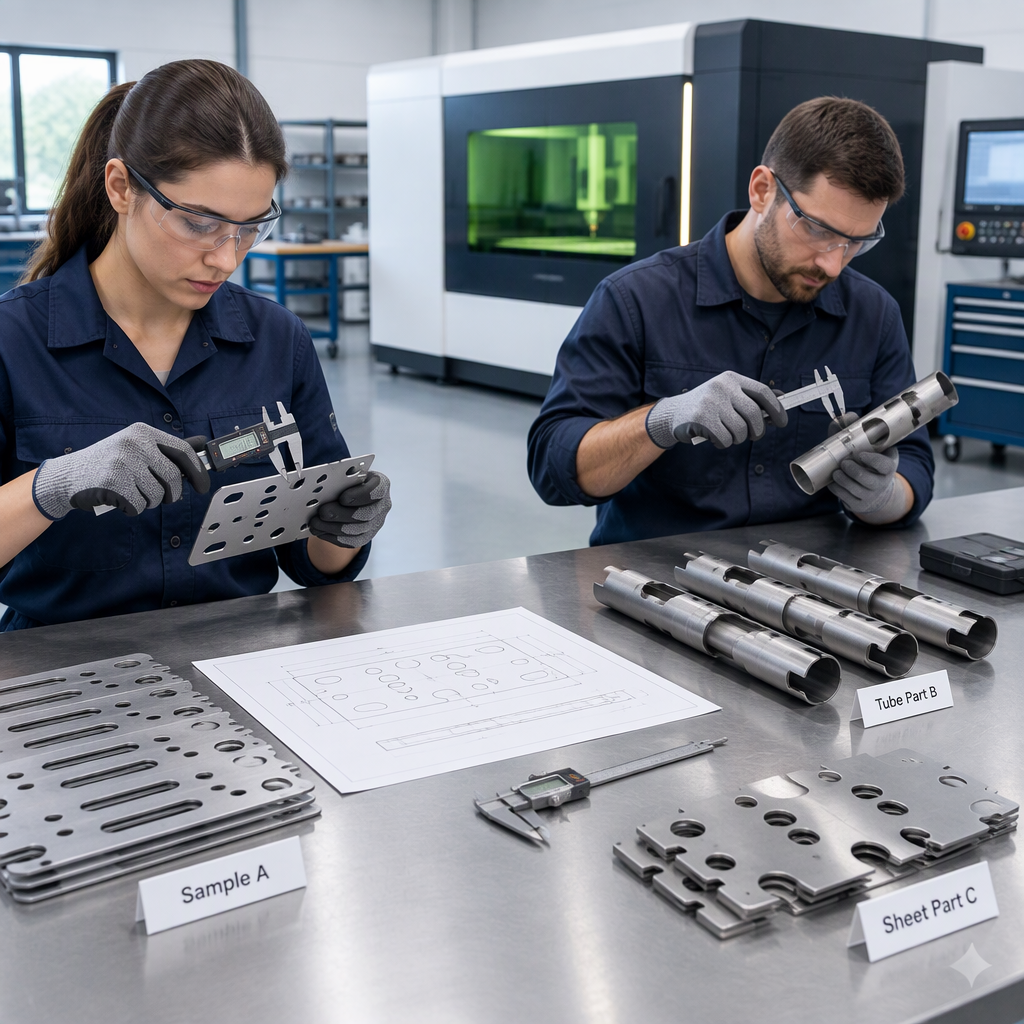
Если заготовка состоит из тонкого листового металла, трубчатых профилей, кромок, участков сварки или смешанной отделки, включите в испытание наиболее чувствительные зоны. Гладкого на вид образца недостаточно; В плане приемки следует проверить, готова ли очищенная поверхность к сварке, покраске, резке, маркировке или сборке.
Какие работы лучше всего подходят для абразивной очистки?
Абразивная очистка является лучшим вариантом, когда работа намеренно требует механического удаления, профилирования поверхности или подготовки большой площади, а предприятие может справиться с пылью, средами и требованиями к корпусу.
NIOSH описывает абразивоструйную очистку как процесс, который очищает или текстурирует поверхности путем ускорения частиц размером с зернистость, поэтому он наиболее подходит там, где механическое воздействие и создание профиля являются частью требований к работе.
Одна и та же работа может создавать проблемы для здоровья и безопасности, включая риск для легких из-за пыли, частиц свинца при удалении краски на основе свинца, а также риски, зависящие от условий, такие как падения, замкнутое пространство и физические травмы.
Для покупателя изготовления абразивная очистка может оказаться практичной, если работа тяжелая, целью является шероховатый анкерный профиль или область очистки слишком велика для доступного окна лазерной обработки. Границей выбора является не только качество поверхности; он включает в себя то, как будут храниться, восстанавливаться или утилизироваться носители, как будут крепиться детали и как будет изолироваться пыль в зонах резки, сварки, гибки и проверки.
Почему окно процесса имеет значение перед покупкой
Лазерную очистку следует приобретать только после того, как покупатель увидит технологическое окно, работающее на репрезентативных образцах, поскольку результаты поверхности могут измениться при изменении параметров лазера.
- Определите загрязнитель: ржавчина, оксид, краска, масло, изменение цвета сварного шва или смешанный остаток.
- Определите основу: марку материала, толщину, качество поверхности, термочувствительность и критические размеры.
- Запросите испытания в соответствующих диапазонах параметров, поскольку в статье Springer о наносекундной импульсной лазерной очистке ржавчины сообщается о зависимости от мощности, скорости сканирования, частоты повторения импульсов и расстояния вывода.
- Осмотрите поверхность после очистки по тем же критериям, которые производственная группа будет использовать при приемке.
- Тестируйте следующую операцию, например нанесение покрытия, сварку, маркировку, резку или сборку, а не судите только по внешнему виду.
Проверка безопасности, пыли и герметичности
Безопасность может повлиять на выбор метода, поскольку абразивная очистка может потребовать контроля пыли, вентиляции, ограждения и воздействия, в то время как любое предложение по лазерной очистке должно быть проверено на соответствие действующим документам по безопасности поставщика и собственным правилам EHS покупателя перед началом работы.
- При абразивной очистке определите, может ли пыль исходить от абразива, покрытия или подложки; NIOSH выделяет все три источника абразивно-струйной обработки.
- Если среды или подложки могут содержать кристаллический диоксид кремния, проверьте меры контроля воздействия кристаллического диоксида кремния в дыхательные пути, поскольку CDC/NIOSH определяет абразивно-струйную очистку среди видов воздействия.
- Если старые покрытия могут содержать свинец, рассматривайте их удаление как риск, связанный с наличием частиц свинца, и запланируйте контроль воздействия до начала производства.
- Только для справки в США: 29 CFR § 1910.94, текст раздела 29 CFR о вентиляции, воспроизведенный Cornell LII , включает положения, касающиеся абразивоструйной вентиляции, контроля пыли, ограждений и подачи воздуха; Подтвердите принятую редакцию и любые местные поправки в местном строительном департаменте и ответственном органе по безопасности.
- Для лазерной очистки запросите у поставщика оборудования официальные инструкции по технике безопасности, предлагаемую рабочую схему, необходимые меры защиты, пределы технического обслуживания и требования к обучению операторов для точной указанной конфигурации.
Не рассматривайте ни один из процессов как автоматически чистый или автоматически безопасный. Правильный пакет контроля зависит от загрязнения, основы, геометрии заготовки, корпуса, положения оператора и местных правил.
CCOHS описывает лазерные опасности в контексте здравоохранения как лучевые и нелучевые опасности, такие как пары материалов, подвергающихся воздействию лазерных лучей; при закупках промышленной очистки используйте это как подсказку для запроса документов по безопасности для конкретной конфигурации, а не вместо местных правил или руководства поставщика.
Рекомендации NIOSH по абразивоструйной очистке являются полезной основой для проверки пыли и опасностей при абразивных работах.
Рекомендации CDC/NIOSH по кремнезему особенно актуальны там, где может присутствовать воздействие кристаллического кремнезема.
Чтобы узнать об общей информации о лазерной опасности, покупатели также могут просмотреть обзор лазерной опасности CCOHS , а затем подтвердить требования к промышленной очистке, применимые к их объекту.
Факторы затрат для сравнения, не предполагая окупаемости
Более дешевый метод нельзя выбрать только по цене оборудования; сравните полную границу стоимости для одной и той же поверхности, целевого показателя пропускной способности, средств обеспечения безопасности и стандарта приемки.
| Статья затрат | Вопросы по лазерной очистке | Вопросы по абразивной очистке |
|---|
| Оборудование и интеграция | Является ли система ручной, закрытой, роботизированной или интегрированной в линию? | Это рабочий кабинет, кабина, пескоструйная камера или работа в полевых условиях? |
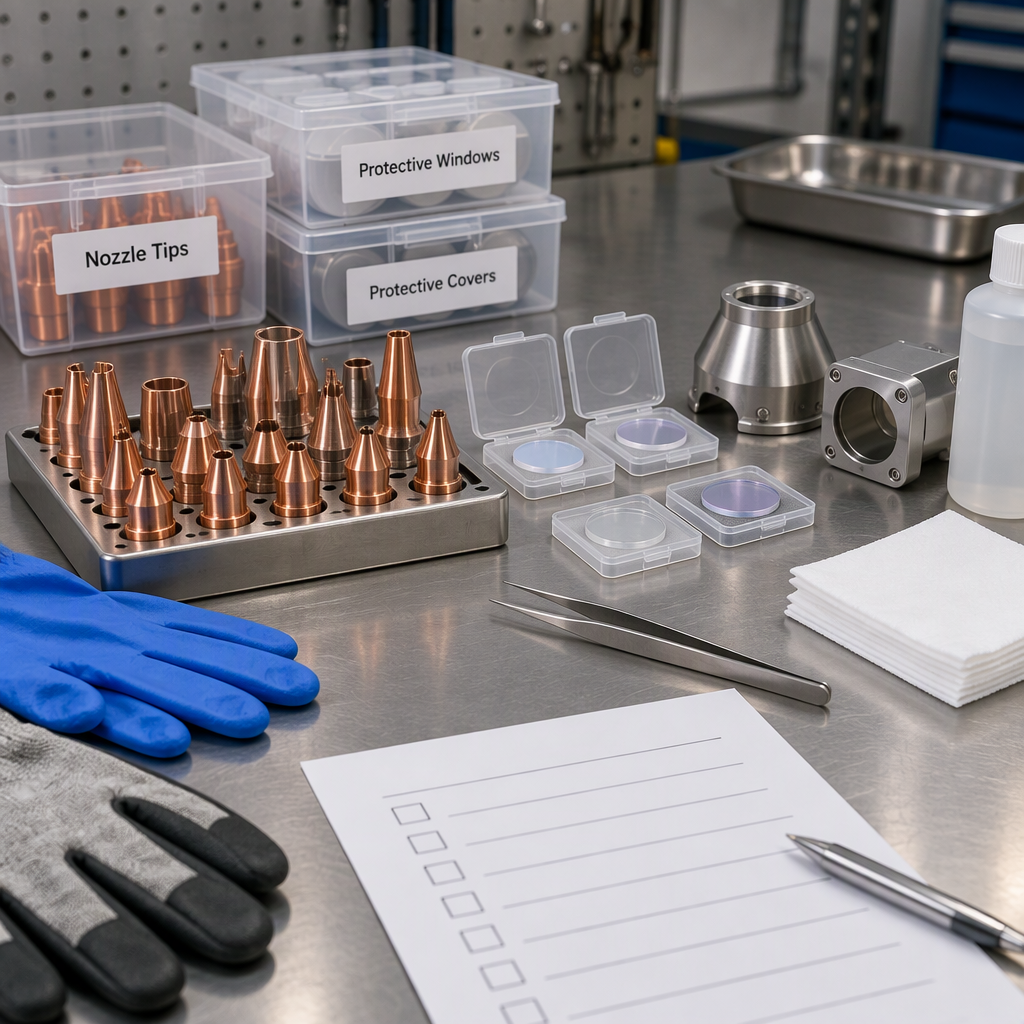
| Расходные материалы | Какая защита оптики, фильтры и расходные материалы для экстракции ожидаются? | Какие абразивные материалы, износ сопел, восстановление и утилизация ожидаются? |
| Труд и обработка | Какой объем работ по креплению, программированию и позиционированию детали требуется? | Сколько требуется маскирования, загрузки, обработки и очистки мультимедиа? |
| Контроль безопасности и окружающей среды | Какой пакет безопасности, меры по извлечению и контролю доступа включены в указанную конфигурацию? | Какая вентиляция, пылеулавливание, защита органов дыхания и ограждение необходимы? |
| Стоимость качества | Проходит ли очищенная поверхность после нанесения покрытия, сварки или контроля? | Соответствует ли подвергнутая пескоструйной очистке поверхность требованиям по профилю, чистоте и загрязнению? |
Попросите поставщиков указать ту же заготовку, уровень загрязнения, рабочий цикл и приемочные испытания. Без этих общих предположений сравнение окупаемости является лишь предположением.
Контрольный список выбора для заводов по обработке листового металла и труб
Прежде чем запросить рекомендации по очистке, подготовьте материал, толщину, размер заготовки, объем производства, потребности в автоматизации, состояние поверхности и критерии приемки.
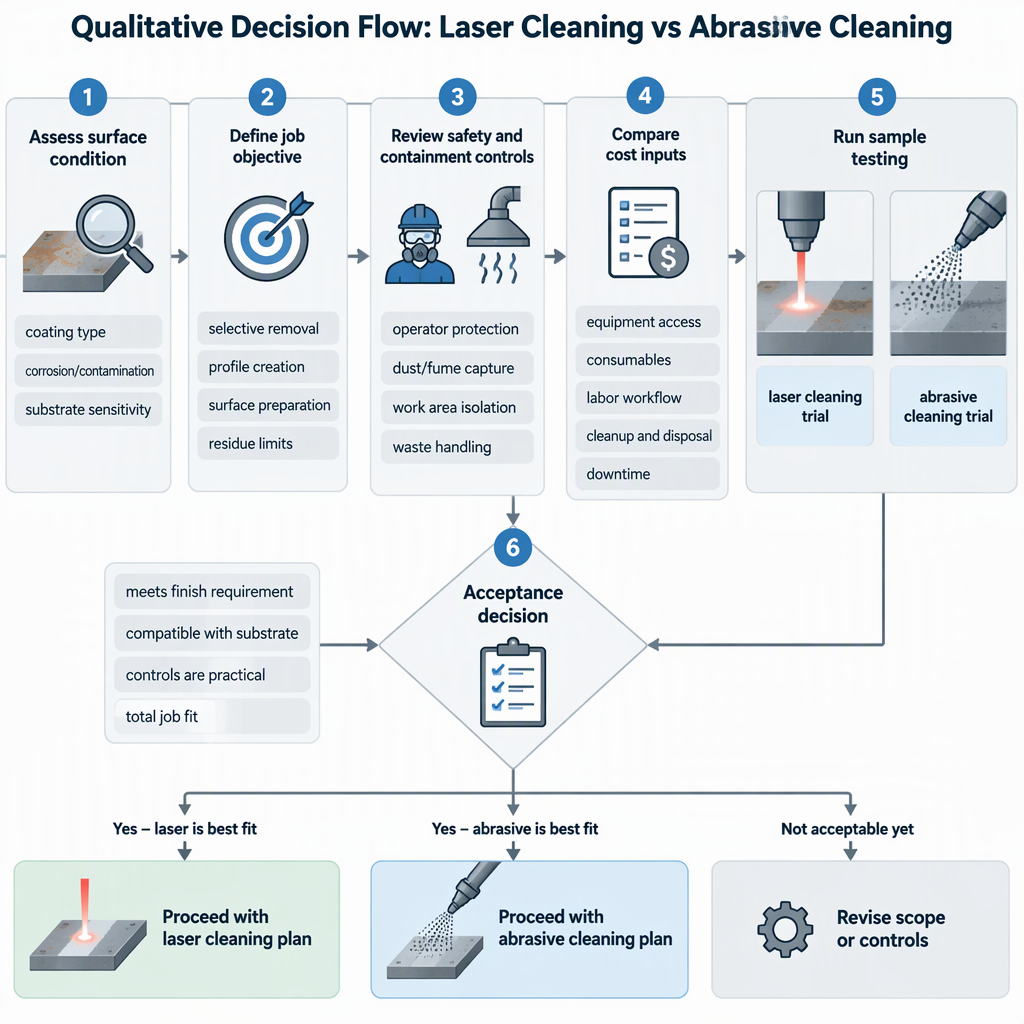
- Компания DATO Laser заявляет, что выбор оборудования зависит от материала, толщины, размера заготовки, объема производства и требований к автоматизации.
- Укажите, является ли работа листовым металлом, трубой, сварным узлом, фасонной деталью, ремонтными работами или подготовкой к нанесению покрытия.
- Опишите слой загрязнения: степень ржавчины, оксид, краска, масло, изменение цвета сварного шва или смешанный остаток.
- Определите цель: удалить загрязнения, создать профиль поверхности, сохранить отделку основания, подготовиться к нанесению покрытия или подготовиться к сварке.
- Укажите схему производства: размер партии, состав деталей, целевое время такта, доступную площадь и метод обработки.
- При лазерной очистке попросите поставщика показать окно параметров, используемое для вашего образца, поскольку результаты могут зависеть от мощности, скорости сканирования, частоты повторения и расстояния штриховки.
- Что касается абразивной очистки, спросите, как в предложение включены среды, пыль, ограждение, вентиляция и обработка отходов.
Используйте этот контрольный список, чтобы конкретизировать обсуждения с поставщиками. Полезная рекомендация должна связать метод очистки с вашим материалом, состоянием поверхности, производственным потоком и критериями проверки.
Примерный план испытаний и приемки
Перед покупкой протестируйте представительные детали и утвердите метод только тогда, когда очищенная поверхность пройдет следующий этап производства, а не только визуальную проверку.
| Элемент теста | Почему это важно | Условие прохождения для определения |
|---|
| Репрезентативная выборка | Тонкий лист, труба, сварные швы и кромки могут реагировать по-разному. | Используйте фактический материал, толщину и загрязнение. |
| Запись параметров | Результаты лазерной очистки могут зависеть от мощности, скорости сканирования, частоты повторения и расстояния штриховки. | Запишите параметры, использованные для каждого утвержденного образца. |
| Чистота поверхности | Оставшийся остаток может повлиять на покрытие, сварку или маркировку. | Определите метод проверки перед судом. |
| Субстратный эффект | Основной материал не должен быть поврежден сверх предела применения. | Проверьте внешний вид, размеры и функциональные потребности поверхности. |
| Дальнейшая операция | Чистая на вид поверхность может потерпеть неудачу на следующем этапе. | При необходимости выполните проверки покрытия, сварки, резки, маркировки или сборки. |
| Повторяемость | Для закупок требуется более одного хорошего образца. | Повторите эти действия для нескольких деталей из обычных производственных вариантов. |
Где DATO подходит для оценки
DATO Laser можно рассматривать как поставщика лазерного оборудования, включая машины для лазерной очистки, но покупатели должны подтвердить текущие данные модели, детали конфигурации и результаты образцов для своей работы.
DATO Laser предлагает решения для лазерной резки, сварки, очистки, маркировки, роботизированной сварки и гибки с ЧПУ для производства металлов.
Для получения полезного предложения попросите DATO Laser согласовать предлагаемый выбор оборудования с вашим материалом, толщиной, размером заготовки, объемом производства и требованиями к автоматизации.
Следующий практический шаг для покупателя — поделиться чертежами, фотографиями, подробностями о загрязнении и критериями приемки, а затем запросить предложение, в котором будут разделены требования к конфигурации машины, комплекту безопасности, извлечению, автоматизации, методу испытаний и послепродажным требованиям. Привязывайте одобрение эксплуатационных характеристик к вашим образцам деталей и письменным критериям приемки, а не к общему описанию категории.
Заключение
Выбирайте лазерную очистку, когда окно проверенных параметров соответствует целевой поверхности; выбирайте абразивную очистку, когда требуется механическое удаление или профилирование, и предприятие может контролировать риски, связанные с средами, пылью и воздействием.
- Лазерная очистка требует выборочного тестирования, поскольку параметры процесса могут изменить результат.
- Абразивная очистка может очищать или текстурировать поверхности, но может привести к образованию пыли на носителе, покрытии и подложке.
- Сравнение затрат должно включать интеграцию, расходные материалы, рабочую силу, контроль, отходы и результаты приемки.
- Окончательное решение должно основываться на репрезентативных деталях и следующем этапе производства.
Часто задаваемые вопросы о лазерной очистке и абразивной очистке
Наиболее полезные вопросы для покупателей касаются соответствия поверхности, контроля процесса, локализации, предположения о затратах и приемочных испытаний.
Всегда ли лазерная очистка лучше абразивной?
Нет. Лазерная очистка является сильным кандидатом, когда испытания образцов подтверждают требуемую поверхность без неприемлемого воздействия на подложку, тогда как абразивная очистка может подойти для работ, требующих механического удаления или профилирования поверхности.
Когда следует в первую очередь провести заводские испытания лазерной очистки?
Сначала проверьте, когда качество поверхности имеет решающее значение, поскольку опубликованные исследования по очистке от ржавчины показывают, что результат лазера может зависеть от мощности, скорости сканирования, частоты повторения импульсов и расстояния вывода.
Когда абразивная чистка все же подойдет лучше всего?
Он может подойти, когда для работы требуется механическая очистка или текстурирование поверхности, а предприятие может обеспечить соблюдение требований по контролю за пылью и средой, связанных с абразивоструйной очисткой.
Создает ли каждая абразивная работа риск возникновения диоксида кремния?
Не каждая работа сопряжена с одинаковым риском, но Центры по контролю и профилактике заболеваний США/NIOSH утверждают, что вдыхаемый кристаллический кремнезем может переноситься в воздух во время работы, и выделяют абразивно-струйную очистку среди видов воздействия, поэтому необходимо проверять состав среды и подложки.
Какой метод дешевле?
Более дешевый метод зависит от всей области применения: оборудование, среда или расходные материалы, рабочая сила, извлечение, ограждение, меры безопасности, обработка отходов, пропускная способность и приемлемое качество поверхности.
Что нам следует отправить поставщику, прежде чем просить рекомендации?
Отправьте материал, толщину, размер заготовки, объем производства и требования к автоматизации, а также добавьте фотографии состояния поверхности, сведения о загрязнении и стандарт приемки для следующего процесса.
Может ли визуальный образец подтвердить покупку?
Нет. Визуальный образец — это всего лишь одна контрольная точка. Утвердите метод после проверки повторяемости, состояния основы и последующих характеристик, таких как покрытие, сварка, маркировка или готовность к сборке.