


Как оценить программное обеспечение для лазерного раскроя, используя реальные задания


Оцените программное обеспечение для лазерной резки, запустив контролируемый пакет собственных чертежей, материалов, толщин, заданий на листы и трубы, а также требований к передаче станка. Заявления о формате файла следует проверять при реальном импорте: STEP используется для обмена данными о продукте между компьютерными системами жизненного цикла продукта , а файлы DXF могут содержать структурированные разделы, объекты, слои и данные чертежей, которые влияют на очистку импорта..
Перед демонстрацией создайте тестовый пакет для реальной работы.
Начните с заданий, которые раскрывают вашу реальную рабочую нагрузку по программированию, а не с файла примера поставщика.
Полезный тестовый пакет должен включать рутинную работу, сложные крайние случаи и работы, которые обычно требуют переработок между проектированием, программированием и лазерным станком. Пусть пакет будет достаточно небольшим, чтобы его можно было повторить с каждым поставщиком, но достаточно широким, чтобы показать, как программное обеспечение справляется с вашим повседневным набором услуг.
- Плоские листовые детали с типовыми контурами, отверстиями, прорезями, требованиями к травлению или маркировке.
- Работы по трубам или профилям, если обработка труб входит в производственную нагрузку.
- Несколько материалов и толщин, которые представляют собой текущую продукцию, а не только самый простой материал.
- Чертежи экспортируются из того же рабочего процесса CAD, BIM или ERP, который команда программистов использует сегодня.
- Работы с известными проблемными местами, такими как открытые контуры, повторяющиеся линии, неправильный масштаб, отсутствующие привязки сгиба или сварки или смешанные единицы измерения.
- Ожидаемые результаты для сравнения: компоновка вложенных листов, обработка остатков, передача файлов ЧПУ или станка, примечания по настройке и читаемые оператором этикетки.
Проверьте исходящие интерфейсы и форматы файлов перед вложением результатов.
Результат вложения имеет смысл только после того, как программное обеспечение докажет, что оно может правильно импортировать и интерпретировать исходные данные.
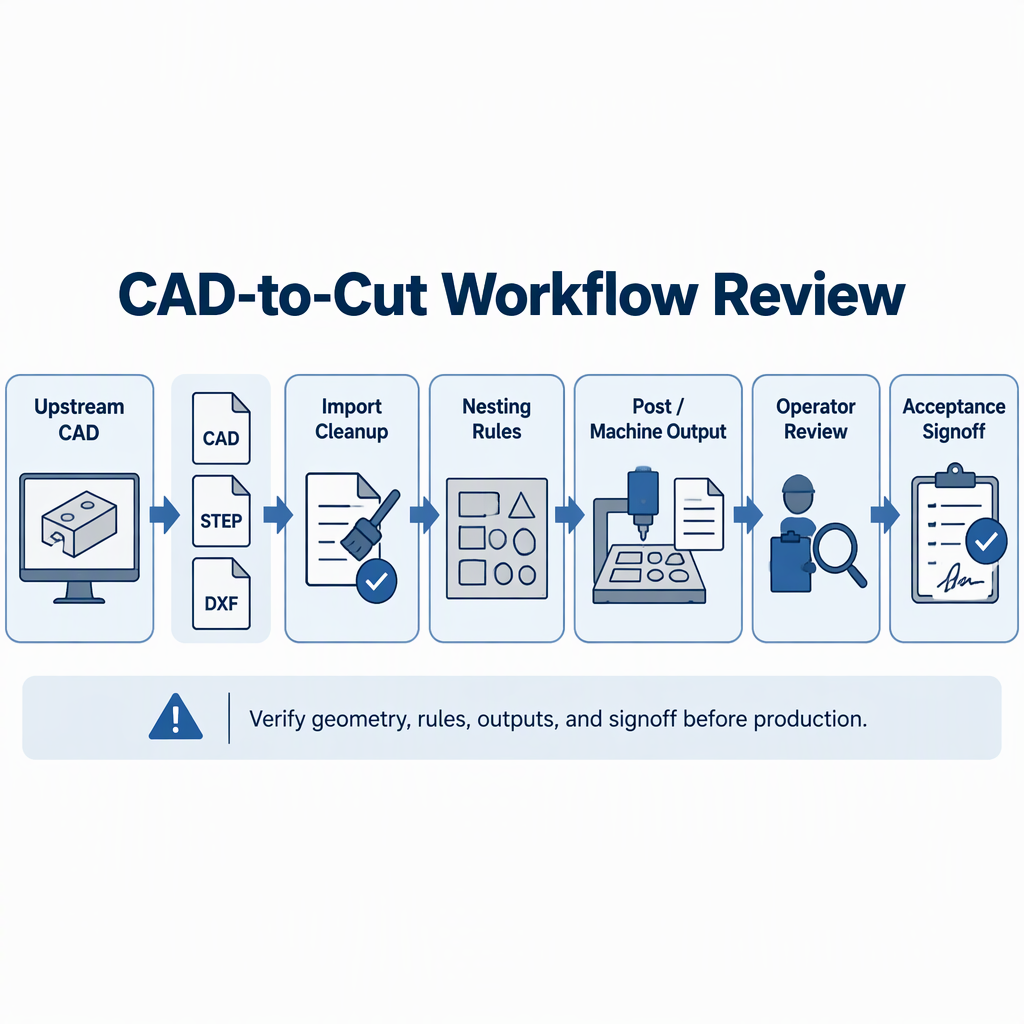
Что касается обмена моделями продуктов, во введении NIST к ISO 10303 STEP STEP описывается как стандарт электронного обмена данными о продукте между компьютерными системами жизненного цикла продукта с ранней концентрацией на проектировании и производстве.
Для обмена 2D-чертежами в Справочнике Autodesk DXF документируется структура, разделы и объекты файлов DXF, поэтому покупателям следует проверять фактическую геометрию, слои и данные чертежа, а не принимать только имя формата.
| Элемент интерфейса | Что тестировать с вашими файлами | Вопрос о приемке |
|---|---|---|
| Плоские файлы на основе DXF или DWG. | Слои, объекты, масштаб, замкнутые контуры, повторяющиеся линии и текст или данные маркировки. | Требует ли импорт предсказуемой очистки или создает скрытый программный риск? |
| Данные о продукте, полученные в формате STEP или 3D | Сохраняет ли обмен данными о продукте информацию, необходимую для последующего анализа производства. | Сохраняет ли рабочий процесс геометрию и производственный контекст, необходимые вашим программистам? |
| BIM, структурные или связанные с Tekla результаты | Используйте свои собственные экспортированные файлы и запросите демонстрацию импорта в реальном времени. | Может ли поставщик продемонстрировать рабочий процесс вашей экспортной версии и определить, кому принадлежат исправления? |
| Данные ERP или производственного заказа | Номера деталей, количества, сроки выполнения, обозначения материалов и контроль версий. | Могут ли операторы отслеживать правильный порядок и версию вложенного задания? |
Представьте свой реальный набор работ: материал, толщина, работа с листами и трубами.
Испытание должно отражать заводской материал, толщину, размер заготовки, объем производства и потребности в автоматизации.
DATO Laser заявляет, что при выборе станка, оценке процесса и рекомендациях по конфигурации следует учитывать материал, толщину, размер заготовки, объем производства и требования к автоматизации.
| Ваша рабочая нагрузка | Включить в пробную версию программного обеспечения | Сигнал решения |
|---|---|---|
| Листовые детали с большим количеством повторов | Распространенные материалы, толщины и объемы заказа. | Программное обеспечение должно сократить объем ручной подготовки, не скрывая при этом решений, связанных с правилами процесса. |
| Смешанные листовые задания мелким тиражом | Несколько семейных частей, приоритеты и сроки родов. | Рабочий процесс планировщика или вложения должен прояснить программистам группировку заданий. |
| Резка труб или профилей | Репрезентативные формы трубок, особенности разреза и потребности в последующей маркировке. | Программное обеспечение должно показывать, как геометрия трубы переходит от импорта к готовому выводу на станке. |
| Автоматизированная загрузка, разгрузка или сортировка | Любые данные о задании, необходимые вспомогательным системам. | Поставщик должен определить, какие данные передаются через программное обеспечение, а какие остаются вручную. |
Сравнивайте выходные данные вложения, не доверяя неподдерживаемым утверждениям о сохранении.
Сравните поставщиков, запустив один и тот же пакет заданий по одним и тем же правилам и записав наблюдаемые результаты.
Для справедливого сравнения используются идентичные файлы деталей, спецификации материалов или предположения о запасе труб, правила разреза и ввода, предоставленные вашей технологической группой, а также одна и та же политика в отношении остатков. Избегайте обещаний процентной экономии, если поставщик не покажет исходные данные, настройки правил и метод расчета.
| Выходные данные для сравнения | Что записывать | Почему это важно |
|---|---|---|
| Расположение материалов | Использование листов или труб, определение остатков и принятие решений о непригодных обрезках. | Показывает, соответствует ли результат вашим правилам покупки и хранения. |
| Вырезать последовательность | Заходы, порядок прожига, стратегия общей линии, если она используется, и чувствительные к нагреву участки. | Связывает раскрой с процессом резки, а не только с геометрией. |
| Время программирования | Шаги ручной очистки, предупреждения, исправления и повторный импорт. | Раскрывает скрытую инженерную нагрузку. |
| Вывод оператора | Этикетки, примечания по настройке, чертежи и идентификаторы версий. | Помогает предотвратить попадание неправильного задания в машину. |
Проверьте последующую передачу на лазерный станок и в цех.
После раскладки убедитесь, что выходные данные могут безопасно и четко перемещаться к лазерному станку, оператору и производственной системе.
- Подтвердите, какой файл станка, файл ЧПУ или результат постобработки необходим лазерной системе.
- Пропустите выходные данные по тому же пути проверки, который используют программисты и операторы.
- Проверьте, остаются ли этикетки, номера деталей, номера заказов и версии видимыми при передаче.
- Подтвердите, как обрабатываются остатки, металлолом, повторно вырезанные детали и срочные работы по вставке.
- Просмотрите вспомогательные потребности, такие как погрузка, разгрузка, сортировка, маркировка или гибка эталонов, если они влияют на производственный поток.
- При любой проверке машины в реальном времени следуйте действующим инструкциям по безопасности поставщика машины; перед любым доступом к оборудованию вручную выключите и отсоедините соответствующий источник питания и используйте только те шаги доступа, которые разрешены официальным руководством.
Определите границы ответственности и проверки рисков перед онлайн-проверкой
Перед онлайн- или интерактивным приемочным тестированием договоритесь, кому принадлежат файлы, настройки, выходные данные, готовность компьютера и подписание.
- Кто подготавливает и контролирует исходные файлы CAD, STEP, DXF или файлы производственного заказа?
- Кто исправляет проблемы с геометрией, масштабом, слоем или редакцией, обнаруженные во время импорта?
- Кто определяет правила процесса резки, включая предположения о материале, толщине, газе, вводе и прожиге?
- Кто проверяет выходные данные до того, как они попадают на лазерный станок?
- Кто подтверждает доступность рабочего пространства, инженерных сетей, вспомогательных систем и оператора для любой подключенной проверки?
- Кто подписывает результат приемки и что произойдет, если тест обнаружит проблемы с файлами или процессами?
Подготовьте тестовое задание поставщика и контрольный список приемки.
Отправьте поставщику краткое описание испытаний, описывающее реальный производственный контекст и ожидаемые подтверждения приемки.
Заявленный рабочий процесс выбора DATO Laser включает оценку материала, толщины, размера заготовки, объема производства и требований к автоматизации, что также является полезной исходной информацией для краткой оценки программного обеспечения.
- Профиль завода: обработка листов, труб или смешанная обработка; основные материалы; диапазон толщины; размеры заготовки.
- Пакет заданий: образцы чертежей, данные о продукции, объемы заказа, правила внесения изменений и файлы известных проблем.
- Правила процесса: контекст модели станка, предположения о режущем газе, предпочтения по разрезу или вводу и ограничения качества.
- Требования к интерфейсу: CAD, CAM, BIM, ERP, маркировка, остаточный документ и документация оператора.
- Пространство и коммунальные услуги: любые ограничения, влияющие на онлайн-проверку, вспомогательные системы или передачу обслуживания на стороне машины.
- Контрольный список приемки: точность импорта, усилия по очистке, вывод вложений, вывод после завершения, читаемость оператором, границы ответственности и метод подписания.
Заключение
Выберите программное обеспечение для раскроя, которое предсказуемо работает с вашими файлами и четко определяет переход от проектирования к лазерному станку.
Самая сильная оценка – практическая: тот же пакет заданий, те же предположения, тот же контрольный список приемки. Формат файла имеет значение, но решение о покупке должно приниматься на основе наблюдаемого качества импорта, контроля правил процесса, последующей передачи и ответственности поставщика.
- Используйте настоящие файлы, полученные из DXF, для проверки геометрии, объектов, слоев и потребностей в очистке.
- Используйте файлы STEP или файлы данных о продукте, если ваш рабочий процесс зависит от более широкого обмена информацией о проектировании и производстве.
- Предоставьте поставщикам информацию о материале, толщине, заготовке, объеме производства и контексте автоматизации, необходимую для оценки соответствия.
Часто задаваемые вопросы об оценке программного обеспечения для лазерной резки и раскроя
На большинство вопросов о покупке можно ответить, протестировав реальные файлы, задокументировав настройки и потребовав четких доказательств приемки.
Что мне следует протестировать в первую очередь в программном обеспечении для лазерной резки?
Прежде чем судить о качестве раскроя или функциях автоматизации, проверьте, правильно ли программа импортирует ваши реальные производственные чертежи.
Почему важно качество импорта DXF?
Файлы DXF могут включать структурированные разделы и объекты, поэтому поведение импорта может повлиять на очистку геометрии, интерпретацию слоев и последующую работу по программированию.
Когда файлы STEP следует включать в пробную версию?
Включайте файлы STEP, если ваш рабочий процесс зависит от обмена данными о продукте, помимо простого плоского чертежа, особенно между системами проектирования и производства.
Как следует относиться к претензиям о совместимости с Tekla или BIM?
Попросите поставщика импортировать ваши собственные экспортированные файлы, укажите путь вывода и определите, кто исправляет проблемы с интерфейсом. Не принимайте широкую формулировку совместимости без демонстрации рабочего процесса.
Могу ли я сравнить программное обеспечение по обещанной экономии материалов?
Используйте обещанную экономию только в том случае, если поставщик покажет базовый план, файлы заданий, настройки и метод расчета. В противном случае сравните наблюдаемые результаты одного и того же пакета заданий.
Что мне следует отправить поставщику перед демонстрацией?
Отправьте материал, толщину, размер заготовки, объем производства, требования к автоматизации, типовые файлы и контрольный список приемки.
Что важно при онлайн-верификации?
Подтвердите право собственности на файл, корректировки импорта, поствывод, готовность компьютера, ограничения рабочего пространства или утилит, необходимые условия безопасности и лицо, ответственное за окончательное утверждение.
Похожие блоги
-
 Перед покупкой оборудования сравните лазерную очистку и абразивную очистку по прилеганию поверхности, целям работы, мерам безопасности, факторам стоимости и выборочным испытаниям.
-
 Знайте, когда следует проверять, очищать, регулировать или заменять расходные материалы для лазерной сварки, используя проверки состояния, соответствие технологическому процессу, средства контроля безопасности и приемочные проверки.
-
 Узнайте, как оценить жесткость станины лазерного станка с помощью производственных деталей, повторных резов, контроля процесса и данных запроса предложений перед сравнением поставщиков.
-
 Распространенные дефекты роботизированной лазерной сварки: причины и способы устранения неполадок Робот может повторять один и тот же путь сварки тысячи раз. Эта повторяемость ценна, но если деталь смещается, изменяется зазор соединения или настройки процесса не подходят, робот также может повторить тот же дефект.Руководство покупателя
