


Что такое роботизированная сварочная станция? Открытые и закрытые типы, разъяснения для производителей


Оглавление
Вы решили, что роботизированная сварка — правильное направление для вашего завода. Теперь вы смотрите на конфигурации и видите такие термины, как «открытая рабочая станция», «закрытая рабочая станция», «мобильная сварочная станция» и «сварочная ячейка» — иногда они используются как синонимы, а иногда означают совершенно разные вещи. Это руководство устраняет путаницу и дает вам четкое и практическое понимание того, что на самом деле представляет собой роботизированная сварочная станция, что означают различные конфигурации и какая из них подходит для вашей конкретной производственной среды.
Роботизированная сварочная станция — это не просто робот-манипулятор с прикрепленной сварочной горелкой. Это полноценная интегрированная производственная система, и выбор конфигурации, которую вы делаете вокруг самого робота, так же важен, как выбор робота и процесса сварки. Правильная настройка рабочей станции с самого начала определяет, насколько безопасно работают ваши операторы, насколько эффективно работает ваше производство, насколько чистой остается среда вашего цеха и насколько быстро вы сможете развернуть и адаптировать систему по мере развития ваших производственных потребностей.
Что такое роботизированная сварочная станция?
Роботизированная сварочная рабочая станция — это комплексная интегрированная система, объединяющая роботизированную руку, сварочное оборудование, крепления заготовок и вспомогательную инфраструктуру в единую производственную единицу, предназначенную для автоматизированной, повторяемой сварки.
Ключевое слово интегрировано . Роботизированная сварочная рабочая станция — это не просто робот-манипулятор, расположенный рядом со сварочным столом, это целенаправленно разработанная система, в которой каждый компонент выбран и настроен для совместной работы для конкретного производственного применения.
Основные компоненты любой роботизированной сварочной станции
Независимо от типа конфигурации каждая роботизированная сварочная станция включает в себя некоторую комбинацию следующих компонентов:
1. Робот-манипулятор Робот-манипулятор обеспечивает программируемое повторяемое движение по траектории сварки. Это может быть 6-осевой коллаборативный робот (кобот) для гибкого управления в непосредственной близости от человека или 6-осевой промышленный робот для высокоскоростных приложений с высокой полезной нагрузкой. Рабочие станции DATO оснащены проверенными роботизированными платформами, включая 6-осевой коллаборативный робот Aubo i10 для приложений коботов и промышленный 6-осевой робот LA1813-25 для тяжелой промышленной сварки.
2. Сварочное оборудование Источник сварочного тока и сварочная головка — будь то источник волоконного лазера с автоматической лазерной сварочной головкой, источник сварочного тока TIG или сварочная система MIG/MAG — обеспечивают фактическую сварочную энергию. Выбор процесса сварки не зависит от типа конфигурации рабочей станции; в одной и той же открытой или закрытой конструкции может размещаться оборудование для лазерной сварки, сварки TIG или сварки MIG.
3. Система подачи проволоки. Для сварочных процессов, в которых используется присадочная проволока, автоматическая система подачи проволоки подает проволоку с контролируемой и постоянной скоростью. Варианты диаметра проволоки (0,8/1,0/1,2/1,6 мм) подбираются исходя из материала, конструкции соединения и параметров сварки.
4. Крепление заготовки и сварочный стол/позиционер. Крепление удерживает заготовку в правильном положении и ориентации, чтобы робот мог выполнить запрограммированную траекторию сварки. Это может быть простая плоская сварочная платформа, одноосный поворотный позиционер, двухосный позиционер P-типа или позиционер передней и задней бабки для длинных или сложных деталей. Конструкция приспособления является одним из наиболее важных факторов производительности рабочей станции. Плохое крепление является наиболее распространенной причиной нестабильного качества сварки при роботизированной сварке.
5. Система управления Система управления управляет движением робота, параметрами сварки, подачей проволоки и производственными программами. Современные роботизированные системы управления сваркой поддерживают программируемые траектории сварки, хранение параметров для нескольких программ обработки деталей и интеграцию с системами управления заводским производством.
6. Инфраструктура безопасности и защиты окружающей среды. Именно здесь открытые и закрытые конфигурации различаются наиболее существенно — и где выбор конфигурации оказывает самое непосредственное влияние на безопасность оператора, рабочую среду и соответствие нормативным требованиям.
7. Дополнительные обновления В зависимости от применения и производственных требований: очиститель дыма, система очистки пистолета, система резки проволоки, световые завесы безопасности и варианты интеграции с автоматизацией.
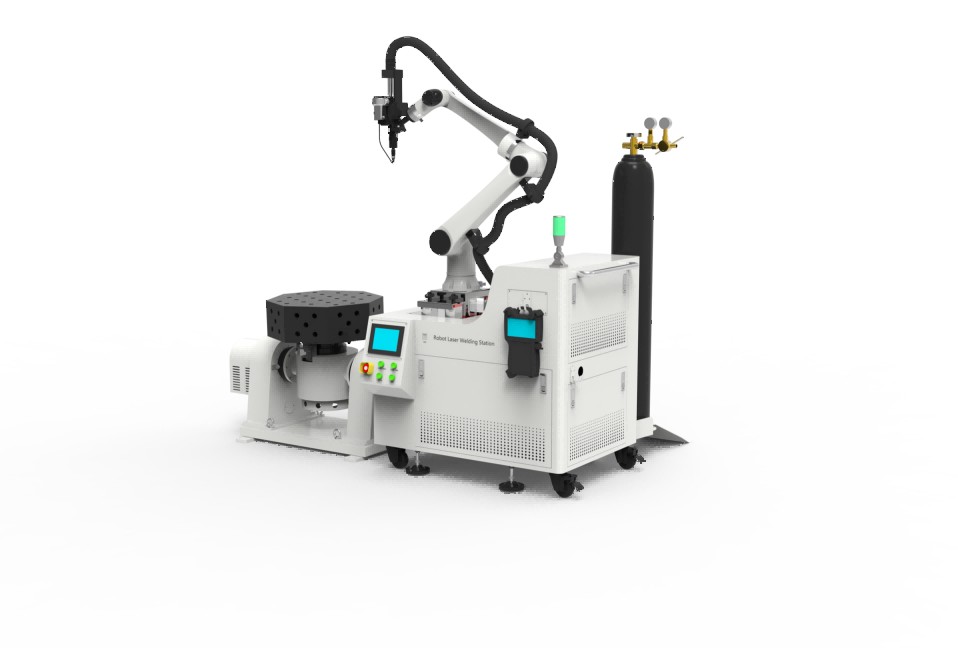
Два основных типа конфигурации: открытая и закрытая
Самый фундаментальный выбор конфигурации при проектировании роботизированной сварочной станции заключается в том, работает ли система в открытой или закрытой конструкции. Это единственное решение влияет на безопасность, стоимость, занимаемую площадь, рабочий процесс оператора, соответствие экологическим требованиям и гибкость развертывания больше, чем любой другой выбор конфигурации.
Открытая роботизированная сварочная станция
Что это такое
Открытая роботизированная сварочная станция работает без полного физического ограждения вокруг робота и зоны сварки. Доступ к манипулятору робота, сварочной головке и заготовке возможен из окружающей мастерской. Безопасность обеспечивается за счет сочетания встроенных функций безопасности кобота (измерение силы/крутящего момента, ограничение скорости, обнаружение столкновений), световых завес безопасности, сканеров зон и определенных зон отчуждения оператора, а не через физические стены.
В частности, что касается лазерной сварки, даже открытые рабочие станции требуют контролируемой лазерной зоны безопасности, соответствующих лазерных защитных блокировок и защиты глаз оператора, поскольку лазер сам по себе представляет опасность класса 4, независимо от типа робота. Обозначение «открытый» означает отсутствие полного физического ограждения, а не отсутствие мер безопасности.
Ключевые преимущества открытой конфигурации
Максимальная гибкость загрузки и разгрузки. Отсутствие физических стен, ограничивающих доступ, позволяет операторам загружать и выгружать заготовки в любом направлении. Это особенно ценно для больших, неуклюжих или тяжелых деталей, которые трудно пронести через дверь шкафа. Это также позволяет использовать мостовые краны, вилочные погрузчики или другое погрузочно-разгрузочное оборудование без пространственных ограничений.
Меньшие первоначальные инвестиции. Открытые рабочие станции исключают стоимость самой конструкции корпуса, которая может составлять значительную часть общей стоимости системы, особенно для более крупных рабочих станций. Для производителей, для которых бюджет является основным ограничением, а требования к окружающей среде и безопасности в цехах допускают открытую работу, это является настоящим финансовым преимуществом.
Более быстрое развертывание и реконфигурация. Открытые рабочие станции можно развертывать быстрее без использования корпуса, требующего установки, настройки и интеграции. Их также легче переконфигурировать — перемещение рабочей станции в другое место, изменение расположения приспособлений или изменение рабочей зоны робота требует меньше ограничений.
Улучшенный обзор для операторов и руководителей Открытые рабочие станции позволяют операторам и руководителям производства напрямую наблюдать за процессом сварки — контролировать качество сварки, выявлять аномалии и быстро вмешиваться в случае необходимости. Такая прозрачность важна во время первоначальной настройки производства и для постоянного контроля качества.
Подходит для мобильного/гибкого развертывания. Открытые конфигурации рабочих станций являются естественным выбором для мобильных сварочных станций — систем, установленных на колесных платформах, которые при необходимости можно перемещать между различными производственными участками или рабочими станциями. В конфигурациях мобильных сварочных станций коботов DATO используются открытые конструкции именно потому, что мобильность и гибкость являются основными требованиями к конструкции.
Ограничения открытой конфигурации
Воздействие лазерного и дугового излучения. Без физических стен, сдерживающих лазерное излучение или дуговую вспышку, окружающая зона мастерской требует соответствующих мер безопасности — зон лазерной безопасности, дуговых барьеров или световых завес безопасности. Это осуществимо, но требует тщательного планирования безопасности и постоянного соблюдения оператором требований.
Управление сварочным дымом Открытые рабочие станции полагаются на вентиляцию цеха и/или портативные устройства для удаления дыма для удаления сварочного дыма и дыма. В мастерских с ограниченной вентиляцией или строгими экологическими требованиями это может стать проблемой.
Воздействие шума и света на окружающие помещения. Вспышка сварочной дуги и технологический шум не подавляются физическими стенами, что может стать проблемой в цехах, где сварочные станции расположены рядом с другими рабочими зонами или офисными помещениями.
Менее подходит для лазерной сварки высокой мощности. При более высоких уровнях мощности лазера (более 2000 Вт) требования безопасности лазера для открытой конфигурации становятся более жесткими. Закрытые конфигурации становятся все более практичными по мере увеличения мощности лазера.
Кому следует выбрать открытую рабочую станцию?
Производители, использующие коботовые сварочные системы , в которых встроенные функции безопасности робота контролируют риск сближения.
Мастерские с хорошей естественной вентиляцией или существующей инфраструктурой удаления дыма.
Производственные среды, где размер детали или обработка материалов делают работу в закрытом помещении непрактичной.
Производители, которым требуется мобильное или гибкое развертывание на нескольких производственных участках
Операции, где приоритетом является быстрое развертывание и меньшие первоначальные инвестиции.
Объекты с установленными протоколами лазерной безопасности и обученными операторами
Закрытая роботизированная сварочная станция
Что это такое
Закрытая роботизированная сварочная станция окружает робота, сварочную головку и заготовку внутри физической защитной конструкции — обычно стальных панелей со смотровыми окнами из безопасного стекла, дверцами доступа с блокировкой и встроенной системой удаления дыма. Корпус содержит лазерное излучение, вспышку дуги, сварочный дым и технологический шум в пределах определенных физических границ, обеспечивая более высокий уровень пассивной защиты окружающей мастерской.
В закрытых конфигурациях рабочих станций DATO используются защитные кожухи европейского стандарта с видимыми лазерными защитными экранами на панелях корпуса, обеспечивающие как физическое сдерживание, так и оптическую защиту от лазерного излучения. Сварочный дым и дым фильтруются внутри перед выпуском, что делает закрытую конструкцию значительно чище для окружающей среды цеха.
Ключевые преимущества закрытой конфигурации
Комплексная пассивная защита. Корпус физически содержит лазерное излучение, дуговую вспышку и технологические опасности в пределах определенных границ. Защитные блокировки на всех дверцах доступа обеспечивают автоматическую остановку процесса сварки, если оператор открывает корпус во время работы. Такой подход к пассивной безопасности снижает зависимость от соблюдения оператором протоколов безопасности и обеспечивает более высокий базовый уровень безопасности.
Это особенно важно для лазерной сварки высокой мощности (1500 Вт и выше), где высоки требования к лазерной безопасности в открытой среде. Закрытая конфигурация обеспечивает лазерную безопасность за счет локализации — принципиально более надежный подход, чем полагаться на зоны безопасности и поведение оператора.
Интегрированная система удаления дыма и контроля качества воздуха. Закрытые рабочие станции включают систему удаления дыма непосредственно в конструкцию шкафа. Сварочный дым и дым улавливаются у источника и фильтруются перед выпуском, что обеспечивает чистоту воздуха в цехе и соблюдение норм охраны труда и окружающей среды. Для цехов в регионах со строгими стандартами качества воздуха или для производителей сварочных материалов, выделяющих опасные дымы (оцинкованная сталь, металлы с покрытием, некоторые алюминиевые сплавы), это критическое эксплуатационное требование.
Снижение шума и воздействия света на окружающие помещения. В корпусе исключены вспышки сварочной дуги и технологический шум, что снижает воздействие на прилегающие рабочие зоны. Это ценно в мастерских, где сварочные станции расположены рядом с другими производственными предприятиями, зонами контроля качества или офисными помещениями.
Более чистая среда в мастерской Благодаря содержанию дыма, брызг и побочных продуктов процесса внутри корпуса, окружающий пол в мастерской остается чище, что снижает требования к техническому обслуживанию и улучшает общую рабочую среду.
Поддержка соответствия нормативным требованиям Во многих юрисдикциях закрытые сварочные станции упрощают соблюдение правил безопасности при работе с лазерами (IEC 60825), стандартов охраны труда и требований по выбросам в окружающую среду. Корпус обеспечивает документированную физическую изоляцию, которая более точно удовлетворяет нормативным требованиям, чем управление безопасностью открытой конфигурации.
Профессиональный внешний вид для посещений и аудитов клиентов. Закрытые рабочие места создают профессиональную, организованную производственную среду, которая хорошо отражается во время аудитов заводов клиентов, сертификационных проверок ISO и квалификационных посещений поставщиков. Это мягкая выгода, но реальная для производителей, которые регулярно посещают клиентов.
Ограничения закрытой конфигурации
Более высокие первоначальные инвестиции. Конструкция корпуса, двери с блокировкой, панели из безопасного стекла, встроенная система удаления дыма и защитные экраны от лазерного излучения значительно повышают общую стоимость инвестиций в рабочую станцию по сравнению с открытой конфигурацией с эквивалентным роботизированным и сварочным оборудованием.
Размер детали и ограничения по нагрузке В шкафу определен фиксированный максимальный размер детали — детали должны проходить через дверцы доступа и в пределах рабочего объема шкафа. Для очень больших деталей это жесткое ограничение, которое может сделать эксплуатацию закрытого типа непрактичной.
Менее гибкие в перестановке Закрытые рабочие станции тяжелее, крупнее и их сложнее перемещать, чем открытые конфигурации. Они предназначены для фиксированной установки, а не для гибкого развертывания.
Ограниченная прямая видимость во время работы. Операторы наблюдают за процессом сварки через смотровые окна из безопасного стекла, а не напрямую. Хотя это абсолютно безопасно и функционально, оно обеспечивает немного меньшую немедленную визуальную обратную связь, чем открытая конфигурация.
Кому следует выбрать закрытую рабочую станцию?
Производители, использующие лазерную сварку высокой мощности (1500 Вт и выше), где сдерживание лазерного воздействия является наиболее безопасным подходом.
Мастерские с ограниченной естественной вентиляцией или строгими требованиями к качеству воздуха
Объекты, которые должны соответствовать строгим нормам лазерной безопасности, гигиены труда и окружающей среды.
Производители, которые регулярно проводят аудиты клиентов или сертификационные проверки.
Производственные среды, где последовательная пассивная безопасность предпочтительнее управления безопасностью, зависящего от протокола.
Заводы, на которых сварочная станция расположена рядом с другими рабочими зонами , которые должны быть защищены от вспышки дуги, дыма и шума.
Параллельное сравнение: открытый и закрытый
Фактор | Открытая рабочая станция | Закрытая рабочая станция |
Подход к безопасности | Активный (световые завесы, зоны, протоколы) | Пассивный (физическое сдерживание) |
Лазерная безопасность | Зоны безопасности + протоколы оператора | Сдерживание с помощью ограждения |
Управление дымом | Вентиляция цеха + переносная вытяжка | Интегрированная внутренняя вытяжка |
Дуговая вспышка/подавление шума | Не содержится | Содержится внутри корпуса |
Гибкость размера детали | Неограниченно — нет ограничений по корпусу | Ограничено размерами корпуса |
Погрузка/разгрузка | Любое направление, совместимость с краном/погрузчиком | Через входные двери |
Мобильное/гибкое развертывание | Да — естественно подходит для мобильных станций | Нет — фиксированная установка |
Первоначальные инвестиции | Ниже | Выше |
Соответствие нормативным требованиям | Требуется активное управление безопасностью. | Проще: физическое сдерживание задокументировано. |
Качество воздуха в цеху | Зависит от вентиляции | Контролируемая — внутренняя фильтрация |
Видимость оператора | Прямое наблюдение | Через окна из безопасного стекла |
Лучшее по мощности лазера | До 1500 Вт (управляемая открытая безопасность) | 1500 Вт и выше (предпочтительна изоляция) |
Время развертывания | Быстрее | дольше |
Типичные применения | Мобильные станции, крупные детали, гибкое производство | Мощная сварка, регулируемая среда, стационарные производственные линии |
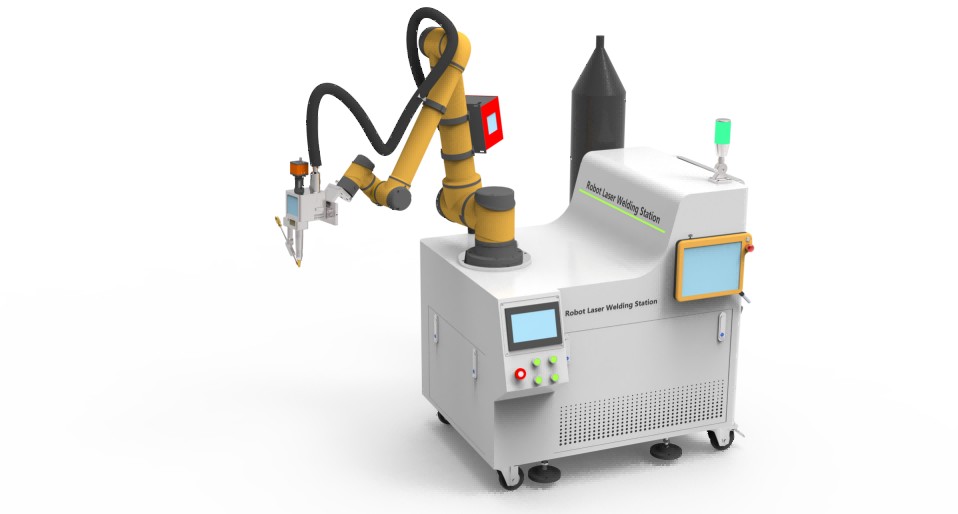
Третья конфигурация: мобильная сварочная станция
Помимо разделения открытого и закрытого типа, стоит выделить мобильную сварочную рабочую станцию как отдельную категорию конфигурации, поскольку она представляет собой принципиально иную философию развертывания, а не просто разновидность открытого типа.
Мобильная роботизированная сварочная рабочая станция монтирует манипулятор робота, сварочное оборудование, систему управления и вспомогательную инфраструктуру на колесной платформе, которую можно перемещать по производственному цеху. Робот обычно представляет собой кобот (для безопасной работы вблизи операторов во время транспортировки и настройки), а вся система спроектирована для быстрого развертывания на различных рабочих станциях или производственных участках.
Когда мобильная конфигурация имеет смысл
Цеха, состоящие из нескольких изделий, с общими производственными зонами. Если ваш завод производит несколько линий продукции на общих производственных участках (а разные линейки продукции нуждаются в поддержке роботизированной сварки в разное время), то мобильная рабочая станция позволяет одной системе роботизированной сварки обслуживать несколько производственных участков, а не требовать для каждой отдельной стационарной рабочей станции.
Сезонный или переменный производственный спрос Производители с сезонными пиками производства или переменным спросом могут развертывать мобильные сварочные станции там, где и когда они необходимы, а затем перераспределять их по мере изменения производственных графиков.
Первый шаг автоматизации — перед переходом на стационарную инфраструктуру Производителям, делающим первый шаг к автоматизации роботизированной сварки, мобильная рабочая станция позволяет получить производственный опыт, прежде чем переходить на стационарную инфраструктуру постоянной сварочной ячейки. Информация, полученная при эксплуатации мобильной системы, часто помогает принимать более обоснованные решения о размещении и настройке постоянной рабочей станции.
Дополнение стационарных рабочих станций во время пиковой нагрузки Мобильные рабочие станции могут дополнять стационарные производственные линии в периоды пиковой нагрузки, обеспечивая дополнительные сварочные мощности там, где это необходимо, без постоянных инвестиций в инфраструктуру.
Конфигурации позиционера: расширение возможностей рабочей станции
Одним из наиболее важных (и наиболее часто недооцениваемых) аспектов проектирования роботизированной сварочной станции является конфигурация позиционера . Позиционер удерживает и вращает заготовку, позволяя роботу получить доступ ко всем необходимым позициям сварки без изменения положения самого робота.
Выбор правильного позиционера для ваших деталей так же важен, как выбор правильного робота и процесса сварки. Рабочие станции DATO поддерживают следующие конфигурации позиционеров:
Плоская сварочная платформа
Самая простая конфигурация — фиксированный плоский стол, удерживающий заготовку в одной ориентации. Подходит для плоских деталей со сварными швами, доступными сверху, или деталей, положение которых можно вручную перемещать между последовательностями сварки. Используется в конфигурациях рабочих станций коботов DATO Aubo i10, развернутых для клиентов в Греции и Малайзии.
Одноосный поворотный позиционер
Вращает заготовку вокруг одной оси, позволяя роботу получать доступ к сварным швам на нескольких гранях без ручного изменения положения. Подходит для цилиндрических деталей, трубных сборок и компонентов со сварными швами с нескольких сторон. Используется в конфигурации клиента DATO в Румынии для сварки труб и конструктивных элементов.
Двухосевой позиционер P-типа
Обеспечивает вращение вокруг двух осей, позволяя наклонять и поворачивать заготовку, чтобы представить роботу любое положение сварки в оптимальной ориентации. Значительно расширяет диапазон геометрии деталей, которые можно сваривать без ручного изменения положения. Используется в конфигурации клиента DATO в Швейцарии для пакетной сварки различных типов заготовок.
Одноосный позиционер передней и задней бабки
Удерживает длинные детали между двумя приводными патронами, вращая деталь вдоль своей продольной оси. Необходим для сварки длинных конструктивных элементов, труб, балок и других удлиненных деталей. Обеспечивает стабильную поддержку деталей, которые сложно закрепить на поворотном столе.
Выбор правильного позиционера
Геометрия детали | Рекомендуемый позиционер |
Плоские панели, простые кронштейны | Плоская сварочная платформа |
Цилиндрические детали, трубные сборки | Одноосный поворотный |
Сложные 3D-детали, несколько сварных поверхностей | Двухосный P-тип |
Длинные балки, трубы, элементы конструкции | Передняя бабка-задняя бабка |
Смешанные типы деталей, серийное производство | Двухосный P-тип (наиболее универсальный) |
Реальные конфигурации рабочих станций: примеры клиентов DATO
Абстрактное понимание конфигураций рабочих станций полезно, но более поучительно посмотреть, как реальные производители настроили свои системы для конкретных производственных требований.
Производитель листового металла в Греции — открытая рабочая станция Cobot
Применение: Сварка деталей из листового металла, кронштейнов, корпусов и конструктивных деталей. Конфигурация: волоконный лазер 1500 Вт + 6-осевой кобот Aubo i10 + плоская сварочная платформа + открытая конструкция. Результат: устранение доработок и удвоение производительности сварки по сравнению с ручной сваркой.
Открытая конфигурация здесь была уместна, поскольку детали представляли собой стандартные детали из листового металла с доступными сварными соединениями, функции безопасности кобота предотвращали риски близости, а в цехе была достаточная вентиляция. Плоской сварочной платформы было достаточно для геометрии детали.
Румынский производитель — открытая рабочая станция Cobot с несколькими позиционерами
Применение: сварка круглых труб и сварка конструктивных элементов. Конфигурация: лазерный источник мощностью 2000 Вт + 6-осевой кобот Aubo i10 + двухосевой позиционер + одноосный позиционер + плоская сварочная платформа. Результат: автоматическая сварка труб и конструкций с постоянным качеством для различных типов деталей.
Конфигурация с несколькими позиционерами позволила одной рабочей станции обрабатывать как цилиндрические детали труб (одноосные поворотные), так и плоские конструкционные компоненты (сварочная платформа), что максимально увеличило использование одной роботизированной системы для различных производственных требований.
Швейцарский производитель — открытая рабочая станция Cobot, серийное производство нескольких деталей
Применение: Пакетная сварка различных типов заготовок. Конфигурация: лазерный источник мощностью 2000 Вт + кобот + двухосевой позиционер P-типа. Результат: Оптимизированная групповая сварка нескольких типов заготовок с минимальным временем переналадки.
Гибкость двухосного позиционера для обработки деталей различной геометрии сделала его правильным выбором для производителя с разнообразным производственным графиком. Открытая конфигурация позволяла быстро менять приспособления между типами деталей.
Филиппинский производитель — рабочая станция промышленного робота
Применение: Сварка труб из нержавеющей стали. Конфигурация: промышленный 6-осевой робот LA1813-25. Результат: устранение дефектов сварного шва и утроение производительности по сравнению с ручной сваркой.
Конфигурация промышленного робота подходила для крупносерийного стационарного производства сварки труб, где максимальная производительность и повторяемость при обработке одного типа детали оправдывали более высокие инвестиции в интеграцию.
Американский производитель игрового оборудования — мобильная рабочая станция MIG Cobot
Применение: сварка конструкционных труб и рам для оборудования игровых площадок. Конфигурация: коботная сварочная станция MIG, мобильная открытая конфигурация. Результат: устранены узкие места в сварке и улучшена стабильность сварных швов для структурных компонентов.
Мобильная конфигурация была правильным выбором для этого производителя, поскольку производственная схема требовала поддержки сварки в нескольких местах производственного цеха, а различная геометрия деталей игрового оборудования выигрывала от гибкого программирования кобота.
Как выбрать конфигурацию рабочей станции: практическая основа
Ответьте на эти пять вопросов, чтобы определить правильную конфигурацию рабочей станции для вашего производства:
Шаг 1. Каков ваш процесс сварки и уровень мощности?
Лазерная сварка мощностью 1500 Вт или выше → Настоятельно рекомендуется закрытая конфигурация.
Лазерная сварка мощностью 1000–1500 Вт или сварка TIG/MIG → оба варианта приемлемы: открытый или закрытый; оценить другие факторы
Шаг 2. Каковы требования к вентиляции и качеству воздуха в вашем цеху?
Ограниченная вентиляция, строгие стандарты качества воздуха или опасные дымовые материалы → Требуется встроенная вытяжка.
Хорошая вентиляция, стандартные материалы → Возможно открытие открытого типа с переносной вытяжкой.
Шаг 3. Каков размер и геометрия вашей самой крупной стандартной производственной детали?
Детали слишком большие, чтобы пройти через дверь шкафа → Требуется открытая конфигурация.
Стандартные заводские детали (в пределах 1500 мм) → Возможны обе конфигурации.
Шаг 4. Вам необходимо мобильное или стационарное развертывание?
Мобильная версия — несколько производственных зон или гибкое развертывание → Открытая мобильная конфигурация.
Стационарная производственная линия → Открытая или закрытая стационарная установка.
Шаг 5. Каковы ваши нормативные требования и требования к аудиту клиентов?
Строгие правила безопасности при работе с лазерами, сертификация ISO или регулярные проверки клиентов → Предпочтительна закрытая конфигурация.
Стандартные требования безопасности мастерской → Открытая конфигурация возможна при правильном управлении безопасностью.
Решения DATO для роботизированных сварочных рабочих станций
DATO настраивает роботизированные сварочные рабочие станции для всего спектра типов и применений — от компактных открытых кобот-станций для тех, кто впервые приобретает автоматизацию, до полностью закрытых мощных промышленных роботизированных ячеек для тяжелых производственных условий.
Доступные стандартные конфигурации рабочих станций:
Открытая станция лазерной сварки коботов — 6-осевой кобот Aubo i10 + автоматическая лазерная сварочная головка + плоская сварочная платформа + световая завеса безопасности. Доступен с источником волоконного лазера мощностью 1000–3000 Вт. Подходит для изготовления листового металла, кухонного оборудования, корпусов и общего изготовления металлических изделий.
Открытая рабочая станция кобота с позиционером — 6-осевой кобот Aubo i10 + лазерная сварочная головка + одноосевой поворотный, двухосевой P-тип или позиционер передней и задней бабки. Подходит для сварки труб, конструктивных элементов и многосторонней сварки.
Мобильная сварочная станция коботов — сварочная система коботов на колесной платформе для гибкого развертывания. Доступен для лазерной сварки, сварки TIG или MIG.
Закрытая рабочая станция для лазерной сварки — защитный корпус, соответствующий европейскому стандарту + защитный экран для лазера + встроенная система удаления дыма + дверцы доступа с блокировкой. Доступен с коботом или промышленным роботом, мощность лазера 1000–3000 Вт.
Промышленная роботизированная сварочная рабочая станция — LA1813-25 или эквивалентная конфигурация промышленного 6-осевого робота + автоматическая сварочная головка + позиционер. Для крупносерийных приложений с фиксированным производством.
Каждая конфигурация рабочей станции DATO настраивается с учетом конкретного материала клиента, геометрии детали, объема производства, планировки цеха и требований безопасности. Не существует стандартной «готовой» рабочей станции, потому что правильная рабочая станция — это та, которая подходит для вашего производства, а не какой-то общий шаблон.
Связанное чтение:
Промышленная роботизированная лазерная сварка или совместная роботизированная сварка: что подходит для вашего завода?
Роботизированная сварка TIG или роботизированная лазерная сварка: какой процесс подходит для вашего применения?
Роботизированный лазерный сварочный аппарат: Полное руководство покупателя для производителей (2026 г.)
Часто задаваемые вопросы
Вопрос 1: В чем разница между роботизированной сварочной станцией и роботизированной сварочной ячейкой?
Эти термины часто используются как взаимозаменяемые. На практике «сварочная ячейка» обычно относится к более крупным и сложным системам — часто с несколькими роботами, автоматизированной обработкой материалов и полной интеграцией производственных линий — тогда как «сварочная рабочая станция» обычно относится к системе с одним роботом, предназначенной для конкретной производственной задачи. Конфигурации DATO в этом смысле представляют собой рабочие станции: системы с одним роботом, настроенные для конкретного применения, которые при необходимости могут быть интегрированы в более крупные производственные линии.
Вопрос 2. Могу ли я позже добавить корпус к открытой рабочей станции?
В принципе, да, но более рентабельно указать корпус во время первоначальной покупки, если вы предполагаете, что он вам понадобится. Модернизация шкафа требует внесения изменений в компоновку рабочей станции, интеграцию защитных блокировок и маршрутизацию дымоудаления, что является более сложным и дорогостоящим процессом, чем их определение с самого начала.
В3: Сколько времени занимает развертывание роботизированной сварочной станции?
Время развертывания зависит от сложности конфигурации, конструкции устройства и требований к программированию. Открытые рабочие станции коботов со стандартными конфигурациями позиционеров обычно можно развернуть и изготовить детали в течение 1–3 недель. Закрытые рабочие станции и конфигурации промышленных роботов со сложными приспособлениями могут потребовать 4–8 недель для полного развертывания и ввода в эксплуатацию производства.
Вопрос 4: Нужен ли мне специалист-интегратор для настройки роботизированной сварочной станции DATO?
DATO предоставляет инструкции по установке, инструкции по эксплуатации, обучающие видеоролики и удаленную техническую поддержку. Для конфигураций рабочих станций коботов интерфейс программирования разработан таким образом, чтобы им мог управлять оператор, не имеющий специальных знаний в области программирования роботов. Для более сложных конфигураций промышленных роботов команда инженеров DATO обеспечивает более интенсивную поддержку при настройке.
Вопрос 5: Какая конфигурация позиционера наиболее универсальна для смешанного производства?
Двухосевой позиционер P-типа является наиболее универсальным выбором для производителей, работающих с различными типами деталей. Его способность наклонять и поворачивать заготовку в любой ориентации позволяет ему обрабатывать более широкий диапазон геометрий деталей, чем одноосный поворотный позиционер, оставаясь при этом более компактным, чем конфигурация передней и задней бабки. Внедрение DATO клиентов в Швейцарии и Румынии демонстрирует эффективность двухосного позиционера для серийного производства нескольких деталей.
Вопрос 6: Можно ли использовать одну и ту же рабочую станцию как для лазерной сварки, так и для сварки TIG?
Структура манипулятора робота и рабочей станции не зависит от процесса — одна и та же физическая рама рабочей станции, позиционер и инфраструктура безопасности могут поддерживать различные сварочные процессы. Однако сварочная головка, источник питания и некоторые компоненты, специфичные для процесса, различаются для лазерной сварки и сварки TIG. Переключение между процессами требует замены сварочного оборудования, а не всего рабочего места.
Вопрос 7. Может ли DATO предоставить рабочую станцию, настроенную для моих конкретных деталей, прежде чем я совершу покупку?
Да. DATO предлагает бесплатные испытания образцов сварки и консультации по процессу. Укажите тип материала, толщину, геометрию детали, конструкцию соединения и объем производства — и команда инженеров DATO порекомендует подходящую конфигурацию рабочей станции и изготовит образцы сварных швов для проверки процесса перед покупкой. Свяжитесь с DATO здесь , чтобы организовать консультацию.
Готовы настроить подходящую роботизированную сварочную станцию для своего завода?
Изучите роботизированный лазерный сварочный аппарат DATO DT-HJR. Закажите бесплатную консультацию по конфигурации рабочей станции. Получите бесплатный образец сварочного теста ваших деталей. Просмотреть все решения DATO для лазерной сварки
Шаньдунская компания Dato Machinery Co., Ltd. — лидер лазерной отрасли с 2007 года info@datolaser.com | WhatsApp: +86-199-0541-0296 | www.datolaser.com
Похожие блоги
-
 В 2026 году производители по всему миру ускоряют инвестиции в роботов для лазерной сварки, роботизированные системы лазерной сварки и другие формы интеллектуального производственного оборудования, чтобы повысить точность сварки, снизить зависимость от рабочей силы и построить более эффективные производственные линии.Руководство покупателя
-
 DATO LASER запускает сентябрьскую распродажу со скидкой до 15%DATO LASER с гордостью объявляет о сентябрьской распродаже, которая будет проходить в течение всего периода Нового торгового фестиваля. Эта ограниченная по времени акция предлагает клиентам скидку до 15 % на некоторые системы лазерной сварки и листогибочные прессы с ЧПУ, а такжеРуководство покупателя
-
 Выбор роботизированной сварочной системы — это не просто выбор между одной маркой роботов и другой. Правильное решение зависит от размера, веса, типа сварного шва, объема партии, частоты переналадки, доступной площади и требуемого уровня автоматизации.Руководство покупателя
-
 Типы сварочных позиционеров для роботизированной лазерной сварки: как выбрать подходящий для ваших деталей Большинство покупателей тратят много времени на выбор подходящего манипулятора робота и источника лазера для своей рабочей станции роботизированной сварки. Гораздо меньше людей уделяют такое же внимание позиционеру — компоненту, который держится, то естьРуководство покупателя
