


Роботизированная сварка TIG или роботизированная лазерная сварка: какой процесс подходит для вашего применения в области прецизионного металла?


Как роботизированная сварка TIG, так и роботизированная лазерная сварка позволяют получить высококачественные чистые сварные швы на нержавеющей стали и алюминии. Оба могут быть полностью автоматизированы. Оба используются производителями точных изделий по всему миру. Так почему же выбор между ними имеет значение и как сделать правильный выбор для вашего конкретного приложения?
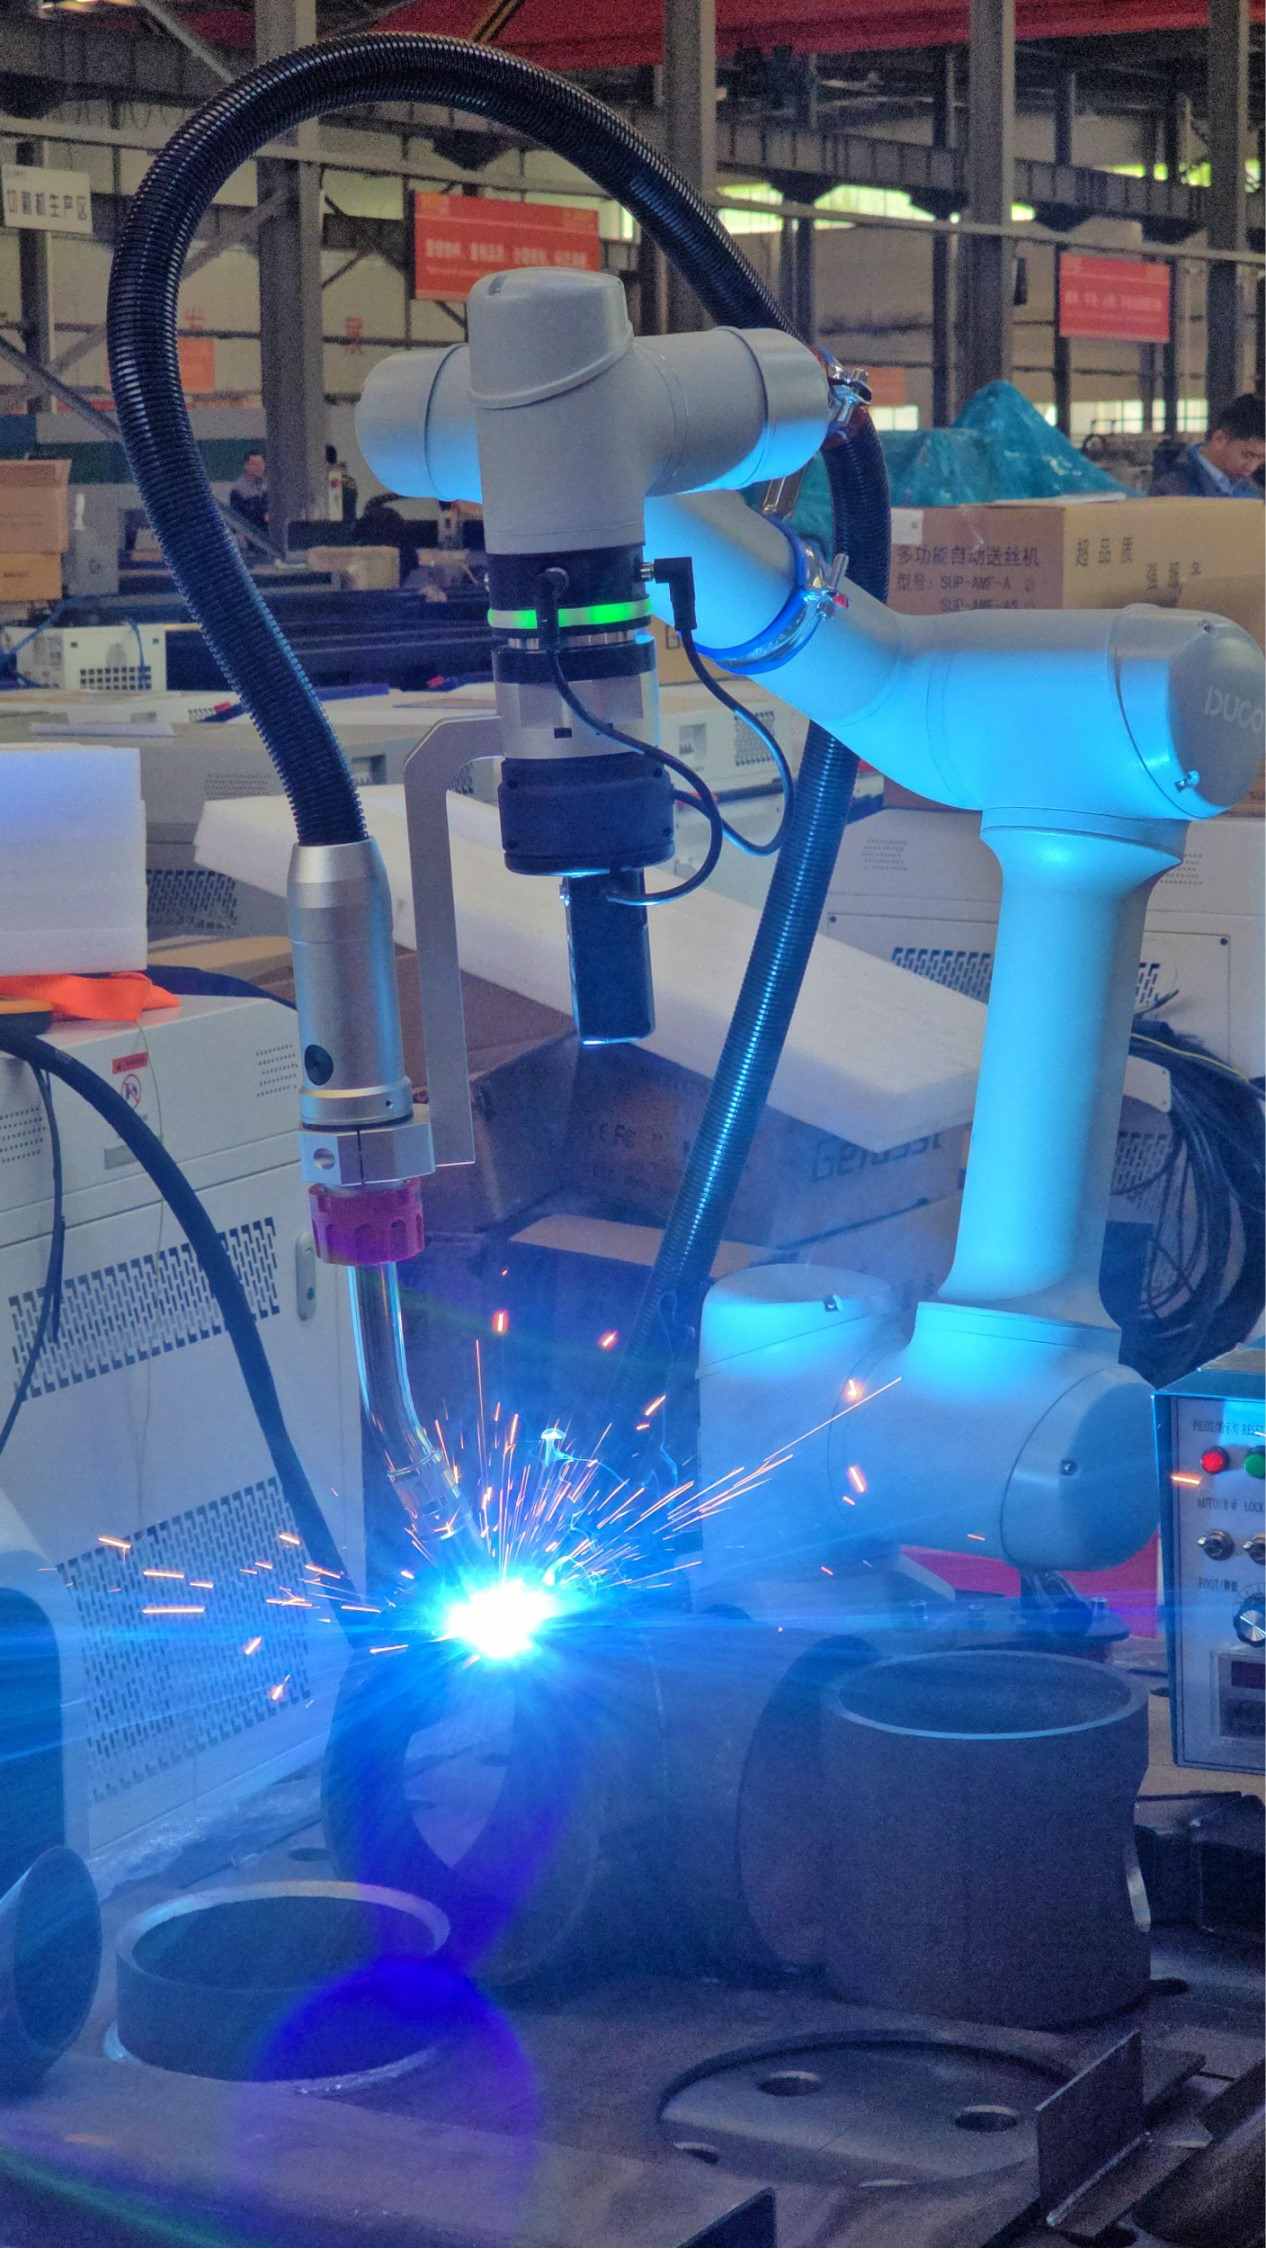
Ответ кроется в деталях: толщина материала, конструкция соединения, объем производства, требования к внешнему виду сварного шва, эксплуатационные расходы и конкретные стандарты качества, которых требуют ваши клиенты. Выберите неправильный процесс, и вы либо перерасходуете средства, которые вам не нужны, либо окажетесь не в состоянии удовлетворить требования к качеству или производительности, которые требует ваше производство.
В этом руководстве представлено полное и технически обоснованное сравнение роботизированной сварки TIG (аргонодуговая) и роботизированной лазерной сварки, охватывающее физику каждого процесса, их практические различия в производительности, структуру затрат и конкретные сценарии, в которых каждый из них действительно превосходен.

Понимание двух процессов
Роботизированная сварка TIG (GTAW/аргонодуговая сварка)
Сварка TIG, официально известная как газовая вольфрамовая дуговая сварка (GTAW), а в производстве широко называемая аргонодуговой сваркой, использует неплавящийся вольфрамовый электрод для создания электрической дуги, которая плавит основной металл. Газ аргон (или смеси аргона и гелия) защищает сварочную ванну от атмосферных загрязнений. Присадочную проволоку можно добавлять вручную или автоматически с помощью механизма подачи проволоки.
При интеграции с роботизированной рукой сварка TIG становится высокоповторяемым, программируемым процессом, позволяющим создавать исключительно чистые и точные сварные швы, особенно на нержавеющей стали, алюминии, титане и других материалах, где чистота и внешний вид сварного шва имеют решающее значение.
Роботизированные станции TIG-сварки DATO, доступные как в открытой, так и в закрытой конфигурации , сочетают в себе роботизированную руку с профессиональным источником питания для TIG-сварки, системой подачи газа аргона, устройством подачи проволоки и системой управления. Закрытая конфигурация дополнена полностью защитным корпусом со встроенным дымоотводом, что делает ее подходящей для мастерских со строгими требованиями безопасности и защиты окружающей среды.
Роботизированная лазерная сварка
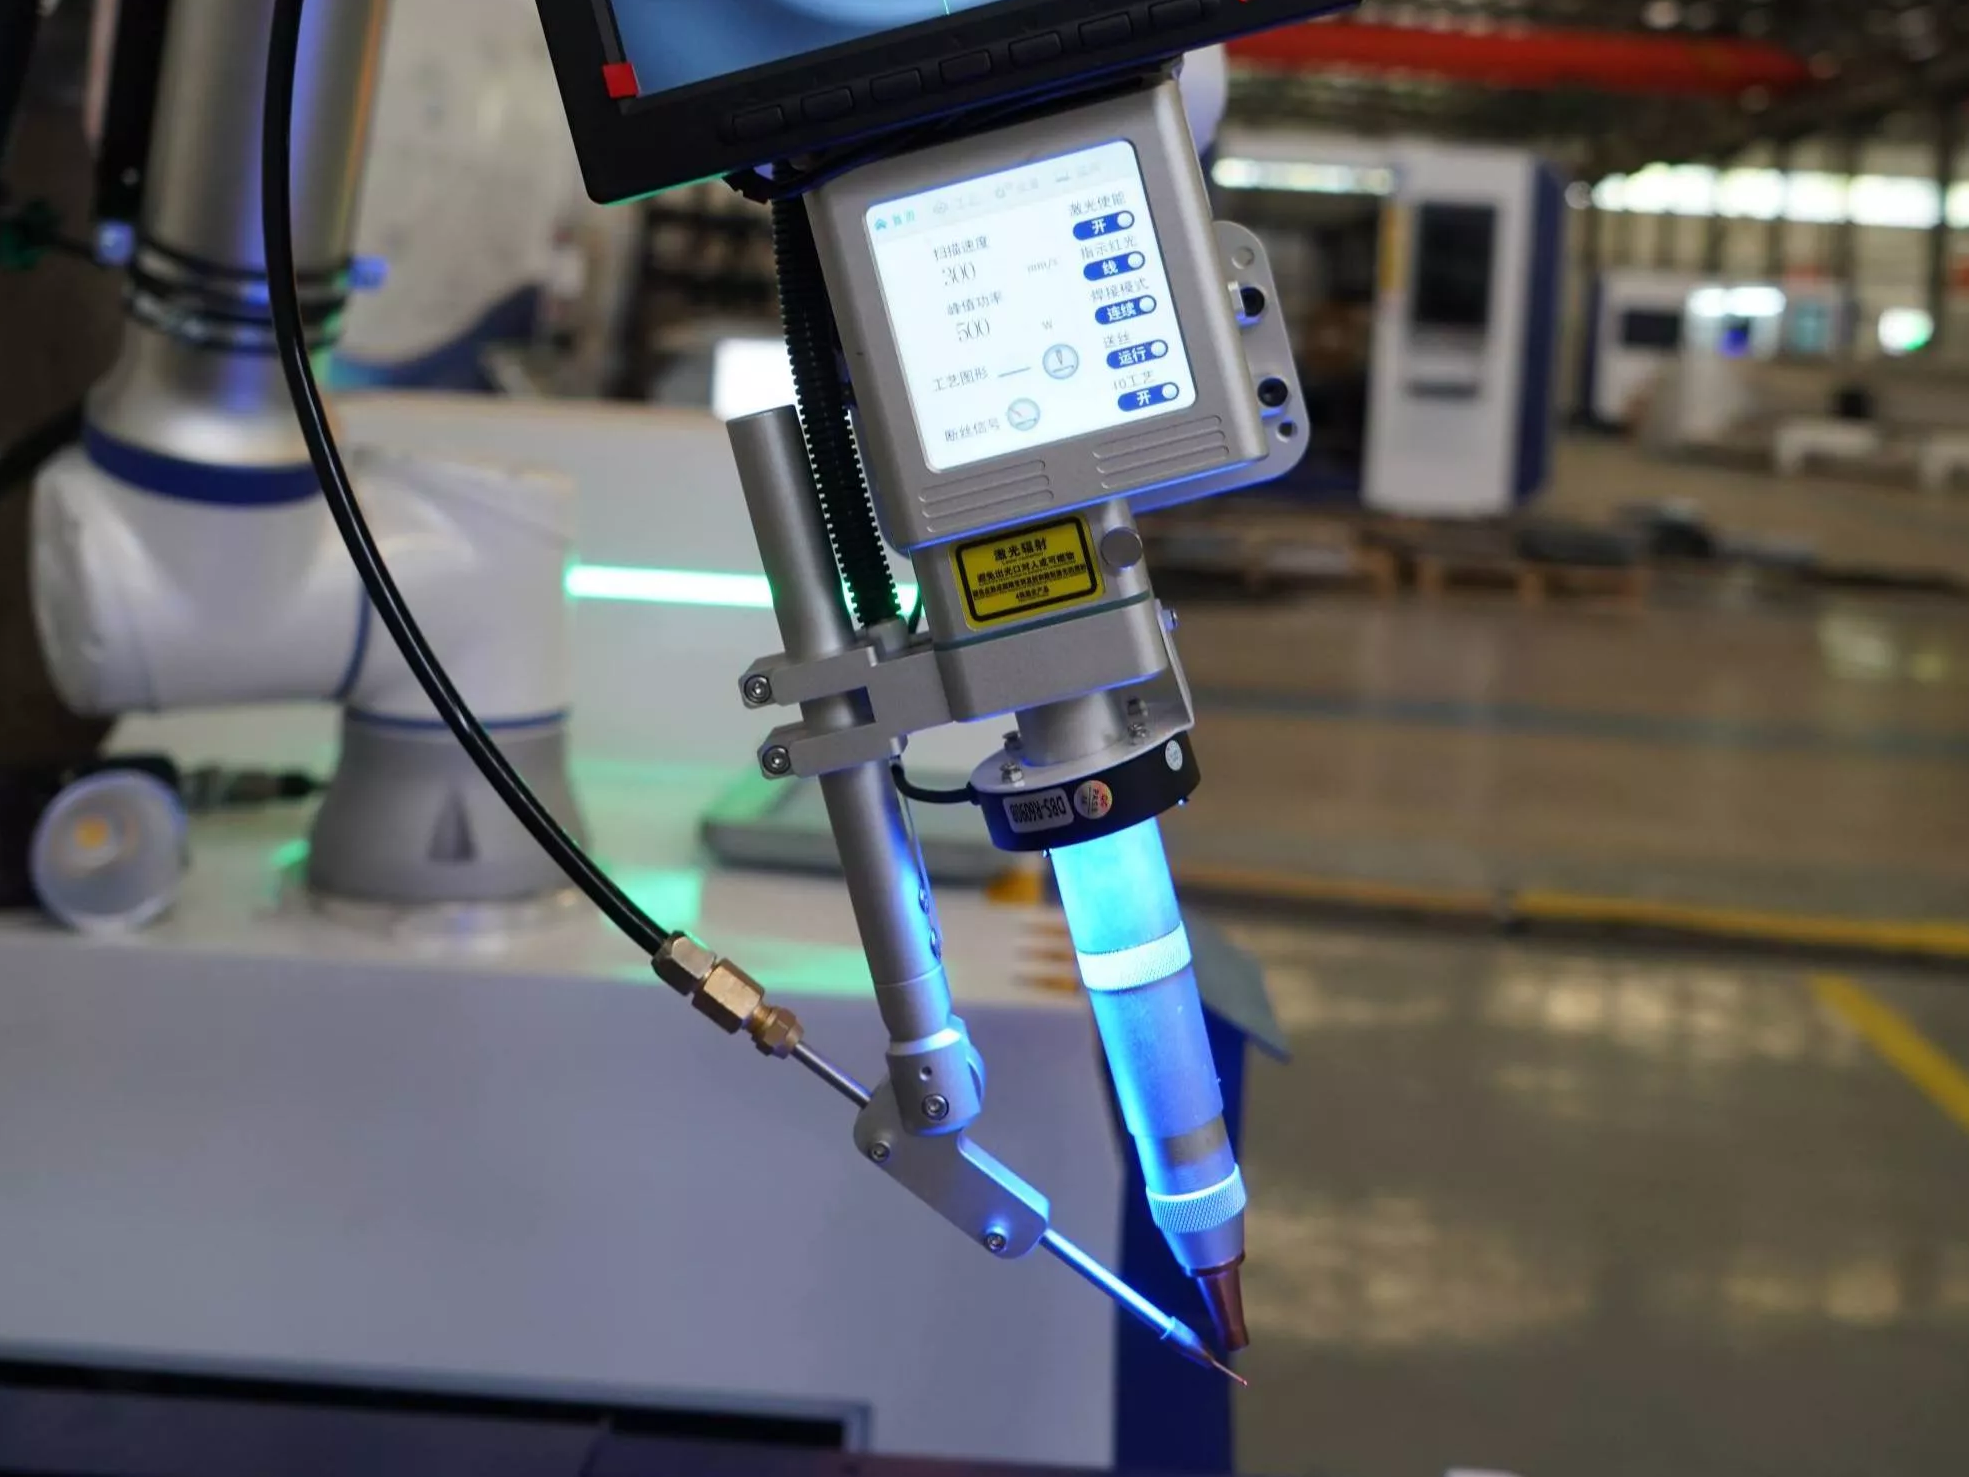
Роботизированная лазерная сварка использует сфокусированный мощный луч волоконного лазера, подаваемый через автоматическую сварочную головку, установленную на роботизированной руке, для плавления и плавления металла с предельной точностью. Концентрированная плотность энергии лазера обеспечивает узкий, глубокий сварной шов с очень маленькой зоной термического влияния.
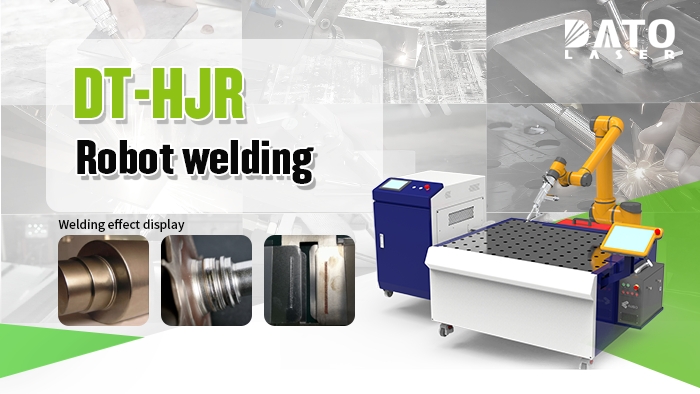
Роботизированный лазерный сварочный аппарат DATO DT-HJR сочетает в себе 6-осевого коллаборативного робота с источником волоконного лазера (1000–3000 Вт), автоматической лазерной сварочной головкой и системой подачи проволоки. Он предназначен для производителей, которым необходима быстрая, чистая, автоматизированная сварка нержавеющей стали, углеродистой стали, алюминиевых сплавов и оцинкованных листов в условиях серийного производства.
Физика, лежащая в основе разницы
Чтобы понять, почему эти два процесса происходят по-разному, необходимо понять фундаментальную физику того, как каждый из них доставляет энергию в зону сварки.
Сварка TIG генерирует тепло посредством электрической дуги — относительно широкого диффузного источника энергии. Дуга нагревает большую площадь основного металла, создавая более широкую сварочную ванну с большим количеством тепла на единицу длины сварного шва. Более широкое распределение тепла на самом деле является преимуществом в некоторых случаях: оно позволяет сварочной ванне растекаться и смачиваться через более широкие зазоры, а также дает сварщику (или роботу) больше терпимости к изменениям посадки соединений.
Лазерная сварка подает энергию через сфокусированный лазерный луч — чрезвычайно концентрированный источник энергии высокой интенсивности. Лазер создает в металле узкую «замочную скважину» с плотностью энергии на несколько порядков выше, чем у дуги TIG. В результате получается глубокий, узкий сварной шов с очень маленькой зоной термического влияния и минимальной термической деформацией. Компромисс заключается в том, что этот процесс менее терпим к зазорам в стыках — для эффективной сварки лазерному лучу требуется плотный и постоянный контакт стыка.
Это единственное физическое различие — широкая диффузная дуга и концентрированный лазерный луч — объясняет большую часть практических различий в производительности между двумя процессами.
Комплексное сравнение процессов
Качество и внешний вид сварного шва
Измерение | Роботизированная сварка TIG | Роботизированная лазерная сварка |
Ширина сварного шва | Шире (обычно 2–6 мм) | Уже (обычно 0,3–2 мм) |
Отношение глубины сварного шва к ширине | Нижний (более широкий, более мелкий профиль) | Выше (глубокий, узкий профиль) |
Внешний вид поверхности | Гладкая, яркая, отличная эстетика. | Очень гладкая поверхность, минимальное окисление, отличная эстетика. |
Требуется шлифовка после сварки | Минимальный или нулевой для квалифицированной настройки | Минимум или нет |
Пористость сварного шва | Низкий при правильном экранировании | Очень низкий |
Снизить риск | Низкий с правильными параметрами | Низкий с правильными параметрами |
Брызги | Нет (TIG без брызг) | Нет (лазерная сварка не дает брызг) |
Цвет сварного шва (нержавеющая сталь) | От серебра до светлого золота с аргоновой защитой | Серебро, минимальное изменение цвета. |
Оценка: Оба процесса обеспечивают превосходный внешний вид сварного шва. Для получения самых узких и точных сварных швов на тонких материалах лазерная сварка имеет структурное преимущество благодаря своей концентрированной энергии. Для применений, где предпочтителен немного более широкий и заполненный профиль сварного шва или где сварной шов должен перекрывать небольшой зазор, более широкое тепловложение при сварке TIG является предпочтительным.
Тепловложение и тепловые искажения
Это одно из наиболее практически значимых различий между этими двумя процессами, которое самым непосредственным образом влияет на качество деталей в прецизионных приложениях.
Измерение | Роботизированная сварка TIG | Роботизированная лазерная сварка |
Тепловложение на единицу длины | От умеренного до высокого | Очень низкий |
Ширина зоны термического влияния (ЗТВ) | Wider | Узкий |
Термическая деформация тонкого листа | Умеренный — требует тщательного контроля параметров. | Очень низкий — минимальные искажения даже на тонком материале. |
Риск коробления листа толщиной 0,5–2 мм. | Присутствует — требует фиксации и секвенирования. | Очень низкий |
Остаточные напряжения в зоне сварки | Умеренный | Низкий |
Металлургические изменения в ЗТВ | Более обширный | Минимальный |
Оценка: Для тонкого листового металла (0,5–3 мм) низкое тепловложение лазерной сварки является решающим преимуществом. Минимальная термическая деформация означает меньшую сложность крепления, меньшее выпрямление после сварки и лучшую точность размеров готовых деталей. Для более толстых материалов (более 4–6 мм), где деформация не вызывает особого беспокойства, разница в тепловложении становится менее значительной.
Диапазон толщины материала
Материал | Диапазон сварки TIG | Диапазон лазерной сварки | Примечания |
Нержавеющая сталь | 0,5 мм – без ограничений | 0,3–8 мм (стандартная мощность) | Лазер превосходит тонкость; TIG лучше для толстых |
Углеродистая сталь | 0,5 мм – без ограничений | 0,5–8 мм (стандартная мощность) | TIG менее распространен для углеродистой стали. |
Алюминиевый сплав | 0,8 мм – без ограничений | 0,5–6 мм (стандартная мощность) | Оба жизнеспособны; TIG использует переменный ток для алюминия |
Титан | 0,3 мм – без ограничений | 0,3–4 мм | TIG-доминант для титана |
Медь/латунь | Возможно (сложно) | 0,5–4 мм | Лазер обычно предпочтителен для меди |
Оцинкованный лист | Не рекомендуется | 0,5–4 мм | Лазерные ручки хорошо справляются с оцинкованными |
Разнородные металлы | Ограниченный | Возможно для некоторых комбинаций | Лазер более гибкий |
Оценка: TIG-сварка имеет более широкий диапазон толщин, особенно для толстых материалов, поскольку дуговой процесс масштабируется до любой толщины с помощью соответствующих многопроходных методов. Лазерная сварка на стандартных уровнях мощности (1000–3000 Вт) оптимизирована для листов тонкой и средней толщины. Для материала толщиной более 6–8 мм становится необходимой сварка TIG или мощная лазерная сварка.
Скорость сварки и производительность производства
Сценарий | Роботизированная сварка TIG | Роботизированная лазерная сварка |
Тонкий лист (нержавеющая сталь 1 мм) | Умеренная скорость | Быстро — в 2–5 раз быстрее, чем TIG. |
Средний лист (нержавеющая сталь 3 мм) | Умеренная скорость | Быстро — в 1,5–3 раза быстрее, чем TIG. |
Толстая пластина (8 мм+ нержавеющая сталь) | Многопроходной — в целом медленнее | Неприменимо при стандартной мощности |
Длинные прямые швы. | Постоянная скорость | Очень быстро |
Сложные изогнутые пути | Хорошо — дуга хорошо следует по траектории | Хорошо — лазерная головка хорошо следует по траектории |
Время цикла серийного производства | дольше | короче |
Оценка: Для тонкого и среднего листового металла в серийном производстве роботизированная лазерная сварка выполняется значительно быстрее, чем роботизированная сварка TIG. Это преимущество в скорости напрямую приводит к повышению производительности и снижению стоимости детали. Для толстых материалов, требующих многопроходной сварки, сварка TIG является практичным выбором.
Толерантность к совместной посадке
Это важнейший практический фактор, который часто недооценивают при выборе процесса.
Измерение | Роботизированная сварка TIG | Роботизированная лазерная сварка |
Максимальный допуск на зазор | До 1–2 мм с присадочной проволокой | Обычно ≤0,3–0,5 мм. |
Требования к совместной подготовке | Умеренный — стандартно обработанные или обрезанные кромки. | Выше — требуется плотная посадка |
Требование к согласованности деталей | Умеренный | Выше |
Требование к точности крепления | Умеренный | Выше |
Чувствительность к изменению детали | Ниже | Выше |
Оценка: Это самое значительное практическое преимущество сварки TIG перед лазерной сваркой. Более широкая дуга может устранить зазоры, которые могут привести к сбою лазерной сварки или образованию дефектных сварных швов. Для производителей, чьи детали имеют различное качество подгонки — из-за допусков на резку, вариаций формы или конструкции детали — сварка TIG более щадящая. Для производителей, которые изготавливают детали с высокой плотностью и прецизионными приспособлениями, чувствительность к зазору при лазерной сварке является управляемой.
Анализ операционных затрат
Компонент затрат | Роботизированная сварка TIG | Роботизированная лазерная сварка |
Расходные материалы — электрод | Вольфрамовый электрод (долгий срок службы, низкая стоимость) | Никто |
Расходные материалы — присадочная проволока | Требуется для большинства приложений | Опционально (возможна автогенная сварка) |
Защитный газ | Аргон — постоянный расход | Аргон или азот — меньше расход |
Потребление энергии | Умеренный | От умеренного до высокого (лазерный источник) |
Сложность обслуживания | Низкий — надежная, проверенная технология | Умеренный — лазерный источник и оптика |
Стоимость запасных частей | Низкий | Умеренный (защитная линза, насадка) |
Послесварочная обработка | Минимальный | Минимальный |
Общие эксплуатационные расходы | Ниже | Умеренный |
Оценка: Роботизированная сварка TIG требует меньших затрат на расходные материалы и техническое обслуживание. Однако более высокая скорость лазерной сварки означает меньше машино-часов на деталь, что снижает трудозатраты и накладные расходы на единицу. При больших объемах производства преимущество лазерной сварки в скорости часто компенсирует более высокие затраты на оборудование и техническое обслуживание, что приводит к снижению общей стоимости детали.
Инвестиции в оборудование
Компонент | Роботизированная сварочная станция TIG | Роботизированная система лазерной сварки |
Рука робота | Похожий | Похожий |
Источник сварочного тока/лазерный источник | Нижний (источник питания TIG) | Высшее (источник волоконного лазера) |
Сварочная головка / горелка | Более низкая стоимость | Более высокая стоимость (автоматическая сварочная головка) |
Система подачи проволоки | Стандартный | Стандартный |
Система защитного газа | Стандартная подача аргона | Стандартная подача аргона/азота |
Защитный корпус | Необязательный | Рекомендуется (лазерная безопасность) |
Общий объем инвестиций в систему | Ниже | Выше |
Оценка: Роботизированные сварочные станции TIG требуют меньших первоначальных инвестиций, чем роботизированные системы лазерной сварки с аналогичными характеристиками робота. Для производителей, для которых бюджет является основным ограничением, а скорость производства не имеет решающего значения, сварка TIG предлагает более доступную точку входа в систему автоматизации роботизированной сварки.

Полная сводная таблица сравнения
Фактор | Роботизированная сварка TIG | Роботизированная лазерная сварка | Победитель |
Внешний вид сварного шва | Отличный | Отличный | Рисовать |
Ширина сварного шва | Wider | Уже | Лазер (точный) |
Тепловложение | Умеренный–высокий | Очень низкий | Лазер |
Деформация на тонком листе | Умеренный | Очень низкий | Лазер |
Скорость сварки | Умеренный | Быстрый | Лазер |
Диапазон толщины | 0,5 мм – без ограничений | 0,3–8 мм (стандартная мощность) | TIG (толстый материал) |
Допуск на зазор/подгонку | Высокий (до 2 мм) | Низкий (≤0,5 мм) | ТИГ |
Универсальность материала | Очень широкий | Широкий | ТИГ |
Стоимость расходных материалов | Низкий | Умеренный | ТИГ |
Инвестиции в оборудование | Ниже | Выше | ТИГ |
Производительность серийного производства | Умеренный | Высокий | Лазер |
Пригодность к автоматизации | Отличный | Отличный | Рисовать |
Требуется точность крепления | Умеренный | Высокий | ТИГ |
Когда следует выбирать роботизированную TIG-сварку
Роботизированная сварка TIG — правильный выбор, если к вашему производству применимо одно или несколько из следующих условий:
1. Ваши детали имеют разное качество сборки.
Если ваши детали вырезаются, формуются или изготавливаются с допусками, которые приводят к зазорам в стыках более 0,5 мм, возможность перекрытия зазоров при сварке TIG имеет важное значение. Попытка выполнить лазерную сварку деталей с непостоянной посадкой приведет к дефектам, доработкам и разочарованию.
2. Вы свариваете толстый материал (более 6–8 мм).
Для нержавеющей стали или алюминия толщиной более 6–8 мм роботизированная лазерная сварка стандартной мощности достигает своего практического предела. Сварка TIG масштабируется до любой толщины благодаря многопроходным методам и является общепринятым процессом прецизионного изготовления металлов большой толщины.
3. Вы работаете с титаном или специальными сплавами.
Сварка TIG является доминирующим процессом для титана, инконеля и других специальных сплавов, используемых в аэрокосмической, медицинской и химической промышленности. Точный контроль нагрева в процессе и превосходное покрытие защитным газом делают его предпочтительным выбором для этих материалов.
4. Бюджет является основным ограничением
Если первоначальные инвестиции являются основным фактором принятия решения, а скорость производства не имеет решающего значения, роботизированные сварочные станции TIG предлагают более низкие начальные затраты на автоматизацию роботизированной сварки.
5. Ваши сварные швы должны соответствовать определенным стандартам профиля сварного шва.
Некоторые стандарты сварки и спецификации клиентов требуют определенного профиля сварного шва — ширины, высоты армирования, угла схождения — что более естественно достигается за счет более широкого тепловложения при сварке TIG и контроля присадочной проволоки.
Когда следует выбирать роботизированную лазерную сварку
Роботизированная лазерная сварка является правильным выбором при наличии одного или нескольких из следующих условий:
1. Вы свариваете тонкий листовой металл (0,3–4 мм) при объеме производства.
Сочетание низкого тепловложения (минимальная деформация) и высокой скорости лазерной сварки делает ее оптимальным процессом для тонколистового металла в серийном производстве. Для кухонного оборудования из нержавеющей стали, электрических шкафов, корпусов из листового металла и аналогичных применений роботизированная лазерная сварка обеспечивает лучшее качество и более высокую производительность, чем сварка TIG.
2. Термическое искажение является критической проблемой качества
Для прецизионных деталей, где точность размеров после сварки имеет решающее значение (тонкостенные детали, сборки с жесткими допусками, видимые внешние поверхности), минимальное тепловложение лазерной сварки является решающим преимуществом. Меньшая деформация означает меньшую сложность крепления, меньшее выпрямление после сварки и лучший выход при первом проходе.
3. Скорость производства и производительность являются конкурентными приоритетами
Если ваш бизнес конкурирует за скорость доставки или если время цикла резки имеет важное значение для экономики вашего производства, преимущество в скорости лазерной сварки при обработке тонких и средних материалов напрямую влияет на вашу прибыль.
4. Вы свариваете оцинкованный лист, медь или латунь.
Лазерная сварка обрабатывает оцинкованную сталь, медь и латунь более эффективно, чем сварка TIG в большинстве производственных сценариев. Точный контроль энергии лазера решает проблемы отражательной способности и теплопроводности этих материалов лучше, чем дуга TIG.
5. Вам нужны чистые сварные швы с минимальной последующей обработкой.
Лазерная сварка позволяет получить чистые, узкие сварные швы с минимальным разбрызгиванием, окислением или изменением цвета, что позволяет сократить или исключить операции шлифовки, полировки и очистки после сварки. Для производителей, для которых послесварочная обработка является значительным фактором времени и затрат, это является значительным эксплуатационным преимуществом.
Соответствие приложений: отрасль за отраслью
Оборудование для кухни и ванной из нержавеющей стали
Типичный материал: нержавеющая сталь толщиной 1–3 мм. Типы соединений: стыковое, угловое, угловое. Требование к качеству: чистый внешний вид, отсутствие изменений цвета.
Рекомендация: роботизированная лазерная сварка
Тонкий материал, высокие требования к внешнему виду и объемы серийного производства – все это благоприятствует лазерной сварке. DATO DT-HJR мощностью 1500–2000 Вт является стандартной конфигурацией для этого применения. Низкое тепловложение означает минимальную деформацию тонких панелей из нержавеющей стали, а чистый сварной шов обычно не требует полировки после сварки.
Прецизионное пищевое оборудование из нержавеющей стали
Типичный материал: нержавеющая сталь 316L толщиной 2–6 мм. Виды соединения: стыковое, угловое. Требование к качеству: полный проплавление, гладкая внутренняя поверхность, гигиенический профиль сварного шва, возможность контроля сварного шва.
Рекомендация: роботизированная сварка TIG (открытая или закрытая станция).
Для оборудования пищевой промышленности часто требуются сварные швы с полным проваром и гладкими внутренними поверхностями, отвечающими гигиеническим стандартам проектирования. Точный контроль нагрева при сварке TIG, отличная защита и способность производить равномерные сварные швы с полным проваром на материалах толщиной 2–6 мм делают этот процесс предпочтительным. Закрытая конфигурация сварочной станции TIG обеспечивает чистую и контролируемую среду, соответствующую этому уровню качества.
Конструктивные элементы из алюминиевого сплава
Типичный материал: алюминиевый сплав толщиной 2–6 мм (5052, 6061). Типы соединений: стыковое, угловое, тавровое. Требование к качеству: структурная целостность, приемлемый внешний вид.
Рекомендация: роботизированная сварка TIG
При сварке алюминия TIG используется переменный ток (AC), обеспечивающий очистку от оксидов, необходимую для качественных алюминиевых сварных швов. Для конструкционных алюминиевых компонентов, где целостность сварного шва является основным требованием, а толщина материала превышает 3 мм, роботизированная сварка TIG является общепринятым процессом. Для тонкого алюминиевого листа (менее 2 мм), где деформация является проблемой, лазерная сварка становится конкурентоспособной.
Корпуса из листового металла и электрические шкафы
Типичный материал: углеродистая сталь толщиной 1–3 мм и нержавеющая сталь. Типы соединений: угол, галтель, внахлест. Требование к качеству: однородный внешний вид, отсутствие прожогов, серийное производство.
Рекомендация: роботизированная лазерная сварка
Сочетание тонкости материала, серийного производства и требований к внешнему виду явно благоприятствует лазерной сварке. DATO DT-HJR справляется с этой задачей с превосходной стабильностью и скоростью.
Компоненты аэрокосмической и медицинской техники
Типичный материал: Титан, нержавеющая сталь 316L, Инконель, 0,3–4 мм. Типы соединений: торцевое, ребро. Требование к качеству: высочайшая чистота, полная проницаемость, рентгеновский или капиллярный контроль.
Рекомендация: роботизированная сварка TIG (закрытая станция).
Стандарты аэрокосмической и медицинской сварки обычно предусматривают сварку TIG для титана и высоколегированных материалов. Закрытая конфигурация станции с продувкой инертным газом обеспечивает среду без загрязнений, необходимую для этих применений. Лазерная сварка может использоваться в некоторых областях аэрокосмической промышленности, но сварка TIG остается доминирующим процессом для работ с самыми высокими техническими характеристиками.
Рекламные вывески и декоративные металлические изделия
Типичный материал: нержавеющая сталь толщиной 0,5–2 мм, алюминий, латунь. Типы соединений: стыковое, угловое, кромочное. Требование к качеству: отличный внешний вид поверхности, отсутствие следов шлифовки.
Рекомендация: роботизированная лазерная сварка
Тонкий материал и высокие требования к внешнему виду способствуют лазерной сварке. Узкий, чистый сварной шов с минимальным изменением цвета при нагревании идеально подходит для видимых декоративных применений.
Гибридный подход: когда использовать оба
Некоторые производители используют как роботизированную TIG, так и роботизированную лазерную сварку на одном и том же предприятии, используя каждый процесс для тех задач, для которых он лучше всего подходит:
Лазерная сварка для линий по производству тонкого листового металла, где скорость и низкий уровень искажений являются приоритетами.
TIG-сварка более толстых материалов, специальных сплавов или применений, требующих возможности перекрытия зазора.
Этот гибридный подход становится все более распространенным на предприятиях по производству прецизионных металлов и представляет собой зрелую технологическую стратегию, которая максимально использует сильные стороны обеих технологий.
Решения DATO для роботизированной сварки
DATO предлагает автоматизацию роботизированной сварки для обоих типов процессов:
Роботизированная лазерная сварка: роботизированный лазерный сварочный аппарат DT -HJR — 6-осевой коллаборативный робот, автоматическая лазерная сварочная головка, источник волоконного лазера мощностью 1000–3000 Вт, система подачи проволоки. Подходит для нержавеющей стали, углеродистой стали, алюминиевого сплава, оцинкованного листа и других металлов. Доступен с дополнительным защитным кожухом, очистителем дыма, системой очистки пистолета и системой резки проволоки.
Роботизированные станции TIG (аргонодуговой) сварки: Роботизированные станции TIG DATO доступны в открытой и закрытой конфигурациях , сочетающие в себе роботизированную руку с профессиональным источником питания для TIG-сварки, подачу газа аргона, устройство подачи проволоки и систему управления. Закрытая конфигурация добавляет полный защитный корпус со встроенным вытяжным устройством для дыма, что подходит для мастерских, требующих строгих стандартов безопасности, защиты окружающей среды и контроля качества.
Не уверены, какой процесс подходит для вашего приложения? Команда инженеров DATO предоставляет бесплатные консультации по процессу и испытания образцов сварки материалов, поставляемых заказчиком. Сообщите свой тип материала, толщину, конструкцию соединения, требования к качеству и объем производства — и мы порекомендуем правильный процесс сварки и конфигурацию системы для ваших конкретных потребностей.
Связанное чтение:
Промышленная роботизированная лазерная сварка или совместная роботизированная сварка: что подходит для вашего завода?
Как роботизированный лазерный сварочный аппарат окупает себя: анализ рентабельности инвестиций, производительности и реальных затрат.
Роботизированный лазерный сварочный аппарат: Полное руководство покупателя для производителей (2026 г.)
Резюме: Одностраничное руководство по принятию решений
Ваша ситуация | Выбирайте роботизированную сварку TIG | Выбирайте роботизированную лазерную сварку |
Толщина материала | Более 6 мм или требуется многопроходной метод | Лист толщиной 0,3–6 мм от тонкого до среднего. |
Качество подгонки суставов | Переменная, зазоры до 2 мм. | Равномерное, плотное прилегание (≤0,5 мм) |
Первичный материал | Титан, специальные сплавы, толстая нержавеющая сталь/алюминий | Нержавеющая сталь, углеродистая сталь, оцинковка, медь |
Чувствительность к искажениям | Умеренный | High — тонкий лист, прецизионные детали. |
Приоритет скорости производства | Умеренный | Высокая — производительность серийного производства |
Бюджет | Предпочтительны более низкие первоначальные инвестиции | Более высокие инвестиции, более низкие затраты на деталь при объеме |
Промышленность | Пищевая промышленность, аэрокосмическая промышленность, медицина, тяжелое производство | Кухонное оборудование, листовой металл, ограждения, реклама |
Послесварочная обработка | Приемлемый | Минимизируйте шлифовку и полировку. |
решение ДАТО | Роботизированная сварочная станция TIG (открытая или закрытая) |

Часто задаваемые вопросы
Вопрос 1: Является ли сварка TIG для нержавеющей стали лучше, чем лазерная сварка?
Это зависит от приложения. Для тонкой нержавеющей стали (0,5–4 мм) в серийном производстве, где скорость и низкая деформация являются приоритетами, роботизированная лазерная сварка обычно дает лучшие результаты. Для более толстой нержавеющей стали (более 6 мм), сварных швов с полным проваром, предназначенных для пищевых продуктов, или для применений, требующих возможности перекрытия зазоров, роботизированная сварка TIG часто является лучшим выбором. Многие производители используют оба процесса для разных линеек продукции.
Вопрос 2. Может ли лазерная сварка полностью заменить сварку TIG?
Для многих применений тонкого листового металла — кухонного оборудования, корпусов, изготовления листового металла — лазерная сварка в значительной степени заменила сварку TIG на современных производственных предприятиях. Однако для толстых материалов, титана, специальных сплавов и применений, требующих возможности перекрытия зазоров, сварка TIG остается предпочтительным или необходимым процессом. Полная замена не для всех приложений реальна.
Вопрос 3. Какой процесс обеспечивает более чистый внешний вид сварного шва?
Оба процесса при правильной настройке обеспечивают превосходный внешний вид сварного шва. Лазерная сварка позволяет получить более узкий сварной шов с меньшим изменением цвета при нагревании, что предпочтительно для видимых декоративных применений. Сварка TIG позволяет получить немного более широкий и заполненный профиль сварного шва, который предпочтителен для некоторых конструкций и пищевой промышленности.
Вопрос 4: Какова разница в потреблении аргона при сварке TIG и лазерной сварке?
Сварка TIG требует постоянной защиты аргоном как сварочной ванны, так и вольфрамового электрода — обычно 8–15 л/мин во время сварки. В лазерной сварке в качестве защитного газа используется аргон или азот при более низких скоростях потока (обычно 5–10 л/мин) и только во время самого сварочного прохода. Для крупносерийного производства более низкое потребление газа при лазерной сварке является существенным преимуществом в эксплуатационных расходах.
Вопрос 5: Может ли роботизированная станция TIG сварки DATO сваривать алюминий?
Да. Роботизированные сварочные станции TIG от DATO поддерживают сварку алюминия TIG на переменном токе, которая обеспечивает очистку от оксидов, необходимую для качественных алюминиевых сварных швов. Конкретная конфигурация — источник питания TIG переменного/постоянного тока, тип вольфрамового электрода, смесь защитного газа — выбирается в зависимости от алюминиевого сплава и толщины.
Вопрос 6: В чем разница между открытой и закрытой конфигурациями сварочных станций TIG DATO?
Открытая конфигурация обеспечивает более легкий доступ для загрузки и разгрузки крупных или нестандартных деталей и подходит для мастерских с хорошей вентиляцией и стандартными требованиями безопасности. Закрытая конфигурация добавляет полный защитный корпус со встроенным удалением дыма и защитными блокировками, что обеспечивает лучшую защиту оператора, более чистую рабочую среду и соответствие более строгим стандартам безопасности и защиты окружающей среды. Обе конфигурации доступны с одинаковыми вариантами робота и сварочного источника питания.
Вопрос 7: Может ли DATO предоставить образцы сварки как для TIG, так и для лазерной сварки, прежде чем я приму решение?
Да. DATO предлагает бесплатные испытания образцов сварки для обоих типов процессов. Укажите свой материал, толщину, конструкцию соединения и требования к качеству, и команда DATO изготовит образцы сварных швов, которые помогут вам сравнить характеристики процесса в вашем конкретном приложении, прежде чем принимать решение о покупке. Свяжитесь с DATO здесь , чтобы организовать бесплатный образец теста.
Готовы найти подходящий процесс сварки для вашего прецизионного металла?
Изучите роботизированный лазерный сварочный аппарат DATO DT-HJR. Закажите бесплатное испытание образца сварки — TIG или лазер. Получите бесплатную консультацию по процессу от команды инженеров DATO. Просмотреть все решения DATO для лазерной сварки
Шаньдунская компания Dato Machinery Co., Ltd. — лидер лазерной отрасли с 2007 года info@datolaser.com | WhatsApp: +86-193-5317-3156 | www.datolaser.com
Похожие блоги
-
 В 2026 году производители по всему миру ускоряют инвестиции в роботов для лазерной сварки, роботизированные системы лазерной сварки и другие формы интеллектуального производственного оборудования, чтобы повысить точность сварки, снизить зависимость от рабочей силы и построить более эффективные производственные линии.Руководство покупателя
-
 DATO LASER запускает сентябрьскую распродажу со скидкой до 15%DATO LASER с гордостью объявляет о сентябрьской распродаже, которая будет проходить в течение всего периода Нового торгового фестиваля. Эта ограниченная по времени акция предлагает клиентам скидку до 15 % на некоторые системы лазерной сварки и листогибочные прессы с ЧПУ, а такжеРуководство покупателя
-
 Выбор роботизированной сварочной системы — это не просто выбор между одной маркой роботов и другой. Правильное решение зависит от размера, веса, типа сварного шва, объема партии, частоты переналадки, доступной площади и требуемого уровня автоматизации.Руководство покупателя
-
 Типы сварочных позиционеров для роботизированной лазерной сварки: как выбрать подходящий для ваших деталей Большинство покупателей тратят много времени на выбор подходящего манипулятора робота и источника лазера для своей рабочей станции роботизированной сварки. Гораздо меньше людей уделяют такое же внимание позиционеру — компоненту, который держится, то естьРуководство покупателя
