


Промышленная роботизированная лазерная сварка или совместная роботизированная сварка: что подойдет вашему заводу?


Оглавление
Вы решили автоматизировать сварку. Теперь возникает вопрос, который на этом этапе ставит в тупик почти каждого производителя: стоит ли инвестировать в промышленного робота или в коллаборативного робота? Ответ неочевиден — и выбор неправильного типа может означать либо перерасход средств на ненужные вам возможности, либо недостаточное инвестирование в систему, которая не сможет удовлетворить ваши производственные потребности.
В этом руководстве представлено полное сравнение промышленных роботизированных систем лазерной сварки и систем совместной лазерной сварки роботов (коботов), охватывающее технические характеристики, производственные возможности, требования безопасности, структуру затрат и конкретные заводские сценарии, в которых каждый тип действительно превосходит другие.
К концу у вас будет четкая основа для принятия правильного решения для вашей конкретной производственной среды.

Первое: понимание того, что на самом деле представляют собой эти две системы
Прежде чем сравнивать их, стоит уточнить, что мы подразумеваем под каждым типом, потому что маркетинговый язык вокруг «коботов» и «промышленных роботов» часто используется свободно, скрывая реальные различия.
Промышленная роботизированная система лазерной сварки
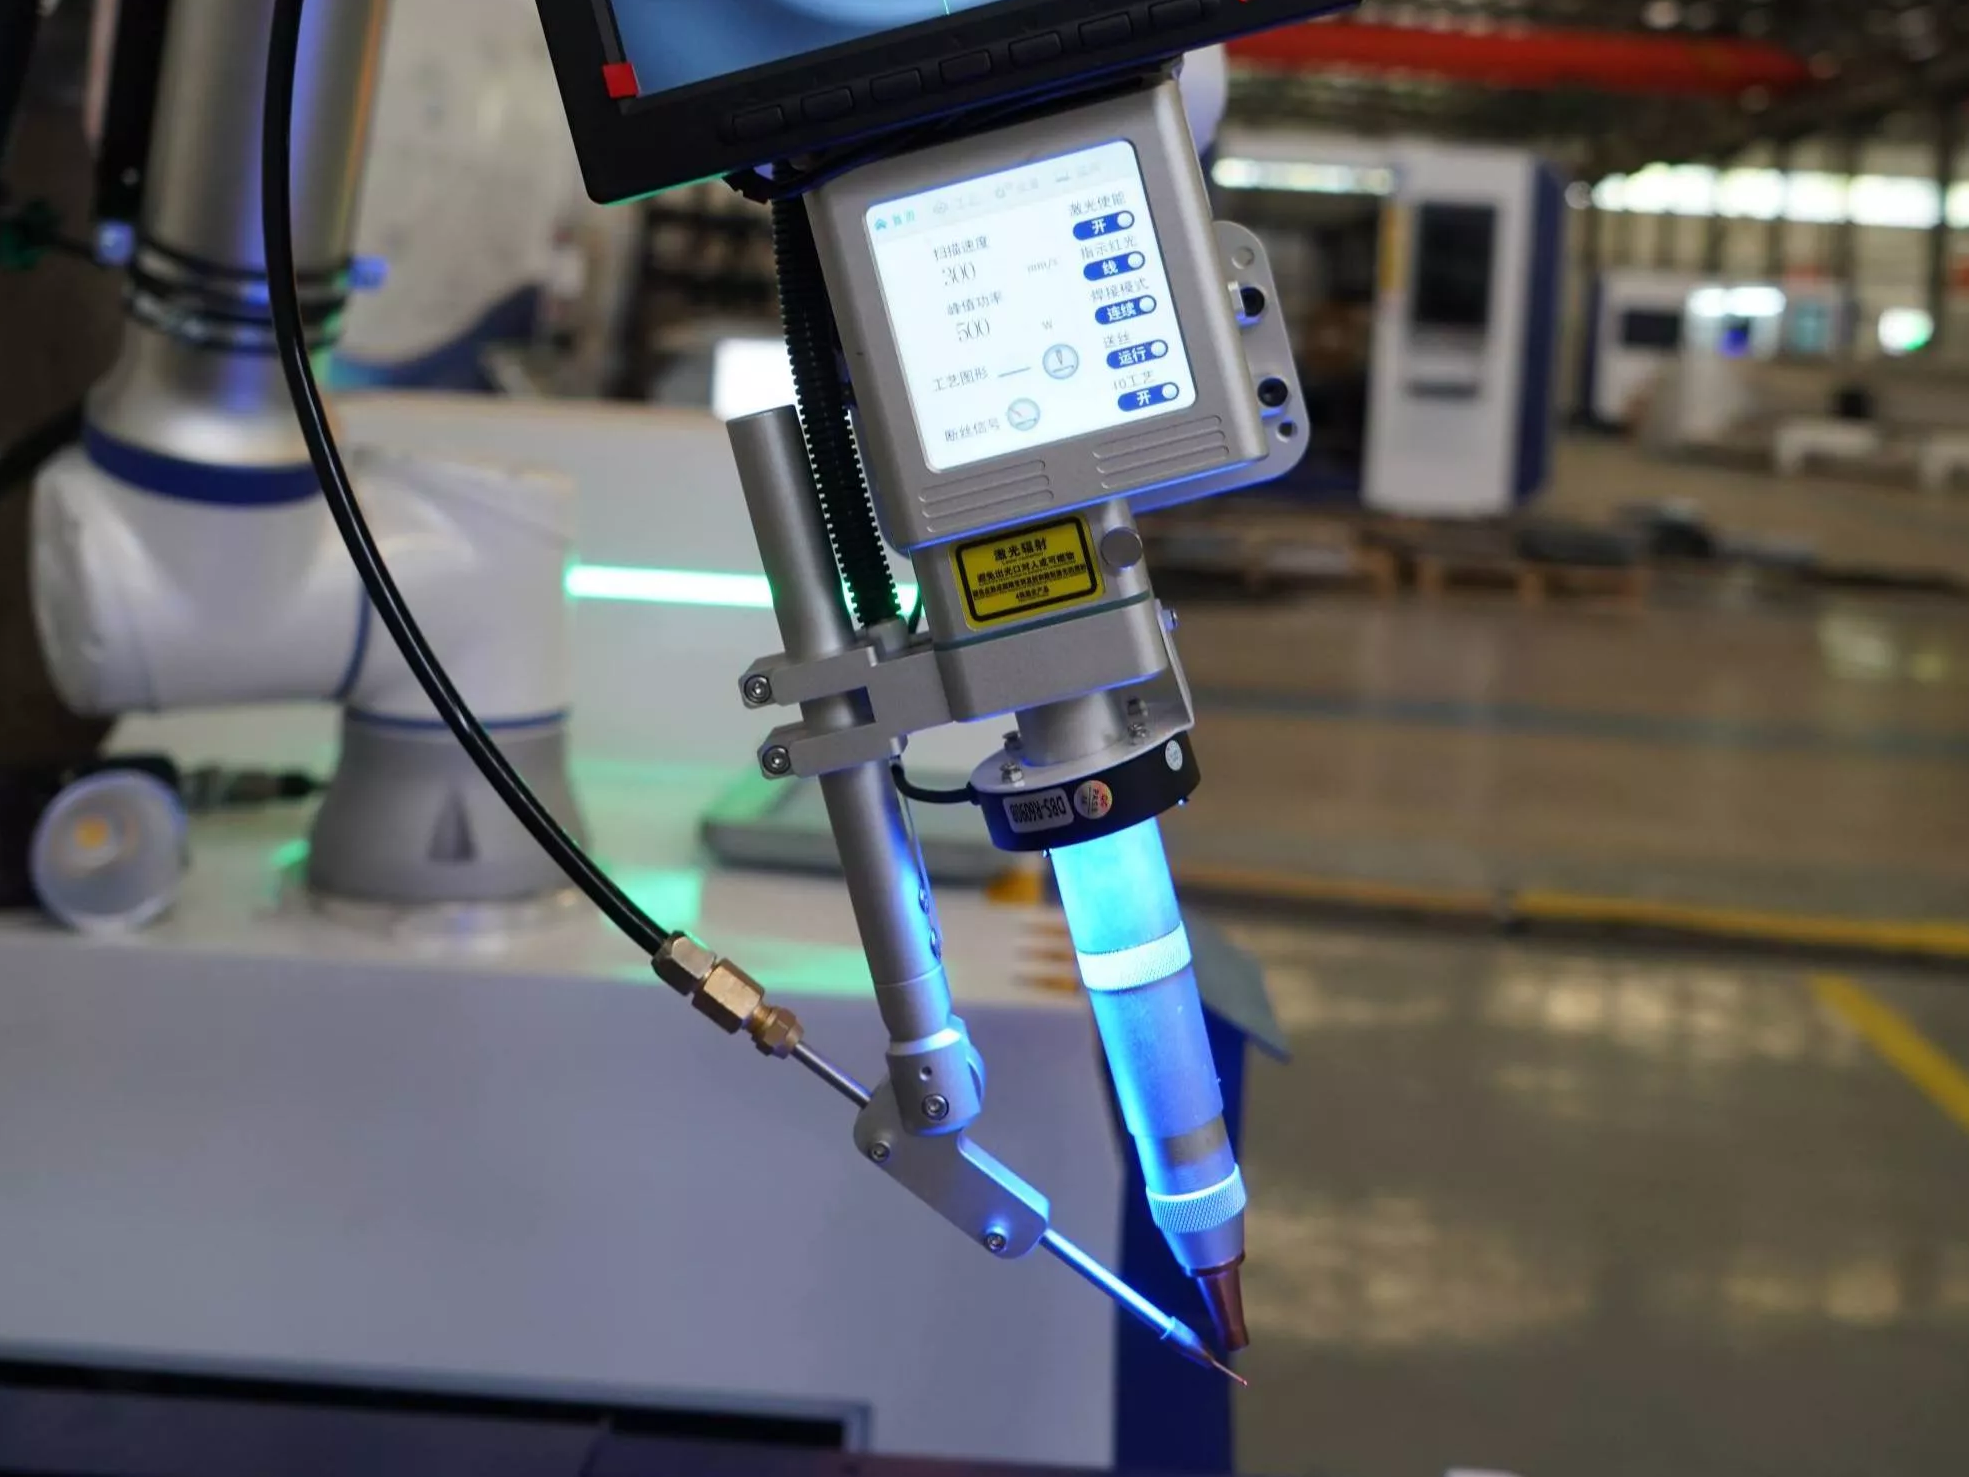
Промышленная роботизированная система лазерной сварки сочетает в себе высокоскоростной промышленный роботизированный манипулятор с высокой полезной нагрузкой — обычно 6-осевой — с профессиональной автоматической лазерной сварочной головкой, источником волоконного лазера, системой подачи проволоки и интегрированной системой управления. Робот работает внутри определенной ячейки безопасности (физического ограждения, защитного ограждения или световых завес) и запрограммирован на высокоскоростное выполнение сварочных маршрутов с высокой повторяемостью.
Промышленные роботы рассчитаны на максимальную производительность и точность в средах, где рабочее пространство робота отделено от человека-оператора во время работы. Они являются основой крупносерийных автоматизированных производственных линий в автомобилестроении, тяжелом машиностроении, железнодорожном транспорте и крупномасштабном производстве конструкций.
В ассортименте продукции DATO конфигурация промышленного робота для лазерной сварки построена на основе проверенных 6-осевых промышленных роботов-манипуляторов, включая конфигурации с установленными на колонне установками, системами наземных направляющих, одноосными поворотными позиционерами и позиционерами передней и задней бабки , предназначенными для производителей, которым необходим высочайший уровень автоматизации сварки и производительности.
Коллаборативный робот (Кобот) Система лазерной сварки
Система совместной роботизированной лазерной сварки сочетает в себе легкий, чувствительный к усилию 6-осевой манипулятор кобота с лазерной сварочной головкой — либо автоматической сварочной головкой для сварки по программируемой траектории, либо ручной сварочной головкой для сварки под руководством оператора. Коботы предназначены для безопасной работы вместе с людьми-операторами без необходимости полного физического разделения, используя встроенное измерение силы/крутящего момента и ограничение скорости для предотвращения травм при контакте.
Роботизированный лазерный сварочный аппарат DATO DT-HJR построен на 6-осевой совместной роботизированной платформе, оснащенной автоматической лазерной сварочной головкой, системой подачи проволоки и интеллектуальной системой управления. Он предназначен для производителей, которым необходима повторяемая автоматическая сварка с более быстрым развертыванием, меньшей сложностью интеграции и большей гибкостью, чем традиционная промышленная роботизированная система.

Основное отличие: одно предложение
Промышленные роботы оптимизированы для максимальной скорости и производительности в условиях крупносерийного стационарного производства. Коллаборативные роботы оптимизированы для гибкости, простоты развертывания и безопасного взаимодействия человека и робота в смешанных или переменных производственных средах.
Все остальное — различия в полезной нагрузке, требования безопасности, структура затрат, подходы к программированию — вытекает из этого фундаментального различия.
Параллельное техническое сравнение
Спецификация | Промышленный робот | Коллаборативный робот (Кобот) |
Типичная полезная нагрузка | 10–500+ кг | 3–25 кг |
Досягаемость/Рабочий радиус | 1400–3900 мм | 600–1300 мм |
Повторяемость | ±0,02–0,05 мм | ±0,02–0,05 мм |
Максимальная скорость соединения | Очень высокая (до 600°/с) | Умеренная (до 180°/с) |
Время цикла | Короче (более высокая скорость) | Длиннее (ограничение скорости в целях безопасности) |
Измерение силы/крутящего момента | Не стандартный | Встроенный (обнаружение столкновений) |
Требуется защитный корпус | Да — обязательное физическое разделение | Опционально — может работать без ограждения |
Метод программирования | Обучение подвесному/автономному программному обеспечению | Подвеска Teach / ручное управление / оффлайн |
Сложность программирования | Высшее — приветствуются специальные знания | Нижний — удобные для оператора интерфейсы |
Время развертывания | От недель до месяцев (полная интеграция) | От дней до недель |
След | Большой (робот + полная камера безопасности) | Компактный (робот + минимальная зона безопасности) |
Типичный диапазон мощности лазера | 1000–6000 Вт+ | 1000–3000 Вт |
Совместимость позиционера | Полный диапазон (одинарный/двойной/передняя-задняя бабка/гусеница) | Одноосные поворотные базовые позиционеры |
Подходящий размер детали | От маленького до очень большого | Малый и средний |
Координация нескольких роботов | Да — синхронизированные ячейки с несколькими роботами | Ограниченный |
Сравнение производительности: где превосходит каждый тип
Скорость сварки и производительность
Промышленные роботы работают на значительно более высоких скоростях, чем коботы. В условиях крупносерийного производства (например, при сварке 500 одинаковых корпусов из листового металла за смену) промышленная роботизированная система выполнит ту же программу сварки быстрее за цикл, обеспечивая более высокую производительность с помощью одной машины.
Коботы, напротив, работают на пониженных скоростях в целях безопасности. Это ограничение скорости не является недостатком — это осознанный выбор конструкции, обеспечивающий безопасное сотрудничество человека и робота. Но это означает, что для максимизации производительности при крупносерийном производстве фиксированных деталей промышленные роботы имеют структурное преимущество.
Вердикт: промышленные роботы выигрывают за счет производительности при крупносерийном фиксированном производстве.
Гибкость и время переналадки
Именно здесь коботы имеют решающее преимущество. Перепрограммирование кобота для новой детали — изменение пути сварки, настройка параметров, обновление приспособления — обычно занимает от нескольких минут до часов, а не дней. Многие системы коботов поддерживают ручное управление (физическое перемещение руки робота для обучения новым траекториям), что не требует специальных знаний в области программирования.
Промышленные роботы, напротив, требуют более структурированных процессов перепрограммирования. В условиях большого разнообразия и небольших объемов производства, где график производства часто меняется и детали значительно различаются, время и опыт, необходимые для перепрограммирования промышленного робота для каждой новой детали, могут полностью свести на нет преимущество в производительности.
Вердикт: коботы решительно выигрывают за счет гибкости и скорости переналадки в смешанных производственных средах.
Повторяемость и стабильность сварного шва
Как промышленные роботы, так и коботы обеспечивают превосходную повторяемость — обычно ±0,02–0,05 мм — что более чем достаточно для подавляющего большинства применений лазерной сварки. На практике стабильность сварки в обеих системах в первую очередь определяется качеством приспособления, стабильностью детали и настройкой параметров сварки, а не техническими характеристиками повторяемости робота.
Вердикт: Эффективно подходит для большинства применений лазерной сварки.
Размер детали и радиус действия
Промышленные роботы — особенно те, которые оснащены наземными гусеничными системами или позиционерами передней и задней бабки — могут сваривать очень большие детали: длинные конструкционные балки, большие рамы, компоненты шасси транспортных средств и другие детали, которые выходят за рамки досягаемости любого манипулятора кобота.
Коботы ограничены деталями, которые помещаются в пределах их рабочего радиуса (обычно 600–1300 мм). Для большинства изделий из листового металла, кухонного оборудования, электрических шкафов и конструктивных элементов среднего размера этого вполне достаточно. Но для действительно крупных деталей единственным жизнеспособным вариантом являются конфигурации промышленных роботов.
Вердикт: промышленные роботы выигрывают в борьбе за крупные детали; коботов достаточно для большинства стандартных производственных задач.

Безопасность: самая непонятая разница
Безопасность — это область, где различие между промышленными роботами и коботами чаще всего искажается, и где ошибки в этом вопросе имеют самые серьезные последствия.
Требования безопасности промышленных роботов
Промышленные роботы должны работать в пределах определенного периметра безопасности. Это не является обязательным — это фундаментальное требование работы промышленного робота. Робот работает на скоростях, которые могут привести к серьезной травме при контакте с человеком-оператором. Требования безопасности обычно включают:
Ограждение или ограждение физической безопасности вокруг всей рабочей зоны робота
Защитные блокировки на всех точках доступа (двери, ворота)
Системы аварийной остановки, доступные снаружи ячейки безопасности
Световые завесы или сканеры зон для любых необходимых зон доступа людей
Официальная оценка рисков и подтверждение безопасности перед использованием в производстве
Эта инфраструктура безопасности увеличивает общую стоимость системы и требуемую площадь, но она не подлежит обсуждению для эксплуатации промышленных роботов.
Требования безопасности для совместных роботов
Коботы имеют встроенные функции безопасности — определение силы/крутящего момента, ограничение скорости, обнаружение столкновений — которые позволяют им безопасно работать в непосредственной близости от людей-операторов без полного физического разделения. Однако это не означает, что коботы не требуют никаких мер безопасности.
В частности, что касается лазерной сварки, сам лазер предъявляет дополнительные требования безопасности независимо от типа робота:
Лазерная защитная камера или контролируемая лазерная зона (лазерная опасность 4 класса)
Лазерные блокировки безопасности и аварийная остановка
Соответствующие лазерные защитные очки для операторов, находящихся поблизости.
Дымоудаление сварочного дыма
DATO DT-HJR поддерживает дополнительные конфигурации защитного кожуха и световой завесы безопасности именно потому, что требования лазерной безопасности применяются даже тогда, когда сам робот безопасен для человеческого присутствия.
Ключевой момент: преимущество кобота в плане безопасности вполне реально — оно устраняет необходимость в полном физическом ограждении робота, — но лазерная сварка по-прежнему требует соответствующих мер лазерной безопасности независимо от типа робота.
Сравнение затрат: общий анализ инвестиций
Чтобы понять истинную разницу в стоимости, необходимо взглянуть не только на цену манипулятора робота, но и на общий объем инвестиций в систему.
Стоимость оборудования
Компонент затрат | Промышленная робототехническая система | Система коботов |
Рука робота | Выше | Ниже |
Защитная ячейка/корпус | Значительные дополнительные затраты | Сниженный или минимальный |
Сложность интеграции | Высшее (часто требуются специалисты-интеграторы) | Нижний (более доступный) |
Позиционер / приспособление | Похожий | Похожий |
Лазерный источник | Похожий | Похожий |
Общий объем инвестиций в систему | Значительно выше | Более доступный |
Эксплуатационные расходы
Компонент затрат | Промышленная робототехническая система | Система коботов |
Программирование/переключение | Более высокая стоимость специалиста | Нижний — управляемый оператором |
Обслуживание | Повышенная сложность | Меньшая сложность |
Потребление энергии | Выше (более высокая скорость работы) | Ниже |
Обучение операторов | Более интенсивный | Более доступный |
Возврат инвестиций
Промышленные роботизированные системы обеспечивают окупаемость инвестиций за счет объема — высокая производительность при больших объемах производства генерирует доход, который оправдывает более высокие инвестиции. Для производителя, производящего 2–3 смены одинаковых деталей, промышленная роботизированная система может обеспечить исключительную рентабельность инвестиций.
Системы Cobot обеспечивают окупаемость инвестиций благодаря гибкости и доступности — более быстрому развертыванию, снижению затрат на интеграцию и способности справляться со смешанным производством без перепрограммирования специалистами. Для производителей с переменными производственными графиками расчет рентабельности инвестиций с помощью кобота часто оказывается более выгодным даже при меньших объемах производства.
Подробный анализ окупаемости инвестиций в роботизированную лазерную сварку см. в разделе « Как роботизированный лазерный сварочный аппарат окупает себя».
Схема принятия решений: 7 вопросов, на которые нужно найти ответ
Ответьте на эти семь вопросов, чтобы определить, какой тип системы соответствует вашей производственной реальности:
Вопрос 1: Каков ваш ежедневный объем производства?
Большой объем (более 500 одинаковых деталей в смену) → Преимущество промышленного робота
Смешанный объем (переменное количество, несколько типов деталей) → Преимущество Cobot
Вопрос 2: Как часто меняется ваш производственный график?
Фиксированное производство (те же детали, та же программа, по месяцам) → Жизнеспособен промышленный робот
Частая смена деталей (еженедельная или ежедневная замена деталей) → Преимущество Кобота
Вопрос 3: Каков размер вашей самой крупной стандартной производственной детали?
Детали размером более 1200 мм в любом размере → Требуется промышленный робот
Детали в пределах рабочего радиуса 1200 мм → достаточно Cobot
Вопрос 4. Есть ли у вас собственный опыт программирования роботов?
Да, или бюджет на наем/контракт → Жизнеспособен промышленный робот
Нет, и бюджет на обучение ограничен → Преимущество кобота (удобное для оператора программирование)
Вопрос 5. Каков ваш бюджет на доступную площадь и инфраструктуру безопасности?
Большая площадь, бюджет на полную ячейку безопасности → Жизнеспособный промышленный робот
Ограниченная площадь, минимальный бюджет на инфраструктуру безопасности → Преимущество кобота
Вопрос 6: Вам нужно сваривать очень крупные детали конструкции?
Да (длинные балки, большие рамы, компоненты транспортных средств) → Промышленный робот с гусеницей или позиционером
Нет (стандартные детали) → достаточно Cobot
Вопрос 7. Каковы ваши сроки автоматизации?
Долгосрочная запланированная интеграция (допустимо развертывание в течение 3–6 месяцев) → Жизнеспособный промышленный робот
Требуется быстрое развертывание (недели, а не месяцы) → Преимущество кобота
Сопоставление сценариев: профили реальных предприятий
Профиль A: Крупный производитель структурных компонентов
Производство: 800 одинаковых кронштейнов из углеродистой стали в смену, толщина 3–12 мм, фиксированный график производства, большие производственные площади, команда специалистов-инженеров.
Рекомендация: промышленная робототехническая система
Фиксированный профиль крупносерийного производства — это именно то место, где промышленные роботы приносят максимальную пользу. Преимущество в скорости суммируется при тысячах циклов в день, а команда специалистов-инженеров может управлять программированием и обслуживанием. Подходящей отправной точкой будет установка промышленного робота на колонне или наземной гусенице с одноосным позиционером.
Профиль B: Цех по изготовлению листового металла
Производство: 50–200 деталей в смену, 8–15 различных типов деталей в неделю, нержавеющая и углеродистая сталь толщиной 1–4 мм, ограниченная площадь, отсутствие специальных знаний в области программирования роботов.
Рекомендация: Коллаборативная роботизированная система DATO DT-HJR.
Профиль смешанного производства и частой смены — естественная среда для кобота. Удобный для оператора интерфейс программирования означает, что команда мастерской может выполнить перепрограммирование без поддержки специалиста. Компактная площадь соответствует доступной площади. Диапазон мощности лазера 1000–3000 Вт охватывает весь диапазон материалов и толщин. Это сценарий, для которого специально разработан DT-HJR.
Профиль C: Производитель кухонного оборудования
Производство: 300–500 моек и компонентов шкафов из нержавеющей стали в смену, 2–3 основные линии продукции с периодическим внедрением новых продуктов, нержавеющая сталь толщиной 1–3 мм, средние площади.
Рекомендация: Коллаборативная роботизированная система DATO DT-HJR.
Объем производства достаточен, чтобы оправдать автоматизацию, размеры деталей находятся в пределах досягаемости кобота, а периодическое внедрение нового продукта выигрывает от более быстрого перепрограммирования кобота. Конфигурация мощностью 1500–2000 Вт позволяет обрабатывать нержавеющую сталь толщиной 1–3 мм с превосходной скоростью и качеством сварки.
Профиль D: Производитель компонентов железнодорожного транспорта
Производство: Крупногабаритные сварные конструкции размером 400–800 мм и более в разных размерах, углеродистая сталь толщиной 6–20 мм, высокопрочная сталь, строгие стандарты качества, специализированные производственные линии.
Рекомендация: промышленная робототехническая система с конфигурацией позиционера
Размер детали, толщина материала и требования к качеству явно указывают на промышленную роботизированную систему. Конфигурация позиционера передней и задней бабки позволяет роботу получить доступ ко всем позициям сварки на крупных структурных компонентах. Специализированная производственная линия оправдывает более высокие инвестиции в интеграцию.
Профиль E: Небольшая мастерская — первый шаг автоматизации
Производство: 20–80 деталей в смену, разные типы деталей, тонкий листовой металл 0,5–3 мм, очень ограниченная площадь, отсутствие опыта автоматизации.
Рекомендация: Коллаборативная роботизированная система DATO DT-HJR — или сначала рассмотрите возможность ручной лазерной сварки.
Доступность кобота и низкая сложность интеграции делают его подходящим выбором для первого этапа автоматизации в таком масштабе производства. Однако при очень низких объемах производства (менее 30 деталей в смену) стоит оценить, может ли на первом этапе ручной лазерный сварочный аппарат обеспечить более высокую рентабельность инвестиций, а по мере роста объемов добавляется автоматизация коботов.
Примечание о гибридных подходах
Стоит отметить, что выбор промышленного робота или кобота не всегда является бинарным. Некоторые производители используют оба типа на одном и том же предприятии — используют промышленных роботов для своих высокообъемных фиксированных производственных линий и коботов для гибких производственных ячеек, которые обрабатывают новую продукцию, небольшие объемы производства и детали, которые не оправдывают специального программирования промышленных роботов.
Этот гибридный подход становится все более распространенным на средних и крупных производственных предприятиях и представляет собой зрелую стратегию автоматизации, которая использует сильные стороны обоих типов систем.
Решения DATO для роботизированной лазерной сварки
DATO предлагает решения по автоматизации лазерной сварки для всего спектра типов и конфигураций роботов:
Коллаборативная роботизированная лазерная сварка: роботизированный лазерный сварочный аппарат DT -HJR — 6-осевой коллаборативный робот, автоматическая лазерная сварочная головка, источник волоконного лазера мощностью 1000–3000 Вт, система подачи проволоки, интеллектуальная система управления. Доступен с дополнительным защитным кожухом, очистителем дыма, системой очистки пистолета и системой резки проволоки. Подходит для изготовления листового металла, оборудования для кухонь и ванных комнат, рекламной продукции, деталей машин и автоматизации серийного производства.
Промышленная роботизированная лазерная сварка: конфигурации промышленного робота для лазерной сварки DATO доступны в конфигурациях с установкой на колонне, наземной направляющей, одноосным поворотным позиционером и позиционером передней и задней бабки — они предназначены для производителей, которым необходим высочайший уровень автоматизации сварки для крупных деталей, крупносерийного производства или изготовления тяжелых конструкций.
Не знаете, какая конфигурация подойдет вашему производству? Команда инженеров DATO предоставляет бесплатную консультацию и тестирование образцов сварки. Сообщите нам ваш материал, толщину, размер детали, объем производства и текущий процесс сварки — и мы порекомендуем уровень автоматизации, соответствующий вашим конкретным требованиям.

Резюме: Промышленный робот против Кобота — одностраничное руководство по принятию решений
Фактор | Выберите промышленного робота | Выберите коллаборативного робота |
Объем производства | Очень высокий (более 500 деталей/смену) | Смешанная или умеренная |
Разнообразие деталей | Фиксированные, последовательные части | Несколько типов деталей, частая замена |
Размер детали | Большой (>1200 мм) | Стандартные размеры изготовления |
Опыт программирования | Доступна команда специалистов | Предпочтительно управляемое оператором |
Площадь помещения | Большая выделенная ячейка | Компактная, гибкая компоновка |
График развертывания | Приемлемые месяцы | Предпочтительно несколько недель |
Бюджет | Более высокий общий объем инвестиций | Более доступные инвестиции |
Инфраструктура безопасности | Полная камера безопасности приемлема | Предпочтительна минимальная зона безопасности |
Типичные отрасли | Автомобильная промышленность, железнодорожный транспорт, тяжелое машиностроение, металлоконструкции | Листовой металл, кухонное оборудование, реклама, общее производство. |
решение ДАТО | Конфигурации промышленных роботов с опциями позиционера |
Часто задаваемые вопросы
Вопрос 1. Является ли коллаборативный робот менее точным, чем промышленный робот для сварки?
Нет. И промышленные роботы, и коботы достигают повторяемости в диапазоне ±0,02–0,05 мм — что вполне соответствует требованиям лазерной сварки. На практике стабильность сварного шва больше зависит от качества приспособления и настройки параметров сварки, чем от характеристик повторяемости робота.
Вопрос 2. Может ли кобот сваривать те же материалы, что и промышленный робот?
Да. Возможности лазерной сварки — материалы, толщина, качество сварки — определяются источником лазера и сварочной головкой, а не типом робота. Обе системы могут быть настроены с одинаковыми параметрами мощности лазера и сваривать один и тот же диапазон металлов: нержавеющую сталь, углеродистую сталь, алюминиевый сплав, оцинкованный лист и другие подходящие металлы.
Вопрос 3: Нужен ли мне защитный кожух для системы лазерной сварки коботов?
Сам кобот не требует полного ограждения физической безопасности. Однако процесс лазерной сварки создает лазерную опасность класса 4, которая требует соответствующих мер лазерной безопасности, включая контролируемую лазерную зону, защитные блокировки и защиту глаз оператора. DATO предлагает дополнительные конфигурации защитного корпуса для DT-HJR для клиентов, которым требуется полная закрытая защита.
Вопрос 4. Сколько времени занимает развертывание сварочной системы кобота по сравнению с системой промышленного робота?
Системы коботов обычно могут быть развернуты и изготовлены детали в течение от нескольких дней до нескольких недель, в зависимости от конструкции приспособления и сложности программирования. Промышленным роботизированным системам обычно требуются недели или месяцы для полной интеграции, проверки безопасности и ввода в эксплуатацию.
Вопрос 5: Могу ли я позже перейти с системы коботов на систему промышленных роботов?
Да, хотя по сути это покупка новой системы, а не ее обновление. Многие производители начинают с системы коботов для автоматизации своих первых производственных линий, а затем добавляют промышленные роботизированные ячейки по мере роста объема производства и становится очевидным экономическое обоснование автоматизации с более высокой производительностью.
Вопрос 6: Каков диапазон мощности лазера для системы совместной роботизированной сварки DATO?
DATO DT-HJR доступен с вариантами мощности лазера 1000 Вт, 1500 Вт, 2000 Вт и 3000 Вт. Соответствующая мощность зависит от типа материала, толщины сварки, конструкции соединения и требований к скорости производства.
Вопрос 7: Может ли DATO предоставить образцы сварочных работ, прежде чем я выберу тип системы?
Да. DATO предлагает бесплатные испытания сварочных образцов на материалах, поставляемых заказчиком. Укажите тип материала, толщину, конструкцию соединения и производственные требования, и команда DATO изготовит образцы сварных швов, чтобы помочь вам оценить решение перед покупкой.
Готовы найти подходящее решение для роботизированной сварки для вашего завода?
Познакомьтесь с роботом для совместной лазерной сварки DATO DT-HJR
Запросите бесплатный образец сварочного теста
Получите бесплатную консультацию от инженерной команды DATO
Просмотреть все решения DATO для лазерной сварки
Шаньдунская компания Dato Machinery Co., Ltd. — лидер лазерной отрасли с 2007 года info@datolaser.com | WhatsApp: +86-199-0541-0296 | www.datolaser.com
Похожие блоги
-
 В 2026 году производители по всему миру ускоряют инвестиции в роботов для лазерной сварки, роботизированные системы лазерной сварки и другие формы интеллектуального производственного оборудования, чтобы повысить точность сварки, снизить зависимость от рабочей силы и построить более эффективные производственные линии.Руководство покупателя
-
 DATO LASER запускает сентябрьскую распродажу со скидкой до 15%DATO LASER с гордостью объявляет о сентябрьской распродаже, которая будет проходить в течение всего периода Нового торгового фестиваля. Эта ограниченная по времени акция предлагает клиентам скидку до 15 % на некоторые системы лазерной сварки и листогибочные прессы с ЧПУ, а такжеРуководство покупателя
-
 Выбор роботизированной сварочной системы — это не просто выбор между одной маркой роботов и другой. Правильное решение зависит от размера, веса, типа сварного шва, объема партии, частоты переналадки, доступной площади и требуемого уровня автоматизации.Руководство покупателя
-
 Типы сварочных позиционеров для роботизированной лазерной сварки: как выбрать подходящий для ваших деталей Большинство покупателей тратят много времени на выбор подходящего манипулятора робота и источника лазера для своей рабочей станции роботизированной сварки. Гораздо меньше людей уделяют такое же внимание позиционеру — компоненту, который держится, то естьРуководство покупателя
