


Как интегрировать роботизированный лазерный сварочный аппарат в вашу производственную линию: пошаговое руководство


Оглавление
Решение автоматизировать сварочный процесс – правильное. Но для многих производителей более важный вопрос не в том, стоит ли инвестировать, а в том, как осуществить переход плавно, не прерывая текущее производство, не перегружая команду и не обнаруживая дорогостоящих сюрпризов после прибытия машины.
Это руководство проведет вас через весь процесс интеграции роботизированного лазерного сварочного аппарата — от первоначальной оценки вашей производственной среды, установки, программирования и обучения операторов до долгосрочной эксплуатации и поддержки. Каждый шаг основан на реальном опыте внедрения DATO , производителя лазерного оборудования с более чем 18-летним опытом промышленных установок по всему миру.
Независимо от того, интегрируете ли вы свою первую роботизированную сварочную систему или расширяете существующую автоматизированную линию, это руководство поможет вам уверенно планировать и успешно выполнять работу.
Почему планирование интеграции так же важно, как и сама машина
Многие производители почти полностью сосредотачиваются на технических характеристиках машины в процессе покупки — уровне мощности, источнике лазера, скорости сварки — и уделяют относительно мало внимания процессу интеграции. Это понятно, но приводит к проблемам, которых можно избежать:
После доставки обнаружено недостаточное пространство или инженерные коммуникации , что приводит к задержкам при установке.
Операторы, которые не готовы к эксплуатации системы, что приводит к медленному вводу в эксплуатацию и ранним проблемам с качеством.
Детали крепления, которых еще нет , что не позволяет немедленно использовать систему.
Конфликты в графике производства, поскольку не был запланирован переход от ручной сварки к роботизированной.
Нереалистичные ожидания относительно того, как быстро система достигнет полной производительности.
Ни одну из этих проблем нетрудно решить, но их гораздо легче решить до прибытия машины, чем после. Хорошо спланированная интеграция превращает то, что может оказаться стрессовым сбоем, в плавный и быстрый переход, который начинает приносить окупаемость инвестиций с первого дня.
Автоматический лазерный сварочный аппарат DATO DT-HJR разработан с учетом интеграции: его 6-осевой совместный робот-манипулятор, интеллектуальная система управления и модульная архитектура делают его одной из наиболее удобных в развертывании доступных роботизированных сварочных систем. Но простота интеграции машины становится максимальной, если подготовительные работы выполнены правильно.
Вот как именно это сделать.
Этап 1: Оценка перед покупкой — правильная основа
Успешная интеграция начинается еще до того, как вы разместите заказ. На этапе оценки перед покупкой вы собираете информацию, необходимую для настройки правильной системы и планирования правильного развертывания.
Шаг 1.1 — Точно определите свои требования к сварке
Прежде всего подробно задокументируйте требования к производственной сварке:
Спецификация материала:
Какие металлы вы свариваете? (Углеродистая сталь, нержавеющая сталь, оцинкованный сплав, алюминиевый сплав или их комбинации)
Какова минимальная и максимальная толщина материала в вашем производственном ассортименте?
Существуют ли какие-либо специальные марки материалов или покрытия, требующие определенных параметров сварки?
Геометрия детали:
Каковы размеры и форма свариваемых деталей?
Какие типы суставов задействованы? (Стыковые соединения, угловые швы, соединения внахлестку, Т-образные соединения, сварные швы труб)
Существуют ли сложные траектории 3D-сварки или преимущественно 2D-плоские сварные швы?
Какова необходимая ширина сварного шва и глубина проплавления?
Объем производства:
Сколько единиц сварки за смену, в день, в месяц нужно сварить?
Является ли производство непрерывным (повторяется одна и та же деталь) или смешанным (несколько разных деталей)?
Что является узким местом вашего текущего производства — скорость, качество или доступность рабочей силы?
Требования к качеству:
Какие стандарты качества сварки применяются к вашей продукции? (Визуальный, структурный, герметичный, сертифицированный)
Требуется ли в настоящее время послесварочная шлифовка? Является ли его устранение целью?
Указывают ли ваши клиенты или системы качества какие-либо особые требования к процессу сварки?
Эта документация служит двум целям: она позволяет инженерной команде DATO рекомендовать оптимальную конфигурацию машины и становится основой спецификации для программирования и проверки качества после установки.
Шаг 1.2 — Оцените свою производственную среду
Физическая среда, в которой будет установлен DT-HJR, должна соответствовать определенным требованиям. Прежде чем завершить заказ, оцените следующее:
Площадь пола: 6-осевой коллаборативный манипулятор DT-HJR требует достаточного свободного пространства для полного диапазона движений, а также места для загрузки/выгрузки деталей, позиционирования приспособлений и доступа оператора. Убедитесь, что запланированное место установки обеспечивает достаточную площадь пола — команда инженеров DATO предоставит конкретные требования к пространству в зависимости от вашей конфигурации.
Источник питания: убедитесь, что в вашем учреждении имеется источник питания, соответствующий уровню мощности лазера, который вы заказываете. Конфигурации с более высокой мощностью (2000 Вт, 3000 Вт) требуют соответственно более высокой электрической мощности. Если необходимы обновления, запланируйте их и запланируйте их до прибытия машины.
Вентиляция и удаление дыма. При лазерной сварке образуются металлические пары и частицы. Адекватная вентиляция необходима для обеспечения безопасности оператора и соблюдения санитарных норм на рабочем месте. DT-HJR можно оснастить дополнительным очистителем дыма — оцените, требуется ли вашему предприятию такая модернизация, исходя из вашей вентиляционной инфраструктуры и местных норм.
Подача охлаждающей воды: В DT-HJR используется водяное охлаждение лазерного источника. Убедитесь, что в месте установки имеется подходящая система подачи и дренажа охлаждающей воды, или запланируйте автономный водоохладитель.
Допустимая нагрузка на пол: убедитесь, что ваш пол может выдержать вес системы DT-HJR. DATO предоставит характеристики веса машины для вашей конфигурации.
Освещение и защитные барьеры. Лазерная сварка требует соответствующих мер безопасности, включая лазерные защитные барьеры или ограждения, а также соответствующие предупреждающие знаки. Запланируйте эти требования в рамках подготовки к установке.
Шаг 1.3 — Оцените требования к креплению ваших деталей
Это один из наиболее часто упускаемых из виду аспектов интеграции роботизированной сварки — и один из самых важных. В отличие от ручной сварки, при которой опытный сварщик может компенсировать отклонения деталей и несогласованность расположения, роботизированная система лазерной сварки требует, чтобы детали подавали сварочную головку в постоянном, повторяемом положении в каждом цикле.
Это означает, что вам нужны приспособления — специальные удерживающие устройства, которые точно фиксируют каждую деталь и надежно удерживают ее во время сварочного цикла.
Спросите себя:
У вас уже есть приспособления для деталей, которые вы планируете сваривать роботом?
Если нет, то кто будет их разрабатывать и производить — ваша команда, местный производитель инструментов или DATO?
Сколько различных типов деталей вы будете сваривать на DT-HJR и сколько комплектов приспособлений для этого потребуется?
Каковы сроки и стоимость изготовления крепежа?
Проектирование и изготовление приспособлений часто являются решающим фактором при внедрении роботизированной сварки. Заблаговременное начало этой работы — в идеале параллельно с закупкой оборудования — предотвращает задержки между поставкой оборудования и его продуктивной эксплуатацией.
Шаг 1.4. Привлеките команду инженеров предпродажной подготовки DATO.
После того как ваши требования задокументированы и ваша среда оценена, обратитесь к команде инженеров DATO для подробной предпродажной консультации. Консультация бесплатная и включает в себя:
Подтверждение правильного уровня мощности и конфигурации лазерного источника для вашего применения.
Проверьте геометрию детали и типы соединений, чтобы подтвердить пригодность DT-HJR.
Руководство по требованиям и подходу к креплению
Контрольный список подготовки места, соответствующий вашей конфигурации
Бесплатное изготовление образцов сварных швов из ваших реальных материалов — чтобы вы могли проверить качество перед заказом
Обязательства DATO: Наша цель на этапе предпродажной подготовки — убедиться, что DT-HJR действительно является подходящим решением для вашего приложения, и что у вас есть все необходимое для его успешного развертывания. Мы предпочли бы честно поговорить о пригодности, чем предоставить машину, которая работает неэффективно из-за того, что интеграция не была запланирована должным образом.

Этап 2: Заказ, настройка и доставка
Шаг 2.1 — Настройте вашу систему
На основании предпродажной консультации завершите настройку DT-HJR:
Элемент конфигурации | Параметры |
Мощность лазера | 1000 Вт/1500 Вт/2000 Вт/3000 Вт |
Марка лазерного источника | Райкус / МАКС / ИПГ |
Диаметр проволоки | 0,8/1,0/1,2/1,6 мм |
Очиститель дыма | Дополнительное обновление |
Защитный корпус | Подтвердите требования с помощью DATO |
Кастомизация | Адаптация под конкретные детали по мере необходимости |
Каждый DT-HJR можно настроить в соответствии с вашими конкретными производственными требованиями. Техническая команда DATO имеет большой опыт работы с конфигурациями для конкретных приложений — если у вашего производства есть уникальные требования, обсудите их во время предпродажной консультации.
Шаг 2.2 — Заводские приемочные испытания (FAT)
Прежде чем ваш DT-HJR покинет завод DATO, он проходит заводские приемочные испытания — комплексный процесс проверки, подтверждающий соответствие машины техническим характеристикам перед отправкой. Это включает в себя:
Полное функциональное тестирование манипулятора робота, лазерного источника и системы управления.
Проверка качества сварного шва на репрезентативных тестовых материалах
Документирование всех результатов испытаний
Если вы хотите стать свидетелем FAT лично или посредством видеозвонка, DATO может это сделать. Это прекрасная возможность увидеть вашу машину в работе перед ее отправкой и задать последние технические вопросы перед установкой.
Шаг 2.3 — Доставка и логистика
DATO доставляет товары по всему миру морским или воздушным транспортом на гибких торговых условиях: доступны Ваш торговый представитель DATO координирует логистику доставки и предоставит всю необходимую документацию для таможенного оформления. FOB, CIF и EXW .
Типичные соображения по срокам доставки:
Морские перевозки в большинство пунктов назначения: 15–45 дней в зависимости от порта назначения.
Авиаперевозки: 3–7 дней для срочных нужд.
Выделите дополнительное время для таможенного оформления в вашей стране.
Используйте время доставки продуктивно: завершите подготовку площадки, завершите монтаж оборудования и убедитесь, что ваши операторы проинформированы о том, чего ожидать во время установки.
Этап 3: Установка и настройка места
Шаг 3.1 — Контрольный список подготовки места
Перед прибытием машины выполните следующие задачи по подготовке площадки:
Электрика:
✅ Убедитесь, что мощность источника питания соответствует требованиям машины.
✅ Установите специальный автоматический выключатель и точку подключения к электросети.
✅ Убедитесь, что заземление имеется.
Механический:
✅ Очистите и подготовьте площадку для установки.
✅ Убедитесь, что грузоподъемность пола достаточна.
✅ Установите необходимые точки крепления или антивибрационные крепления.
Охлаждение:
✅ Подтвердите подачу и дренаж охлаждающей воды или установите автономный водоохладитель.
✅ Убедитесь, что качество воды соответствует требованиям к лазерному источнику (обычно деионизированная или фильтрованная вода).
Вентиляция:
✅ Убедитесь, что мощность вентиляции достаточна, или установите очиститель дыма.
✅ При необходимости убедитесь, что воздуховоды для отвода дыма установлены на месте.
Безопасность:
✅ При необходимости установите барьеры или ограждения лазерной безопасности.
✅ Разместите соответствующие знаки, предупреждающие о безопасности лазера.
✅ Проинструктируйте весь соответствующий персонал о протоколах лазерной безопасности.
Крепления и инструменты:
✅ Подтвердите, что приспособления для первоначальных производственных деталей укомплектованы и доступны.
✅ Убедитесь, что в наличии имеются катушки с проволокой нужного диаметра.
Шаг 3.2 — Установка машины
Процесс установки DT-HJR включает в себя:
Распаковка и осмотр . Убедитесь, что машина прибыла неповрежденной и все компоненты присутствуют.
Размещение и выравнивание . Поместите машину в назначенное место и убедитесь, что она выровнена.
Подключения к инженерным сетям . Подключите электропитание, охлаждающую воду и систему удаления дыма.
Включение системы и самопроверка — первоначальное включение и подтверждение диагностики системы.
Калибровка манипулятора робота . Подтвердите калибровку манипулятора робота и диапазон движения.
Ввод в эксплуатацию лазерного источника . Подтвердите выходную мощность лазерного источника и выравнивание луча.
DATO предоставляет подробную документацию по установке на английском языке и видеоруководства для каждой машины. Для клиентов, которым требуется поддержка при установке на месте, техническая группа DATO может предоставить удаленное руководство посредством видеозвонка на протяжении всего процесса установки.
Этап 4: Программирование и настройка процесса
Это этап, который превращает успешно установленный аппарат в производительную сварочную систему. Программирование DT-HJR для ваших конкретных частей — это то, где происходит настоящая работа по интеграции, и где поддержка DATO наиболее ценна.
Шаг 4.1 — Понимание системы управления DT-HJR
DT-HJR оснащен высококлассной интеллектуальной системой управления , которая спроектирована так, чтобы быть стабильной, надежной и доступной для операторов без опыта работы в области робототехники. Ключевые возможности включают в себя:
Программирование траектории сварки — определение траектории движения манипулятора робота для каждой геометрии детали.
Настройка параметров сварки — установите мощность лазера, скорость сварки, скорость подачи проволоки и другие параметры процесса для каждого материала и типа соединения.
Сохранение и вызов программ . Сохраняйте несколько программ для разных деталей и быстро переключайтесь между ними.
Поддержка модульной конфигурации . Система поддерживает модульные, персонализированные, автоматизированные и информатизированные производственные конфигурации.
Диапазон регулировки мощности системы управления в диапазоне 10–100 % дает операторам точный контроль над погонным теплом, позволяя точно настраивать качество сварки для различных материалов и толщин без изменения базовой конфигурации мощности.
Шаг 4.2 — Программирование первых деталей
Для ваших первоначальных производственных деталей процесс программирования обычно состоит из следующих шагов:
① Установка и крепление детали Установите первую деталь в приспособление и убедитесь, что она расположена правильно и надежно. Последовательное расположение приспособлений является основой стабильного качества сварки — тщательно проверьте это перед началом программирования.
② Обучение определению точек. Используйте программный интерфейс DT-HJR для определения ключевых точек вдоль траектории сварки — начальной точки, конечной точки и любых промежуточных точек траектории, необходимых для сложной геометрии. Полный диапазон движений 6-осевого робота-манипулятора позволяет программировать сложные траектории трехмерной сварки, включая конфигурации внутреннего и внешнего галтелей, стыков, точечной сварки и конфигурации сварки «рыбьей чешуей».
③ Настройка параметров сварки Установите параметры сварки для данного материала и типа соединения:
Мощность лазера (% от номинальной мощности)
Скорость сварки (мм/с)
Скорость подачи проволоки (мм/с)
Режим сварки (непрерывная, модуляционная, точечная и т.д.)
④ Тестовый прогон и проверка Запустите программу на тестовой детали и оцените качество сварки: проплавление, внешний вид шва, уровень брызг и точность размеров. При необходимости корректируйте параметры, пока сварной шов не будет соответствовать вашим требованиям к качеству.
⑤ Сохранение программы и документирование. Сохраните проверенную программу с четким идентификатором детали. Задокументируйте параметры сварки для регистрации качества и дальнейшего использования.
Повторите этот процесс для каждого типа детали в исходном производственном ассортименте. По мере того, как ваша команда приобретает опыт работы с системой, программирование новых деталей становится быстрее и интуитивно понятнее.
Поддержка DATO: команда инженеров DATO обеспечивает поддержку удаленного программирования посредством видеозвонка для клиентов, которым требуется помощь на начальном этапе программирования. Наша команда имеет опыт работы с широким спектром деталей и материалов различной геометрии — если вы столкнетесь со сложной ситуацией при программировании, мы готовы помочь.
Шаг 4.3 — Проверка процесса и утверждение качества
Прежде чем переходить к полноценному производству, проверьте процесс сварки каждой запрограммированной детали на соответствие вашим требованиям к качеству:
Визуальный осмотр . Подтвердите внешний вид шва, его консистенцию и отсутствие дефектов.
Проверка размеров . Убедитесь, что размеры сварного шва соответствуют спецификации.
Разрушающий контроль (при необходимости). Образцы поперечного сечения для проверки плавления и проникновения.
Функциональные испытания (если применимо) — Испытание герметичных компонентов под давлением, испытания под нагрузкой для деталей конструкции.
Задокументируйте результаты проверки для каждой программы обработки детали. Эта документация составляет основу ваших записей управления качеством для роботизированного сварочного производства.

Этап 5: Обучение операторов и готовность команды
Шаг 5.1. Кому необходимо обучение и что им нужно знать?
Успешная работа DT-HJR требует трех различных уровней компетенции всей вашей команды:
Операторы станков Операторы, которые загружают детали, запускают циклы сварки, контролируют производство и выгружают готовые компоненты. Им необходимо понять:
Безопасная эксплуатация машины и протоколы лазерной безопасности
Как правильно загружать и располагать детали в приспособлениях
Как запустить, приостановить и остановить производственные циклы
Как распознать проблемы с качеством сварки и сообщить о них
Базовое устранение распространенных эксплуатационных проблем
Члены команды технических специалистов программы , отвечающие за программирование новых деталей и настройку параметров сварки. Им необходимо понять:
Интерфейс системы управления DT-HJR и рабочий процесс программирования
Как определить пути сварки и установить параметры сварки
Как проверить качество сварки и настроить параметры для достижения целевых результатов
Как сохранять, управлять и документировать программы сварки
Члены группы обслуживающего персонала , ответственные за текущее обслуживание и оперативное устранение неполадок. Им необходимо понять:
График и процедуры технического обслуживания DT-HJR
Как работает автоматическая система очистки пистолета и резки проволоки
Как проверить и заменить расходные компоненты
Как выявить и обострить технические проблемы, требующие поддержки DATO
Шаг 5.2 — Поддержка обучения со стороны DATO
DATO обеспечивает комплексную поддержку в обучении с каждой системой DT-HJR:
Руководства по эксплуатации на английском языке — Полная документация, охватывающая все аспекты эксплуатации, программирования и обслуживания машины.
Видеоруководства по обучению — пошаговые видеоконтенты, охватывающие ключевые рабочие процедуры.
Поддержка удаленного обучения — техническая команда DATO доступна посредством видеозвонка, чтобы помочь вашей команде в процессе обучения.
Постоянная техническая поддержка — круглосуточная служба послепродажной поддержки DATO доступна в любое время, когда вашим операторам потребуется помощь, даже после начального периода обучения.
Большинство операторов достигают уверенной и продуктивной работы за короткий период обучения. Интеллектуальная система управления DT-HJR разработана для простоты использования — для эффективной работы не требуется передовых знаний в области робототехники.
Этап 6: Наращивание мощности, оптимизация и долгосрочная эксплуатация
Шаг 6.1 — Стратегия наращивания добычи
Вместо того, чтобы в первый же день переключать весь сварочный процесс на DT-HJR, наилучшие результаты обычно дает поэтапный подход к наращиванию мощности:
Неделя 1–2: Начальные запуски производства. Запустите DT-HJR на наиболее запрограммированных и простых деталях. Сосредоточьтесь на укреплении доверия операторов и проверке качества продукции. На этом этапе оставьте под рукой ручную сварку в качестве резерва.
Неделя 3–4: Расширение ассортимента деталей. Программа дополнительных типов деталей и начало расширения спектра производства на DT-HJR. Продолжайте внимательно следить за качеством и уточнять параметры по мере необходимости.
Со второго месяца: полная интеграция производства. Переведите основное производство на DT-HJR для всех запрограммированных типов деталей. Переназначьте ресурсы ручной сварки на сложные индивидуальные работы, программирование новых деталей или другие производственные задачи.
Такой поэтапный подход позволяет вашей команде постепенно наращивать компетентность и уверенность — без давления, связанного с немедленной зависимостью 100% производительности сварки от роботизированной системы.
Шаг 6.2 — Постоянное обслуживание для максимального времени безотказной работы
DT-HJR спроектирован для эксплуатации с минимальными эксплуатационными расходами. Встроенная система автоматической очистки пистолета и резки проволоки практически исключает засорение горелки — наиболее распространенную причину незапланированных простоев при роботизированной сварке. К основным задачам планового технического обслуживания относятся:
Задача обслуживания | Частота | Цель |
Проверка системы очистки оружия | Ежедневно | Убедитесь, что автоматическая очистка работает правильно. |
Проверка и замена катушки с проволокой | По мере необходимости | Обеспечьте бесперебойную подачу проволоки. |
Уровень охлаждающей воды и проверка качества | Еженедельно | Защитите лазерный источник от термического повреждения |
Проверка головки лазерной сварки | Еженедельно | Убедитесь, что оптика чистая и неповрежденная. |
Проверка суставов руки робота | Ежемесячно | Подтвердить механическую целостность и калибровку |
Полная диагностика системы | Ежеквартальный | Упреждающее выявление любых развивающихся проблем |
DATO предоставляет подробные графики и процедуры технического обслуживания в руководстве по эксплуатации. Постоянное следование этим графикам — единственный наиболее эффективный способ максимально увеличить срок службы вашего DT-HJR и свести к минимуму незапланированные простои.
Шаг 6.3 — Круглосуточная послепродажная поддержка DATO
Даже при наличии отличных методов обслуживания в любой производственной среде возникают технические вопросы и проблемы. Глобальная группа послепродажной поддержки DATO доступна 24 часа в сутки, 7 дней в неделю и предоставляет:
Удаленная диагностическая поддержка посредством видеозвонка
Руководство по параметрам сварки для новых материалов или типов деталей
Помощь в устранении любых эксплуатационных проблем
Идентификация и поставка запасных частей
Руководство по процедурам технического обслуживания
«Послепродажное обслуживание Dato действительно выделяется. Быстро реагируя и всегда помогая, они обеспечили бесперебойную работу нашей машины, что значительно сократило время простоя и повысило нашу эксплуатационную эффективность.» — Ричард, клиент DATO
Это обязательство по круглосуточной поддержке не является маркетинговым заявлением — это основная часть того, как DATO строит и поддерживает свои глобальные отношения с клиентами с 2007 года.
График интеграции: чего ожидать
Вот реалистичный график типичной интеграции DT-HJR от заказа до полного производства:
Фаза | Типичная продолжительность | Ключевые виды деятельности |
Оценка перед покупкой | 1–2 недели | Документация по требованиям, оценка объекта, консультация DATO, испытание образца сварного шва |
Заказ и конфигурация | 1 неделя | Завершить настройку, разместить заказ |
Производство и Жир | 2–4 недели | Машиностроение, заводские приемочные испытания |
Перевозки | 2–6 недель | Морские или воздушные перевозки до места назначения |
Подготовка места | Параллельно с отправкой | Электрика, охлаждение, вентиляция, сантехника |
Установка и ввод в эксплуатацию | 2–5 дней | Распаковать, установить, подключить, включить, откалибровать |
Программирование и проверка | 1–2 недели | Программирование исходных деталей, проверка качества |
Обучение операторов | 3–5 дней | Практическое обучение операторов и техников |
Наращивание производства | 2–4 недели | Поэтапный переход на полную роботизацию производства |
Полная производственная деятельность | Непрерывный | Непрерывное производство с круглосуточной поддержкой DATO |
Общее время от заказа до полного производства: обычно 8–16 недель , в зависимости от расстояния доставки, сложности подготовки площадки и количества типов деталей, которые необходимо запрограммировать.
Планирование в соответствии с этим графиком — особенно начало подготовки площадки и изготовления приспособлений параллельно с производством оборудования — является наиболее эффективным способом минимизировать разрыв между поставкой оборудования и продуктивной эксплуатацией.

Часто задаваемые вопросы (FAQ)
Вопрос 1: Нужен ли мне специальный инженер по робототехнике для интеграции и эксплуатации DT-HJR?
Нет. Интеллектуальная система управления DT-HJR разработана для простоты использования в стандартных производственных условиях. DATO предоставляет подробные руководства по эксплуатации, видеогиды и поддержку дистанционного обучения. Большинство операторов достигают уверенной и продуктивной работы за короткий период обучения — никакого предварительного опыта в области робототехники не требуется.
В2: Сколько времени занимает программирование новой детали на DT-HJR?
Время программирования зависит от сложности детали. Для простых геометрических форм с простыми путями сварки опытный техник обычно может завершить программирование и проверку в течение нескольких часов. Сложная трехмерная геометрия с несколькими путями сварки требует больше времени. По мере того, как ваша команда приобретает опыт работы с системой, скорость программирования значительно возрастает.
В3: Что делать, если мои детали часто меняются? Достаточно ли гибок DT-HJR для смешанного производства?
Да. Возможность хранения и вызова программ DT-HJR позволяет сохранять программы для нескольких типов деталей и быстро переключаться между ними. В производственных условиях с частой заменой деталей основные инвестиции заключаются в разработке приспособлений: для каждого типа детали требуется собственное приспособление для последовательного позиционирования. Команда DATO может проконсультировать по стратегиям крепления для смешанных производственных сред.
Вопрос 4: Можно ли интегрировать DT-HJR с существующей системой автоматизации производственной линии?
Интеллектуальная система управления DT-HJR поддерживает модульные, автоматизированные и информатизированные производственные конфигурации, что делает ее совместимой с более широкой интеграцией автоматизации производственных линий. Конкретный подход к интеграции зависит от существующей архитектуры автоматизации. Свяжитесь с командой инженеров DATO, чтобы обсудить ваши конкретные требования к интеграции.
Вопрос 5. Какую подготовку сайта чаще всего упускают из виду покупатели, впервые покупающие товар?
Двумя наиболее часто упускаемыми из виду моментами являются крепление деталей и подача охлаждающей воды . Ремонтные работы часто не запускаются достаточно рано, что приводит к задержке между доставкой машины и продуктивной эксплуатацией. Подача охлаждающей воды, включая требования к качеству воды для лазерного источника, часто не оценивается до дня установки. Обе проблемы легко решить с помощью предварительного планирования.
Вопрос 6: Что включает в себя послепродажная поддержка DATO и как долго?
DATO обеспечивает круглосуточную техническую поддержку, включая удаленную диагностику, управление параметрами сварки, устранение неполадок, процедуры технического обслуживания и поставку запасных частей. Поддержка доступна на протяжении всего срока службы вашей машины, а не только в течение периода ограниченной гарантии. Приверженность DATO долгосрочным отношениям с клиентами является основной частью нашей работы.
Вопрос 7: Может ли DATO предоставить поддержку по установке и обучению на месте?
DATO обеспечивает комплексную поддержку по удаленной установке и обучению посредством видеозвонка, чего достаточно для подавляющего большинства клиентов. Клиентам, которым требуется поддержка на месте, свяжитесь с командой DATO, чтобы обсудить варианты, доступные для вашего местоположения.
Вопрос 8. Как мне начать процесс планирования интеграции?
Лучший первый шаг — связаться с командой инженеров DATO для бесплатной предпродажной консультации. Поделитесь своими требованиями к сварке, подробностями производственной среды и любыми конкретными вопросами интеграции — и наша команда предоставит вам четкий и практичный план интеграции, адаптированный к вашей ситуации. Свяжитесь с нами здесь , чтобы начать.
Ваш успех в интеграции начинается с правильного партнера
Интеграция роботизированного лазерного сварочного аппарата в вашу производственную линию — важный шаг, но он не обязательно должен быть сложным или утомительным. При правильной подготовке, правильном оборудовании и правильном партнере по поддержке большинство производителей начинают продуктивные операции роботизированной сварки в течение нескольких недель после поставки машины.
Автоматический лазерный сварочный аппарат DATO DT-HJR спроектирован таким образом, чтобы сделать интеграцию максимально простой: его 6-осевой совместный робот-манипулятор с легкостью обрабатывает сложные геометрические фигуры, его интеллектуальная система управления доступна стандартным операторам производства, а его модульная архитектура поддерживает как автономное развертывание, так и более широкую интеграцию производственных линий.
За каждым DT-HJR стоит полная инфраструктура поддержки DATO — более 500 сотрудников, более 120 инженеров по исследованиям и разработкам, более 18 лет опыта глобального развертывания и круглосуточная команда послепродажного обслуживания, стремящаяся поддерживать максимальную производительность вашего производства.
Изучите всю линейку лазерных сварочных аппаратов DATO , включая ручные варианты и варианты «3 в 1» для приложений, которые дополняют ваши операции роботизированной сварки, и сделайте первый шаг к более быстрой, стабильной и прибыльной сварочной операции уже сегодня.
Готовы приступить к планированию интеграции роботизированной сварки?
Запросите бесплатную консультацию по интеграции с командой инженеров DATO
Получите бесплатный образец сварного шва для ваших материалов
Получите индивидуальное предложение на роботизированный лазерный сварочный аппарат DT-HJR
Ознакомьтесь со всеми решениями DATO для лазерной сварки
Шаньдунская компания Dato Machinery Co., Ltd. — лидер лазерной отрасли с 2007 года info@datolaser.com | WhatsApp: +86-193-5317-3156 | www.datolaser.com
Похожие блоги
-
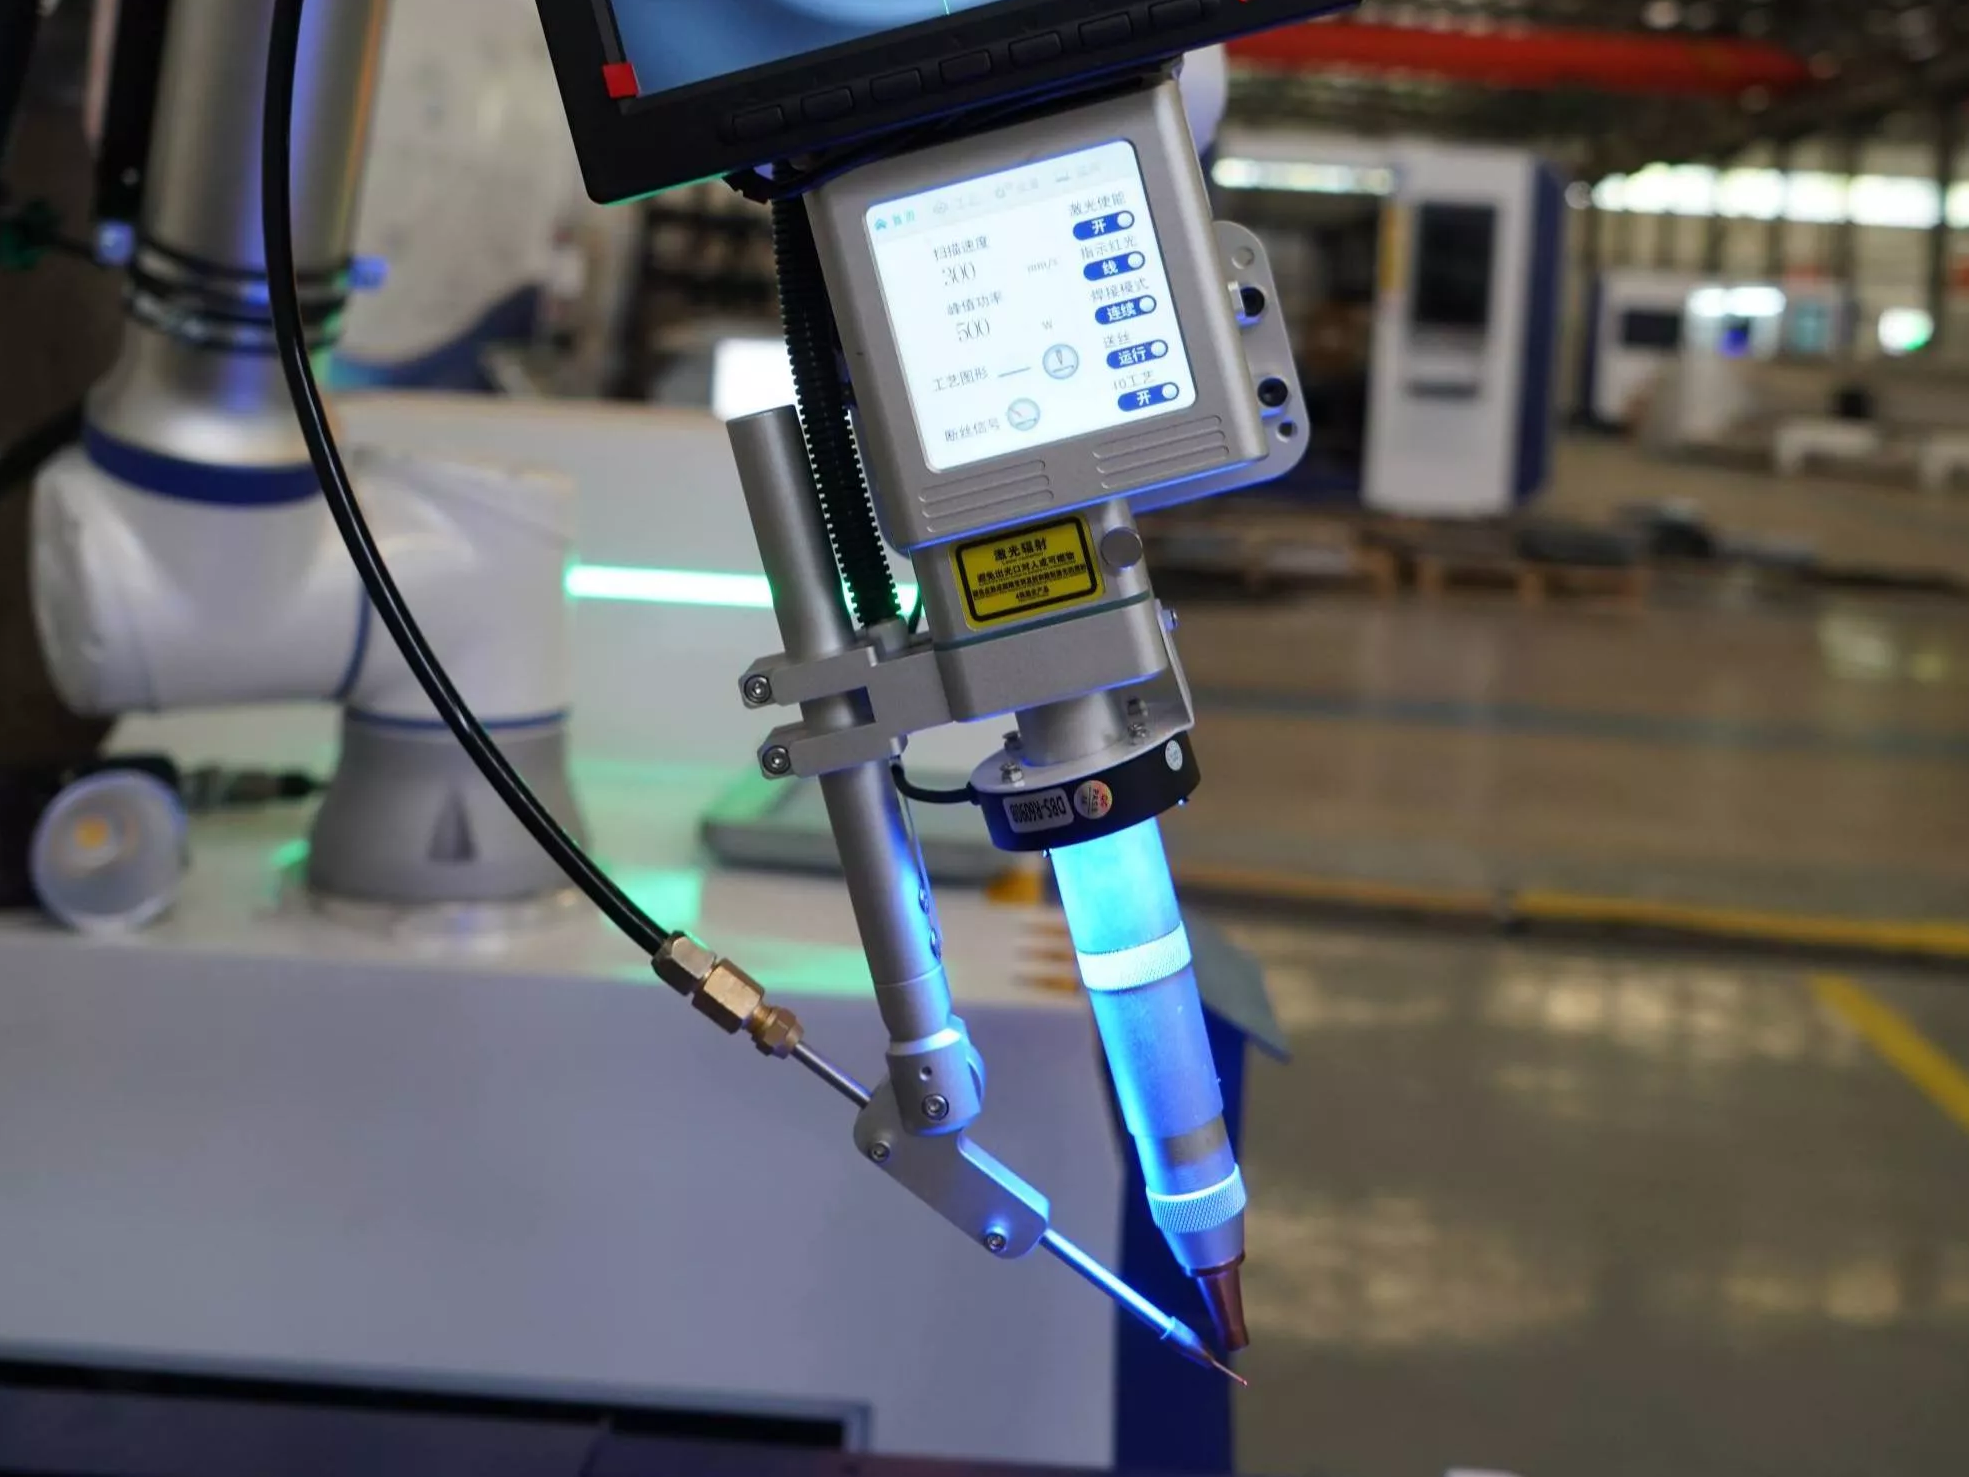 В 2026 году производители по всему миру ускоряют инвестиции в роботов для лазерной сварки, роботизированные системы лазерной сварки и другие формы интеллектуального производственного оборудования, чтобы повысить точность сварки, снизить зависимость от рабочей силы и построить более эффективные производственные линии.Руководство покупателя
-
 DATO LASER запускает сентябрьскую распродажу со скидкой до 15%DATO LASER с гордостью объявляет о сентябрьской распродаже, которая будет проходить в течение всего периода Нового торгового фестиваля. Эта ограниченная по времени акция предлагает клиентам скидку до 15 % на некоторые системы лазерной сварки и листогибочные прессы с ЧПУ, а такжеРуководство покупателя
-
 Выбор роботизированной сварочной системы — это не просто выбор между одной маркой роботов и другой. Правильное решение зависит от размера, веса, типа сварного шва, объема партии, частоты переналадки, доступной площади и требуемого уровня автоматизации.Руководство покупателя
-
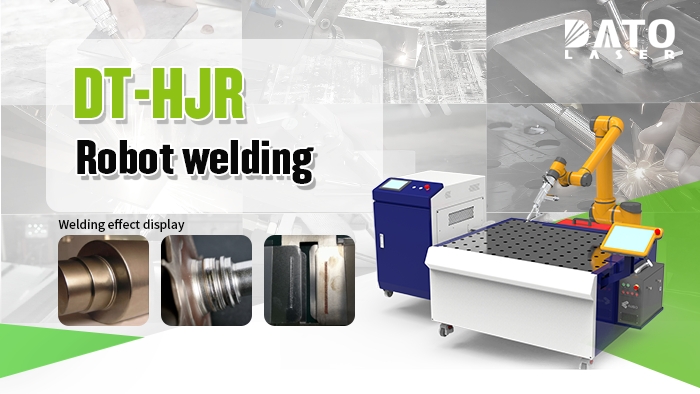 Типы сварочных позиционеров для роботизированной лазерной сварки: как выбрать подходящий для ваших деталей Большинство покупателей тратят много времени на выбор подходящего манипулятора робота и источника лазера для своей рабочей станции роботизированной сварки. Гораздо меньше людей уделяют такое же внимание позиционеру — компоненту, который держится, то естьРуководство покупателя
